
Feltnoter · Trådtegning
Den stille disciplin af en fuldautomatisk lineær trådtrækmaskine
En line, der trækker 5,5 mm stang ned til 1,0 mm, uden at nogen står over den, er ikke et mirakel af automatisering. Det er en lang kæde af små aftaler mellem motor, matrice, smøremiddel og operatør, og hver enkelt af dem skal holde ved hver passage.
Gå gennem en trådmølle tidligt om morgenen, og du kan høre forskellen. En halvautomatisk linje melder sig selv: fodtrin, klirren fra et spoleskifte, en pause, mens en spændingsarm sætter sig. En fuldautomatisk lineær maskine lyder næsten kedelig. Udbetalingen vender. Capstanserne nynner i takt. Optagningen vikler en spole, der vil være fuld i løbet af fyrre minutter, og så skifter den sig selv ud. Der sker ikke noget dramatisk, hvilket netop er pointen.
Vi har bygget trådtræksudstyr i Wuxi siden 2010, med rødder i denne branche, der strækker sig betydeligt længere tilbage, og lektien har ikke ændret sig. Automatisering fjerner ikke færdigheder fra processen. Det flytter dygtighed ud af operatørens hænder og ind i linjens design. Resten af denne artikel handler om, hvad den flytning faktisk indebærer.
Hvad "Fuldautomatisk" virkelig betyder
Udtrykket bliver brugt løst i udstyrskataloger. På en lineær maskine burde det betyde noget specifikt: Linen styrer sin egen spænding, sit eget hastighedsforhold og sine egne stop, fra første gennemløb til den færdige spole.
Det kommer normalt til fire tekniske beslutninger. Hver kapstan får sit eget drev frem for at dele en enkelt aksel, så hastighedsforholdet mellem gennemløb kan trimmes elektronisk i stedet for at blive fastgjort af geargeometri. Spænding mellem pasninger måles og korrigeres løbende, ikke indstillet én gang og håbet på. Opskrifter er gemt, så at skifte fra et produkt til et andet er en skærm og en terningskift snarere end en håndskrevet pass-plan. Og linen ved, hvordan den skal stoppe: Ved et wirebrud stopper den rent og fortæller dig, hvilken matriceposition der fejlede.
- Uafhængige drev på hver kapstan, med lukket sløjfe spændingskontrol mellem gennemløbene.
- Gemte opskrifter for hvert produkt, så gentagne ordrer kører ens.
- Synkroniseret payoff og take-up , så linespændingen etableres én gang og holdes.
- Fejlhukommelse , som gør en pause fra et argument til et datapunkt.
Udbetalingen er ikke glamourøs. Det er færre brud på fine diametre, bedre koncentricitet, mindre skrot i starten af en spole og en operatør, der bruger skiftet på at se kvalitet i stedet for at se maskinen.
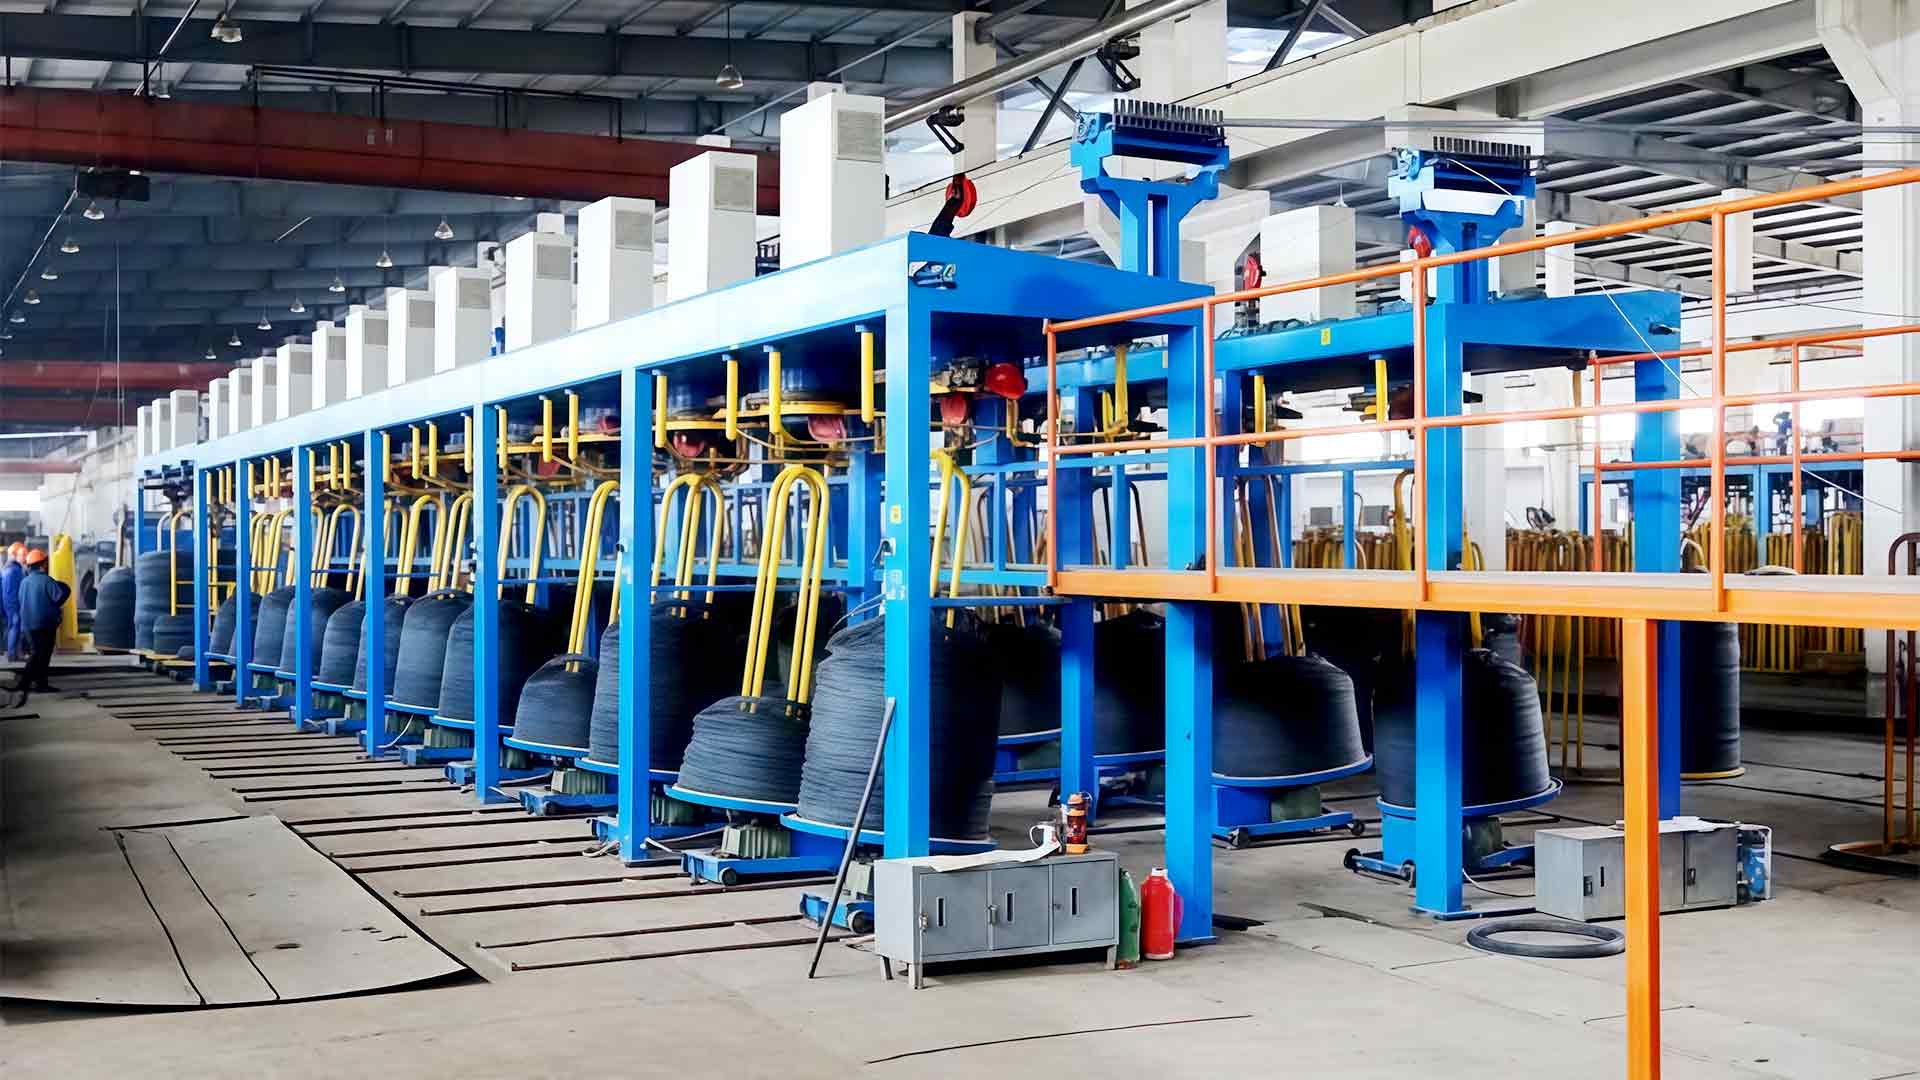
 Integreret Direct Wire Tegning Machine System Kompakt integreret system kombinerer pay-off, take-up, matricer, smøring, spændingskontrol og træk for at trække kulstofstål, rustfrit, messing og kobbertråd med mindre manuel håndtering. Se produkt →
Hvis du vil have den mekaniske baggrund først, skrev vores ingeniører en forklaring på almindeligt sprog hvordan et enkelt retlinjetegningspas faktisk fungerer , fra matricens tilgangsvinkel til kapstandergreb. Det er ti minutter værd før enhver specifikationssamtale.
Anatomy of a Line: Udbetaling, Tegning, Take-Up
En tegnelinje beskrives normalt af dens hovedmaskine, men det meste af problemerne lever i kanterne. Udbetalingen afgør, om stangen kommer roligt eller kæmpende. Optagningen afgør, om den færdige wire efterlader ryddelig eller sammenfiltret. Ind i mellem udfører tegnesektionen det arbejde, som alle taler om.
| Scene | Hvad den gør | Hvor linjer forsvinder |
|---|---|---|
| Payoff | Fremfører stangen med lav, kontrolleret spænding | Sammenfiltring, bremsemodstand, dårlig spolegeometri |
| Drawing | Reducerer diameteren ved passage gennem karbidmatricer | Ujævn reduktion, slidte matricer, capstan slip |
| Smøring og køling | Holder matricen og kapstantemperaturen stabil | Tørre matricer, blokerede dyser, forkert smøremiddelkvalitet |
| Optagelse | Vinder færdige wire med matchet spænding | Traverseringsfejl, bløde spoler, drivende spændinger |
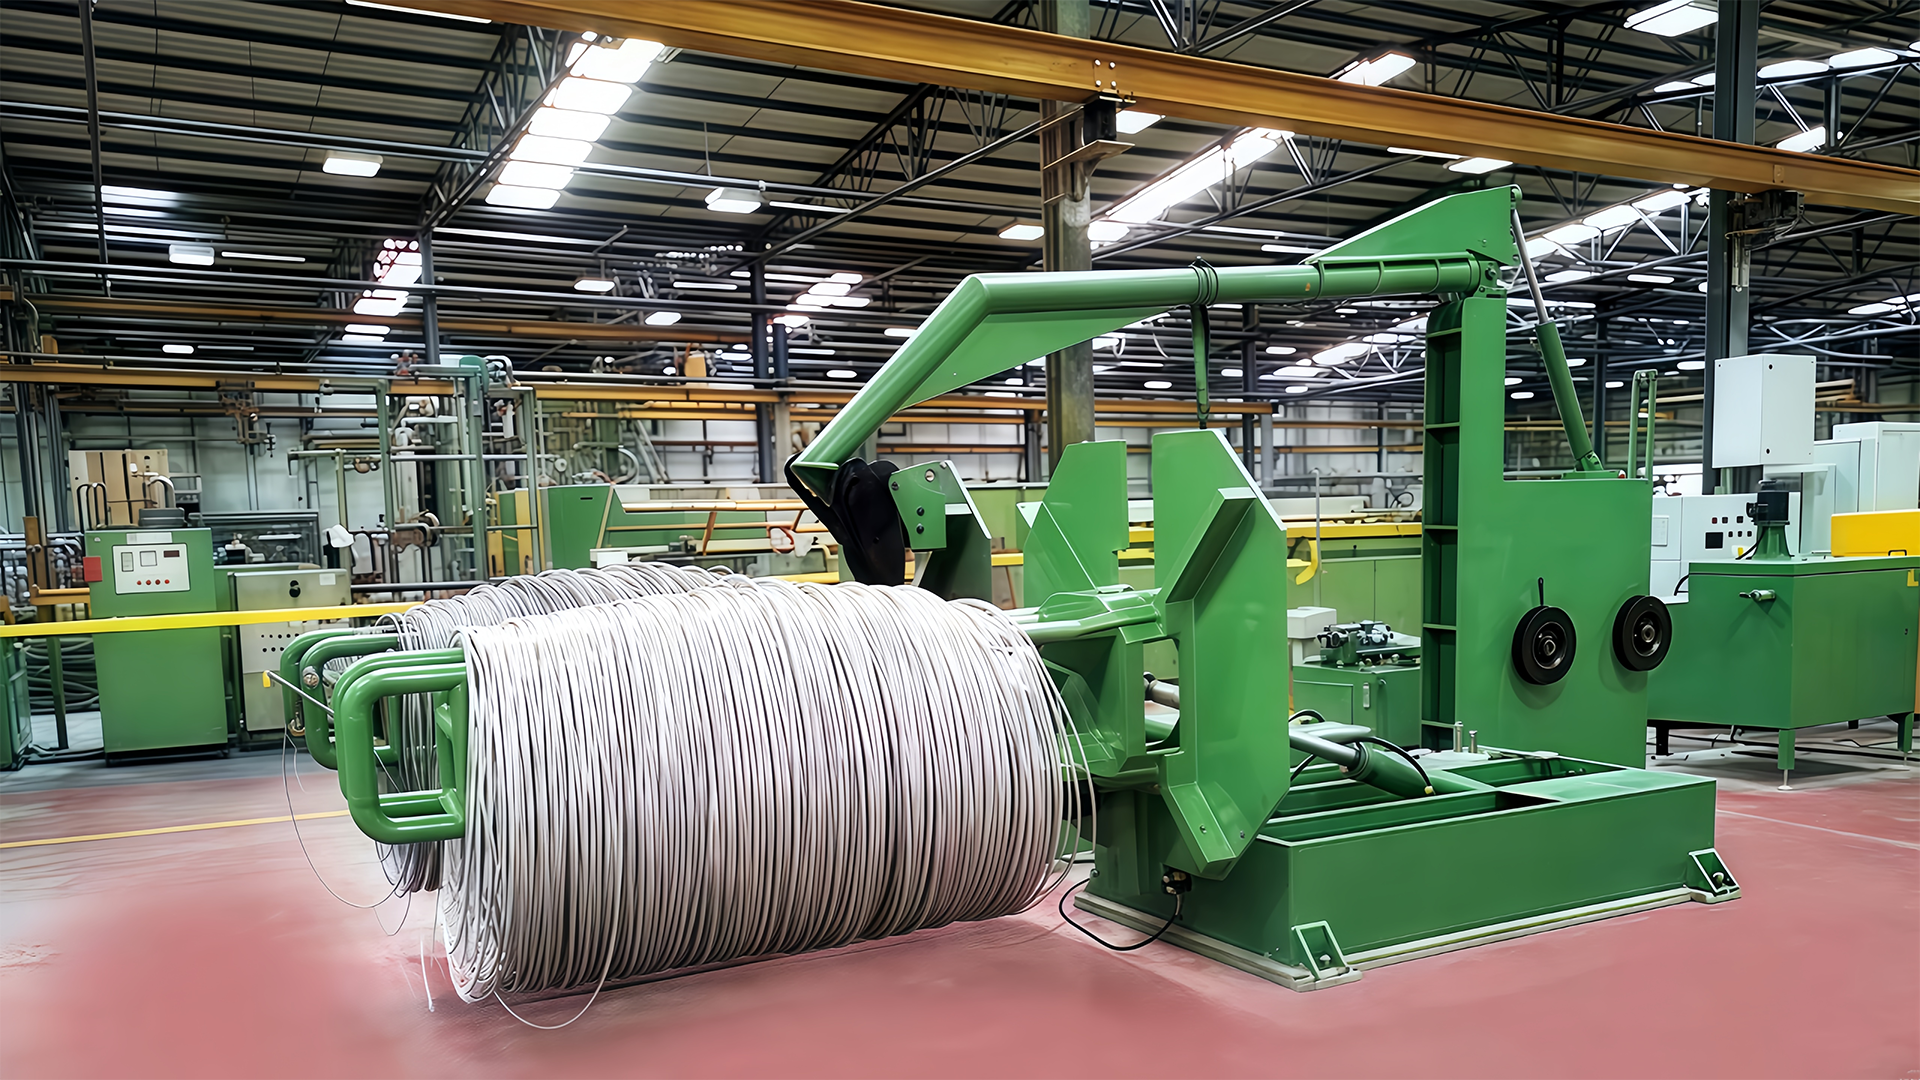
På gulvplads er udbyttet ofte begrænsningen. En konventionel overheadramme har brug for frihøjde og et klart sving; en flip-type overhead udbetaling folder spolen på plads i stedet, hvilket betyder noget, når linjen sidder i en eksisterende bugt i stedet for en ny bygning. Uanset hvad, er designspørgsmålet det samme: kan stangen komme ind i den første matrice med stabil, lav spænding og uden sidetræk?
Tilpasning af maskinen til materialet
Materialet vælger maskinen, ikke omvendt. Dette er den mest almindelige misforståelse, vi møder i henvendelser, og det er værd at afklare, før andet diskuteres.
Lavt kulstofstål: den fungerende rygrad
Bulk lavkulstoftråd til søm, mesh, hegn og binding er tørttrukket, fordi overfladen kan bære tørt smøremiddel ind i matricen, og økonomien belønner hastighed og lange løb. En velafstemt maskine af denne type vil holde et stabilt passkema i timevis, og operatørens hovedopgave bliver matriceinspektion og spolelogistik frem for intervention.
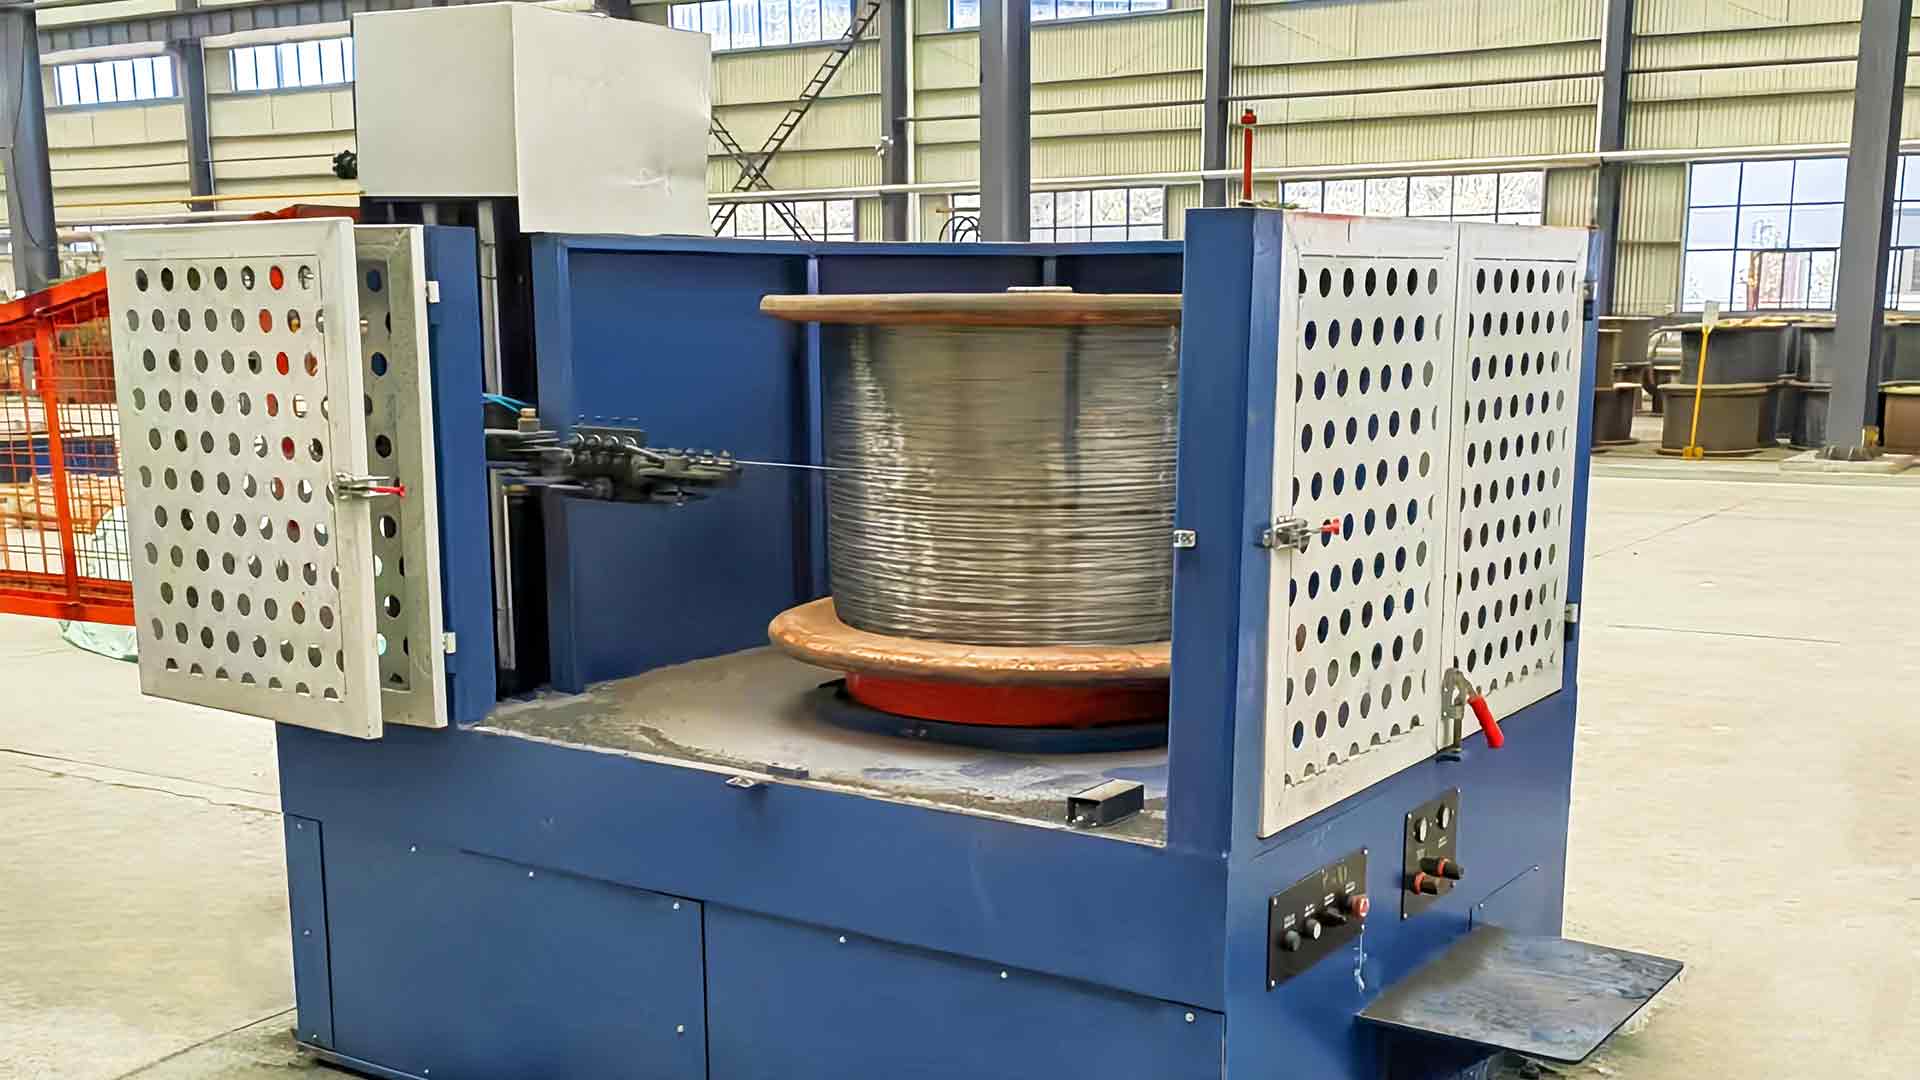
Lav kulstofstål lige tråd tegnemaskine Ligeliniet maskine til tørtrækning af ståltråd med lavt kulstofindhold, designet til at reducere diameteren og samtidig bevare styrke og konsistens til mesh, hegn og bindingsapplikationer. Se produkt → Rustfri og andre følsomme overflader
Rustfrit, og meget af den fine tråd, der bruges til vævning eller kabelarbejde, er bedre tjent med vådtrækning i en vandtankmaskine, hvor matricen og tråden er helt nedsænket. Væsken leder varme væk, holder overfladen ren og gør de finere passager realistiske. Forsøg på at tørtegne disse materialer viser sig normalt som ridser, matriceslid eller et uforklarligt udslæt af brud i de sidste to omgange.
Coated og komposittråd
Aluminiumbeklædt stål og lignende kompositledere har brug for blidere reduktioner og omhyggelig matricegeometri, fordi beklædningen er blødere end kernen og deformeres anderledes. Beståelsesskemaet skal beskytte det ydre lag, mens det stadig reducerer kernen.
En pause der er værd at tage. Hvis en leverandør citerer en tør lineær maskine til rustfrit stål uden at spørge om overfladefinish, smøremiddel og endelig påføring, er tilbuddet en pris, ikke et teknisk svar. Spørg, hvad der sker i pas fire.
Vores egen lineær ledningstrækningsområde spænder over nettråd, kulstoffattige, aluminiumsbeklædte og tunge tørre applikationer, netop fordi den samme ramme ikke passer til alle materialer.
Tallene, der er værd at skændes om
Det meste af en tegningslinjes adfærd afgøres på papiret i beståelsesskemaet. Når en kunde sender os en specifikation, er det de tal, vi sammen arbejder igennem, inden en enkelt komponent vælges.
- Indløbs- og udløbsdiameter plus tolerancebåndet, der faktisk betyder noget nedstrøms.
- Reduktion pr. gennemløb , typisk i området af atten til femogtyve procents arealreduktion for arbejde med lavt kulstofindhold, justeret for materialets duktilitet.
- Dysesekvens og tilgangsvinkel , inklusive karbidkvalitet og forventet levetid mellem poleringerne.
- Kølekapacitet , størrelse til den værste sommereftermiddag i stedet for den gennemsnitlige dag.
- Motorstørrelse og hastighedsområde , med den reelle produktionshastighed, ikke brochurens maksimum.
- Spoolformat og håndtering , fordi en hurtig maskine, der stopper hvert tyvende minut for et spoleskift, er ikke hurtig.
Der er et ordsprog på vores butiksgulv: En tegnelinje svigter sjældent i fuld fart. Det mislykkes ved omstillingen, hvor alle har travlt.
Derfor behandler vi skifterækkefølgen som et designelement. Traverseringsstigning, spolefastspænding, wireklemning og bremserampen bestemmer alle, om et spoleskift tager fyrre sekunder eller fire minutter, og den forskel forstærkes på tværs af tre skift.
Idriftsættelse og den lange midte af ejerskab
Den interessante del af ejerskabet starter, efter at maskinen er boltet ned. Justering, fundamentet planhed, dyse-indbrud og operatørtræning afgør, om den første måned er en jævn rampe eller en række forhandlinger med skrotbeholderen.
- Justering først. En linje er kun lige så lige som dens reference, og en lille højdefejl ved udbetalingen bliver et sidetræk ved den første terning.
- Bryd matricerne ind. Nye dies har brug for en blid start; at køre et frisk sæt med fuld reduktion er en dyr vane.
- Træn på opskriftsskærmen, ikke kun knapperne. Operatører, der forstår, hvorfor et forhold er ændret, træffer bedre beslutninger klokken tre om morgenen.
- Hold forbrugsstofferne ærlige. Dies, smøremiddelpulver og kølevandskvalitet er de tre punkter, der stille og roligt sætter vedligeholdelseskalenderen.
Spoleopsamlingsmaskine til trådtrækningslinjer PLC-kontrolleret optræksvinder trukket kobber-, aluminium-, stål- og legeretråd på forskellige spolestørrelser med justerbar hastighed og spænding for at beskytte trådformen under opbevaring. Se produkt → Fordi vores værksted er ISO 9001-certificeret, og vores maskiner er CE-mærket for europæiske kunder, har dokumentationssiden af idriftsættelsen en tendens til at være ligetil. I løbet af femten år har vi sendt til mere end fyrre lande, og spørgsmålene ved overdragelsen er bemærkelsesværdigt ens, uanset om linjen lander i Jiangsu eller i Østeuropa.
Hvad hjælper os med at citere præcist. Materiale og kvalitet, indløbs- og udløbsdiameter, mållinjehastighed, spoletype og vægt og den tilgængelige strømforsyning. Med disse fem svar kan vi foreslå et beståelsesskema i stedet for et gæt.
En fuldautomatisk lineær trådtegningsmaskine forstås bedst som et stykke industriel koreografi. De individuelle bevægelser er enkle: Træk, reducer, køl, vind. Det, der gør det automatisk, er, at de alle holder deres timing, time efter time, spole efter spole, uden at en person retter dem.
Det er også derfor, vi er forsigtige med at love "fuld automatisering" som overskrift. Den ærlige version er en line, hvis spænding, forhold og stop er konstrueret tæt nok til, at en operatør kan overvåge tre gennemløb foran i stedet for et gennemløb bagud. Når det sker, holder maskinen op med at være centrum for opmærksomheden, og ledningen bliver igen motivet.
Hvis du arbejder gennem en specifikation, så send os den ledning, du har tænkt dig at tegne, og den ledning, du skal ende med. Vi vil fortælle dig, hvor vanskelighederne sandsynligvis vil sidde, og hvilke af dem maskinen kan løse på egen hånd.