
Et MIG-wireanlæg brugte seks måneder på at jagte en afvisningsprocent på 4 % på ER70S-6-spoler. Kundeklager pegede på uregelmæssig lysbuestabilitet, men alligevel lå kemien i hver varme inden for certifikatgrænserne. Fejlen blev til sidst sporet til diametervariation: tråden drev med ±0,04 mm hen over en 15 kg spole, forstyrrende kontaktspidsgreb og fremføringshastighed. Rettelsen havde intet at gøre med stålkvalitet. Det kom fra maskinen, der trak.
Konklusionen er enkel at sige: for solid svejsetråd - kulstofstål, rustfrit stål eller kobberbelagte kvaliteter - svejsetrådstrækmaskine fastsætter produktets endelige diameter, overfladetilstand og mekaniske konsistens. Dens fordele udmønter sig i målbare resultater: strammere diametertolerance, en renere overflade, højere linjehastighed og lavere pris pr. ton afsendt.
Hvorfor tegnemaskinen sætter loftet for svejsetrådskvalitet
Efter at den varmvalsede stang ankommer, passerer svejsetråden gennem fjernelse af kalk, trækning, kobberbelægning og spole. Tegning angiver de endelige dimensioner, trækstyrkeområde og overfladetilstand. Udarbejdelsesplanen styrer reduktionen pr. matrice, kapstanhastigheden styrer forlængelsen, og kølesystemet holder trådstrukturen stabil gennem passet.
Tegning er det eneste trin, hvor maskinen enten låser et godt resultat eller permanent stempler wiren med fejl. Hvis linjen er stabil, beskytter kobber- og spolestationerne et godt produkt; hvis den ikke er det, kan ingen belægning redde den.
De fleste usynlige defekter er født inde i tegnezonen. En hastighedsudsving, en slidt matrice, en forkert justeret kapstan eller en udsultet smørefilm kan åbne en overfladeridse, der senere revner under CO 2 bue. Det er derfor, ingeniører vurderer en maskine ud fra tre ting: rammestivhed, køreglathed og gentagelighed af spændingskontrol.
Diameterpræcision: Fordelen du kan måle
Den første fordel, der adskiller en moderne maskine fra en aldrende, er konsistensen af diameteren. En lineær maskine driver hver kapstan med en afstemt overfladehastighed, så wiren er forlænget med næsten ingen glidning. Når hver blok har et servo- eller inverterdrev, forbliver forholdet mellem blokke låst, og ledningen ser en konstant reduktion pr. matrice fra den første meter til den sidste.
I butiksgulvet forbliver den færdige wire inde omkring ±0,01 mm på fine størrelser. Det er forskellen mellem en spole, der fremfører jævnt alle skift, og en, der tvinger operatøren til at ændre kontaktspidsen eller efterspænde fremføringsrullerne flere gange.
Overfladekvalitet, der holder lysbuen stabil
Overfladefinish betyder mere i svejsetråd end i næsten noget andet tegnet produkt. Tråden forbruges ved høj hastighed gennem en lille kontaktspids, og enhver rids, kedelsten eller smøremiddelrester forstyrrer den elektriske kontakt, rejser sprøjt eller trækker oxider ind i svejsebassinet.
Maskinen bidrager på tre måder. Matricejustering holder tråden koaksial med matriceboringen og forhindrer ensidig slitage. Smøring forhindrer metal-til-metal-kontakt og holder matricetemperaturen nede. Afkøling, normalt gennem vandkølede kapstaner, stopper den blå oxidfarvning, der afviser færdige partier.
Rustfri kvaliteter som ER308L og ER316L stiller endnu højere krav til overfladen. Vådtrækning er standardvejen, fordi tråden og matricerne er nedsænket i emulsion, hvilket giver ensartet afkøling og en lys finish.
Højere linjehastighed og længere oppetid
Hastighed er den mest synlige fordel, men den reelle gevinst kommer fra at kombinere en høj nominel hastighed med lav nedetid. Til svejsetråd under 1,2 mm kan en velkonfigureret vandtanklinje afslutte ved 800–1.200 m/min. En lineær tørmaskine på det grove træk på 5,5 mm stang kører langsommere, men holder exceptionelt stabil spænding.
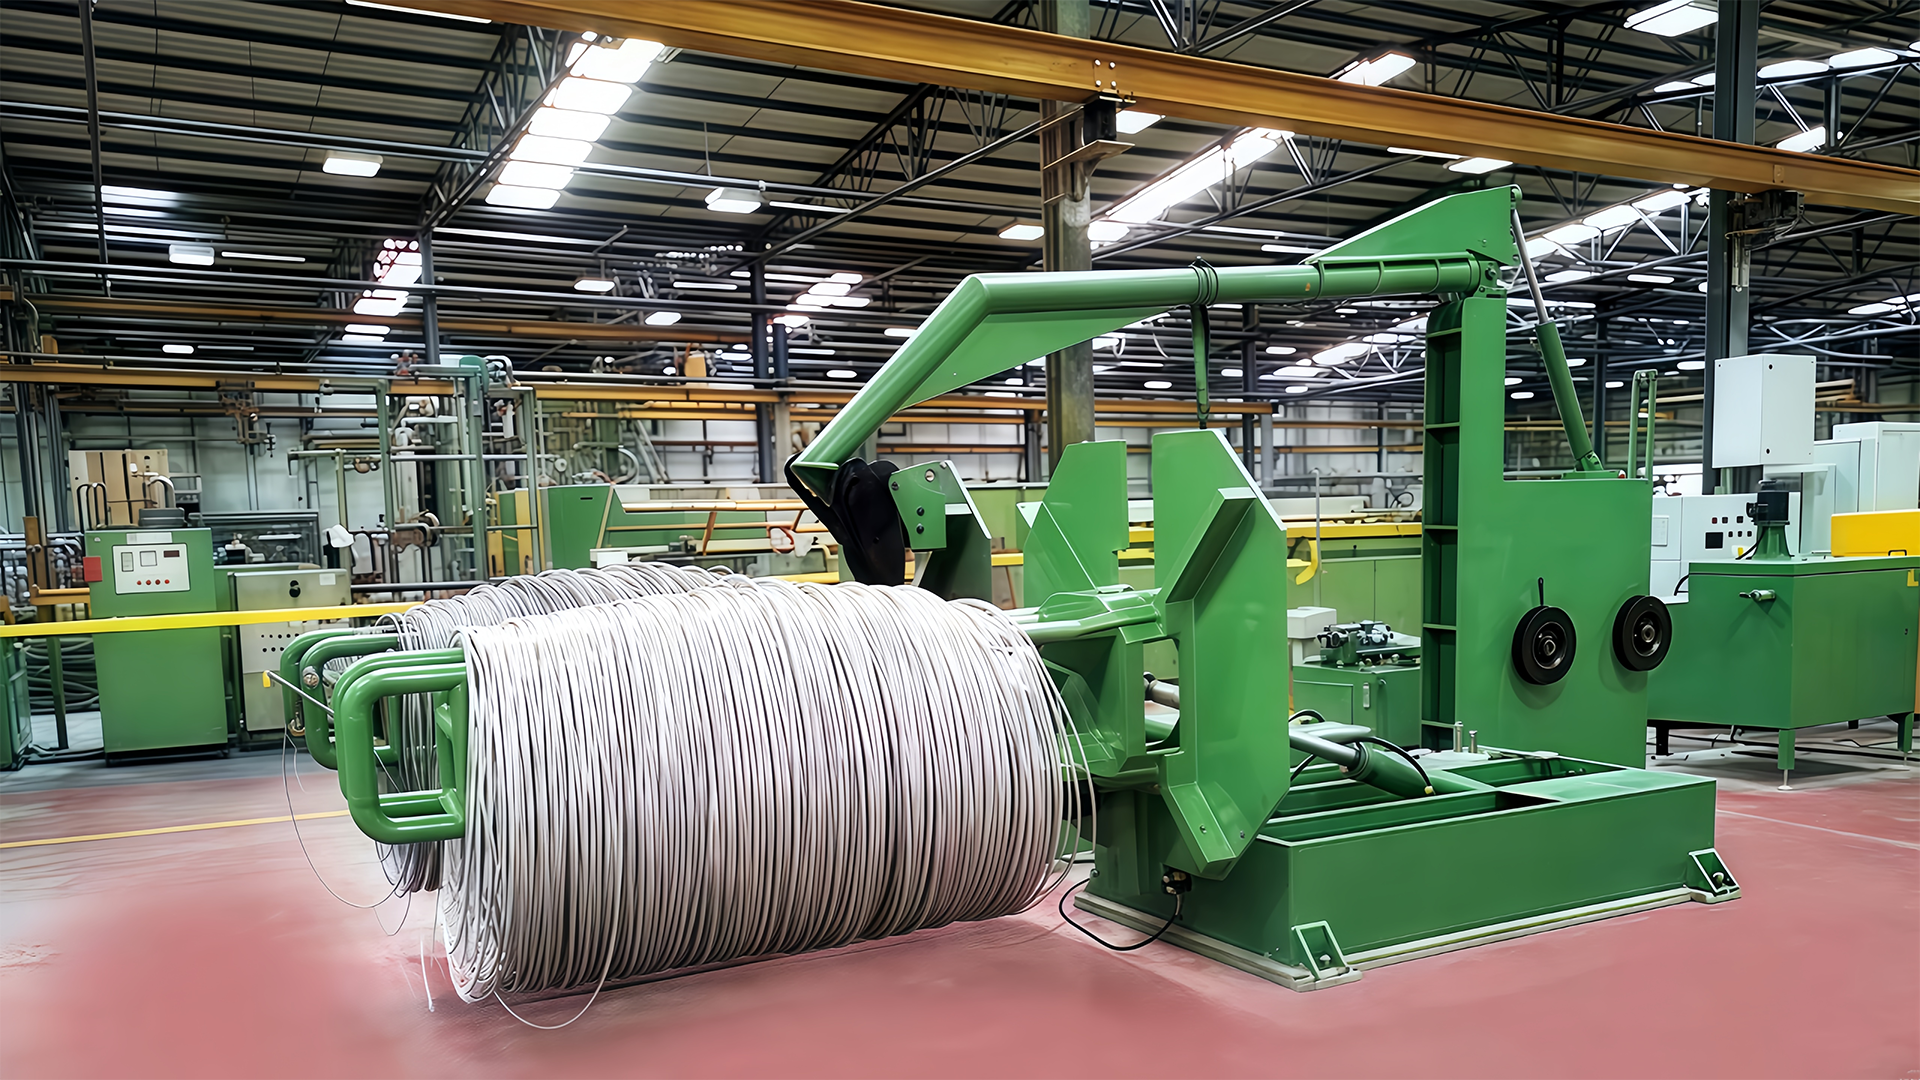
Det, der betyder noget på overskudsarket, er det effektive output pr. skift, ikke navneskiltets hastighed. Stop for knækket ledning, matriceskift og sammenfiltring fjerner fordelen ved en hurtig motor. Moderne maskiner angriber nedetid direkte med hurtigudskiftningsbokse, automatisk spændingskompensation og udbetalings- og optagningsstationer, der holder linen kørende, mens en fuld spole løftes.
For et treholdsanlæg er forskellen mellem 70 % og 85 % linjetilgængelighed mere end 20 % ekstra årlig produktion til samme arbejdsomkostninger.
Lavere pris pr. ton gennem levetid, energi og udbytte
Matriceomkostninger er den nemmeste linjepost at sammenligne. En maskine, der holder tråden lige og matricen justeret, forlænger levetiden af wolframcarbid-matricer med en meningsfuld margin. I en multi-die pass-plan, multipliceres denne besparelse på tværs af hver blok, hvert skift og hvert ton.
Energi er den anden faktor. Moderne drev genvinder bremseenergi i stedet for at udlufte den som varme, og de undgår de faste tab fra ældre droslede systemer. På en treholdslinje er en energibesparelse på 10-15 % pr. ton en direkte forbedring af driftsbudgettet.
Udbyttet er den tredje faktor og ofte den største. Hver brudt ledning, hver dårligt fyldt spole og hver rulle af off-tolerance wire er tabt margin. En stabil maskine øger konverteringsudbyttet, og det tal retfærdiggør ofte investeringen mere end købsprissammenligningen.
Tør lige linje eller vådvandsbeholder: Tilpasning af maskinen til svejsekvaliteten
Hver producent af svejsetråd står over for den samme arkitektoniske beslutning: hvilken tegneteknologi, der passer til produktsortimentet.
Tør lige-line tegning
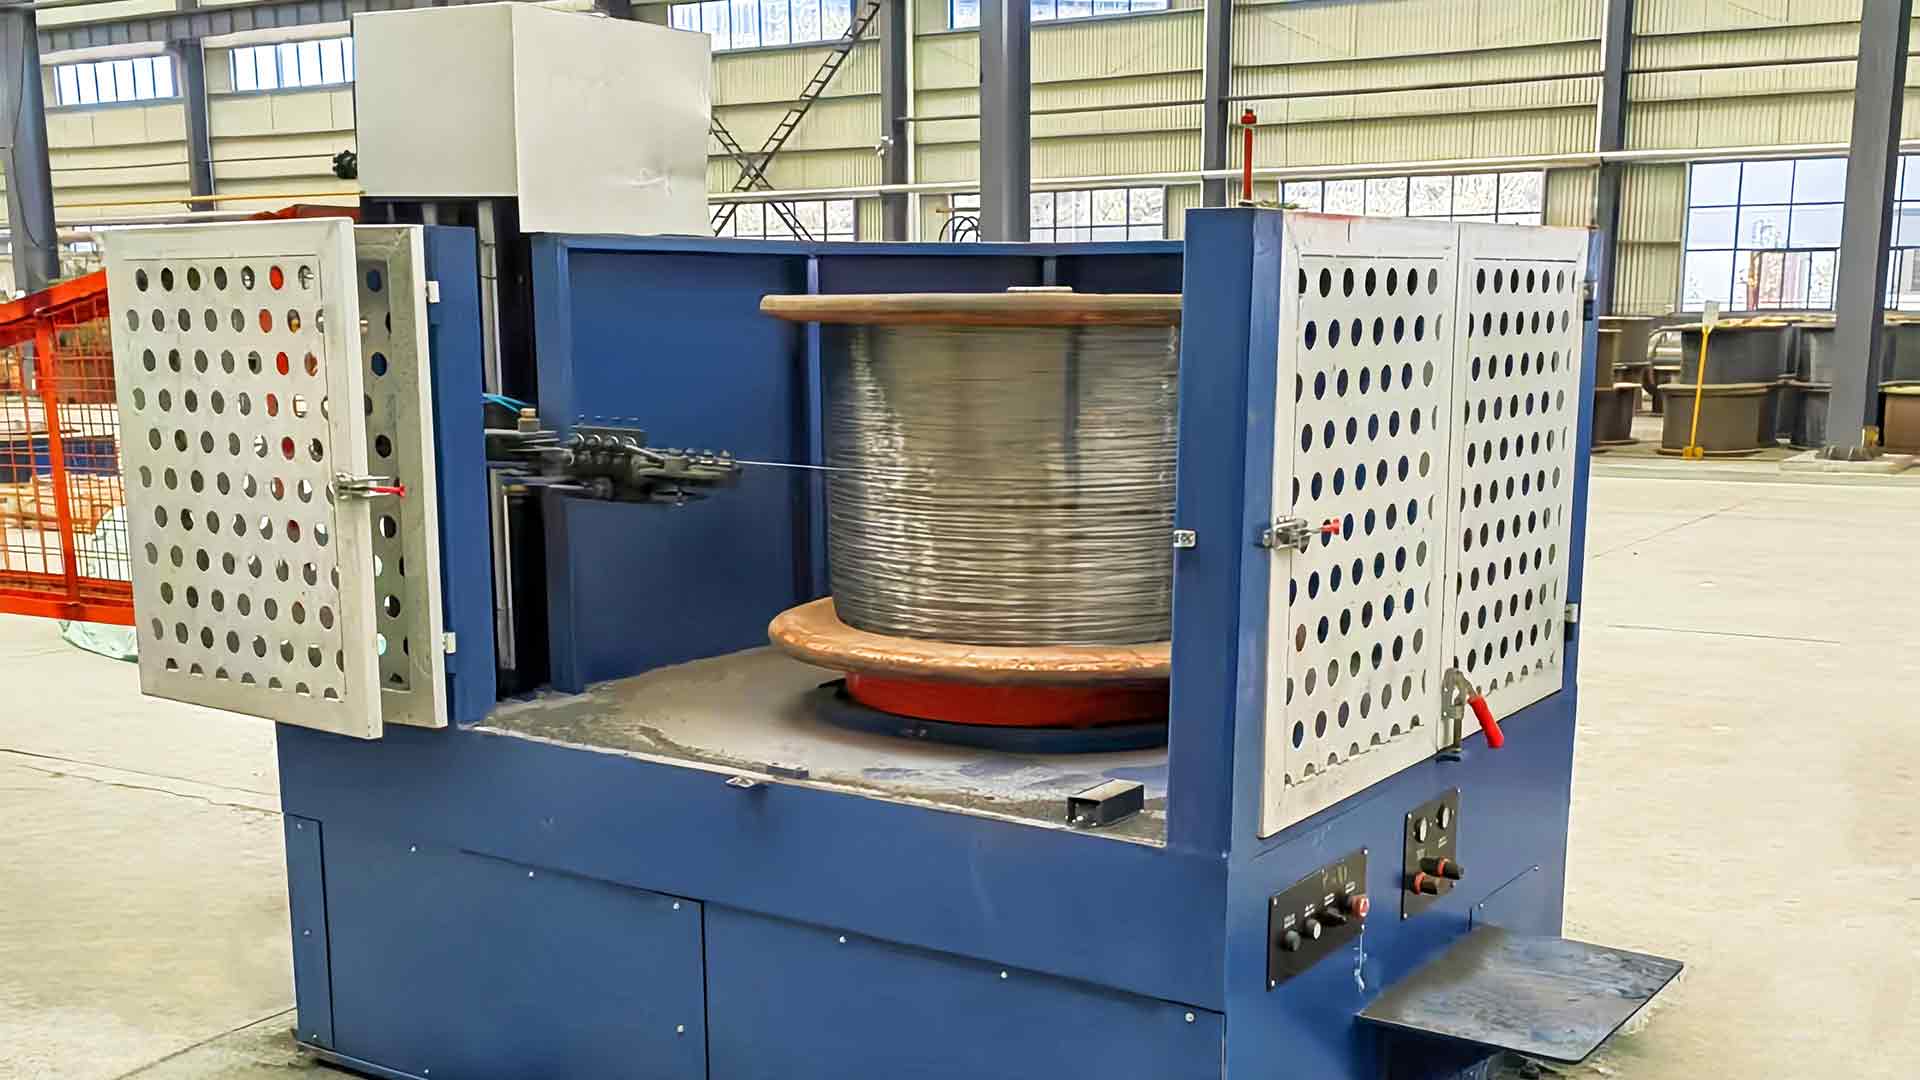
En lineær maskine trækker wire gennem matricekasser, der er monteret i en linje, med hver kapstan drevet til at matche den udgående hastighed af den forrige matrice. Ingen slip betyder, at reduktionen pr. matrice er nøjagtig, den mekaniske belastning er lavere, og spændingen forbliver præcis gennem passet. Denne arkitektur er et fornuftigt førstevalg til stålkvaliteter med lavt kulstofindhold som ER70S-6, især til ru og mellemtræk fra 5,5 mm stang.
Tegning af vådvandsbeholder
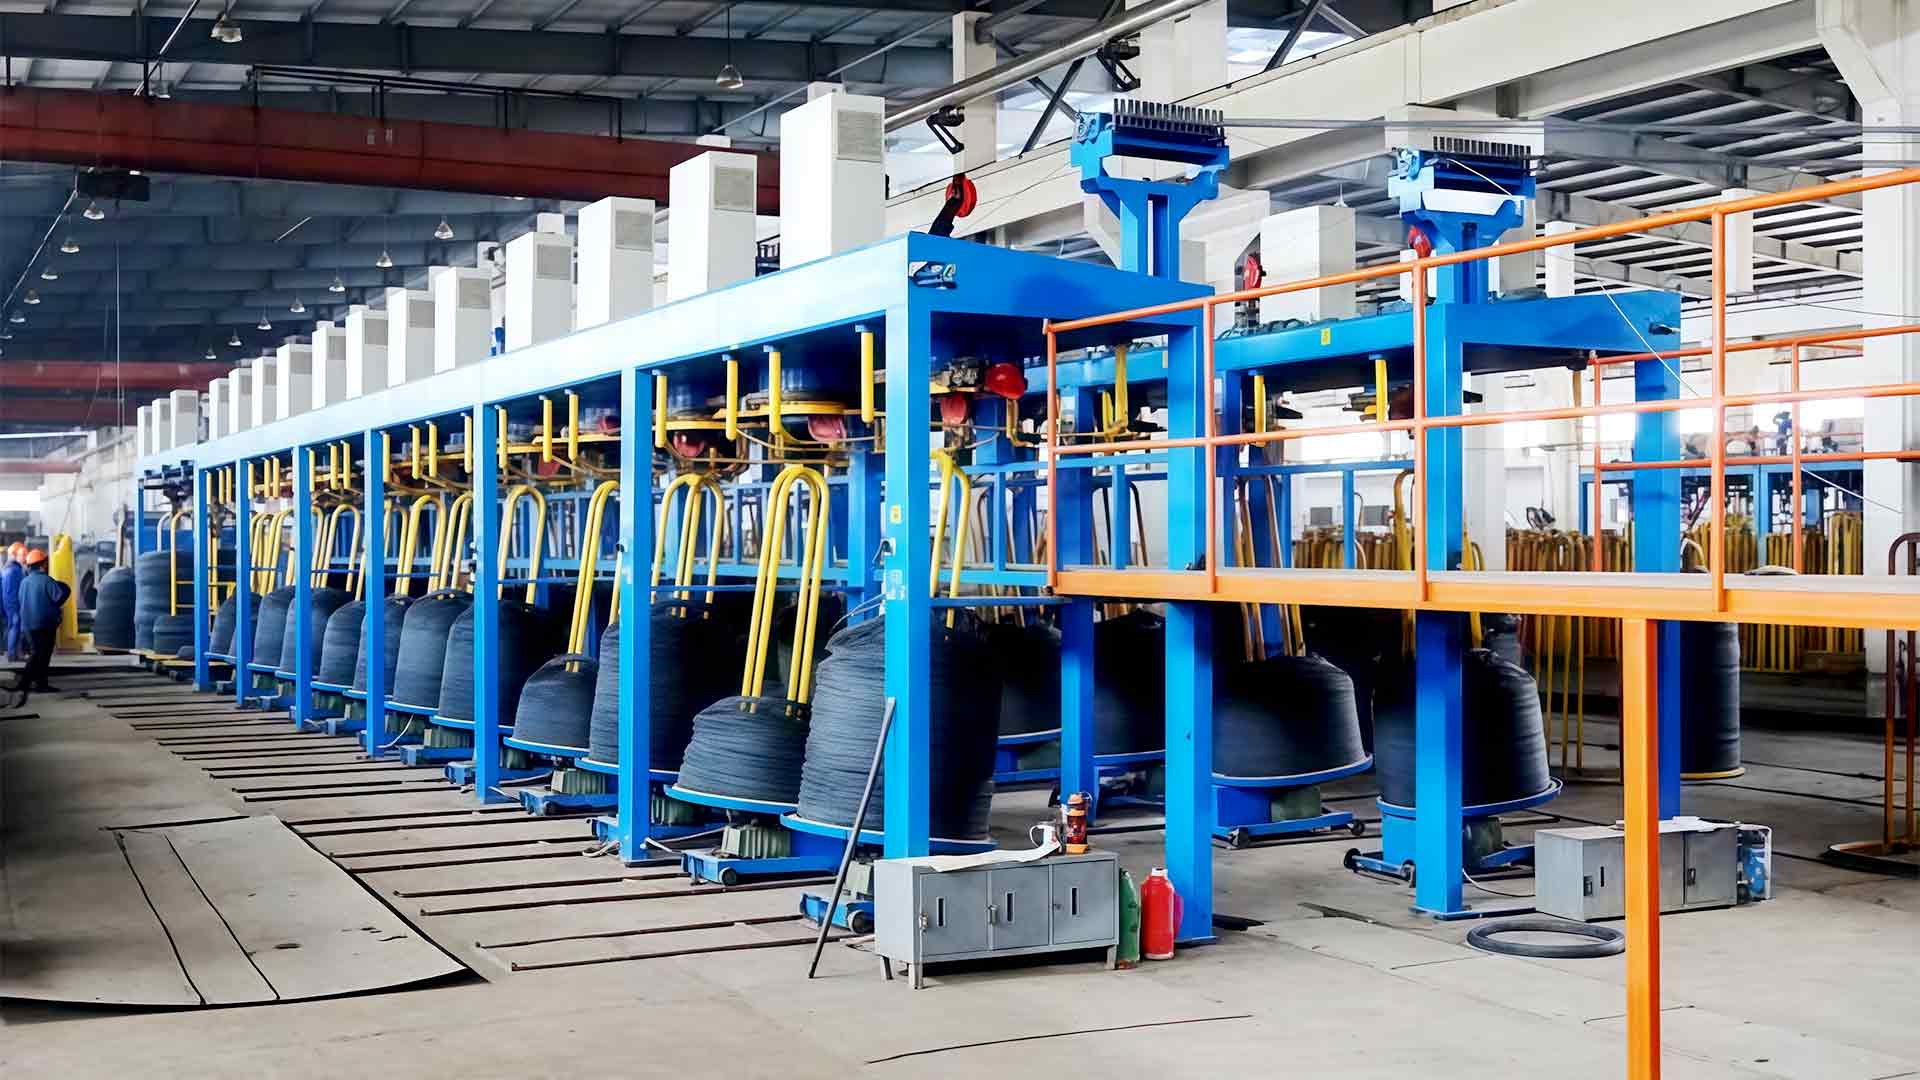
Vådtrækning nedsænker kapstaner og matricer i en smørende emulsion. Køling er aggressiv, og smørefilmen er kontinuerlig, hvilket giver den lyse overflade, som rustfrit stål og kobberbelagte fine MIG-tråde kræver. Dette er standardruten for ledninger under 1,2 mm og for kvaliteter af høj overfladekvalitet.
| Aspekt | Tør lige linje | Vådvandsbeholder |
|---|---|---|
| Smøring | Pulversæbe påført ved hver matrice | Tråd helt nedsænket i emulsion |
| Typisk efterbehandling størrelse | 1,0-5,5 mm rækkevidde | 0,4–1,6 mm fine ledninger |
| Overflade finish | Godt, afhænger af stangforberedelse | Fremragende, lyst og konsekvent |
| Køling | Vandkølede kapstaner | Nedsænkningskøling, frihøjde ved højere hastighed |
| Slipadfærd | Ingen slip, hastighedsforhold låst | Slip-type design almindeligt på ultrafine størrelser |
| Sædvanlige svejsekvaliteter | ER70S-6 og lignende kulstofstål | ER308L / ER316L rustfri, kobberbelagt MIG-tråd |
Et almindeligt layout for en kobberbelagt MIG-linje er en tør lineær maskine til de ru træk efterfulgt af en vandtankmaskine til efterbehandling. Driftsprincippet er forklaret i denne tekniske oversigt over lige trådtræksmaskiner .
Praktisk kontrol før du køber en svejsetrådstræklinje
Alene køb på nominel hastighed er den mest almindelige fejl i denne produktklasse. Start fra den færdige ledningsspecifikation og arbejd baglæns gennem udarbejdelsesplanen.
- Definer input og output: startstangdiameter, måltrådsdiameter, stålkvalitet og belægningsruten planlagt nedstrøms.
- Gennemgå beståelsesskemaet: antal matricer, reduktion pr. matrice, og om kapstandiametrene passer til karakterens hærdningskurve.
- Kontroller kølekapaciteten i forhold til den tilsigtede linjehastighed, især vandflow og temperaturstabilitet ved hver blok.
- Tjek payoff og take-up matching, da hurtige spoleskift betyder lige så meget som trækklodserne.
- Spørg om design af matriceboks: smøremiddeldosering pr. hul, adgangstid til matriceholder og hvor hurtigt en operatør kan skifte en matrice.
Vedligeholdelsesvenlighed rangerer nær toppen for gentagne købere. Hurtig adgang til kapstaner, synlige smørelinjer og hastighedsovervågning pr. matrice reducerer reparationstiden. Almindelige fejl og deres diagnostik er samlet i en praktisk vejledning vedr almindelige problemer i trådtræksmaskinens drift .
Fordelene ved svejsetrådstrækningsmaskinen er koncentreret om fire målbare områder: diameterkonsistens, overfladeintegritet, linjehastighed med oppetid og konverteringsomkostninger. Ingen af disse kan tilføjes senere af kobbertanken, spooleren eller pakkestationen.
For planter, der planlægger en ny linje eller erstatter en aldrende, skal du angive fra det endelige certifikat baglæns og vægttolerance og tilgængelighed højere end brochurehastigheden. Vælg arkitekturen - lige linje, vandtank eller en kombination - baseret på de kvaliteter, der rent faktisk sendes. Med den disciplin bliver tegnemaskinen det mest pålidelige omkostningscenter i fabrikken i stedet for den skjulte kilde til afvisninger.