
Højkulstofstål · Trådtegning
De praktiske anvendelser af høj-carbon ståltrådstrækmaskiner
Fra fjedre til forspændt tråd, maskinen bag præcisionstrukket højkulstoftråd – og hvordan du vælger den til din produktionslinje.
Overvej en 5,5 mm kulstofstang, der går ind i en kontinuerlig træklinje. Efter syv dyser og en sidste kapstan ved 15 m/s kommer den frem som 1,2 mm fjedertråd. Hvis smørefilmen svigter, krydser matricetemperaturen 300 °C, og tråden brækker uden varsel. Maskinen, der forhindrer den fejl, er ikke generisk udstyr - det er en ståltrådstrækmaskine med højt kulstofindhold, der er konstrueret til varme-, spændings- og paspræcision.
Her er den korte version: Trådtrækkemaskiner med højt kulstofindhold bruges overalt, hvor den færdige tråd skal have høj trækstyrke, ensartet diameter og en ren overflade under hurtig produktion. Denne liste inkluderer fjedre, ståltov, forspændt betonstreng, pigtråd, kædehegn, svejset net og højstyrke søm. Resten af denne artikel forklarer, hvorfor hver applikation stiller sit eget krav til maskinen, og hvordan man omsætter disse krav til en købsbeslutning.
Hvorfor højkulstoftråd kræver en dedikeret maskine
Højkulstofstål - typisk 0,55 til 0,85 procent kulstof - belastningshærder hurtigere end kulstoffattige kvaliteter. Hver passage gennem en matrice tilføjer varme og arbejdshærdning. Hvis maskinen ikke kan fjerne den varme fra kapstanen og matricezonen, ændres trådstrukturen: perlit begynder at sfæroidiseres, trækstyrken falder, og trækbrud formerer sig. Dette er grunden til, at anvendelsen af en ståltrådstrækmaskine med højt kulstofindhold er mindre defineret af selve ledningen end af maskinens termiske kontrolsystem.
Tre faktorer adskiller en egnet maskine fra en problematisk:
- Capstan kølekapacitet. Vandkølede capstaner med høj flowhastighed holder overfladetemperaturen under grænsen, hvor smøring og metalstruktur nedbrydes.
- Rygspændingsstabilitet. En danserarm eller servostyret udbetaling forhindrer udsving i diameter fra det ene hjul til det næste.
- Bestå tidsplan nøjagtighed. Reduktionen pr. gennemløb skal svare til materialets hærdningskurve - typisk 12 til 18 procent pr. gennemløb for høje kulstofkvaliteter.
Få disse rigtige, og maskinen bliver et forudsigeligt værktøj. Få dem forkert, og selv den bedste stålstang vil ikke producere pålidelig wire.
Hovedanvendelser af højkulstoftrukne tråd
De virkelige anvendelser af en ståltrådstrækmaskine med højt kulstofindhold er de produkter, der er afhængige af et højt styrke-til-vægt-forhold:
| Ansøgning | Trådrækkevidde | Kritisk krav |
|---|---|---|
| Fjedre | 0,5 – 4,0 mm | Trækstyrketolerance, overflade fri for mikrorevner |
| Ståltovstråde | 0,2 – 3,0 mm | Træthedslevetid, ensartet diameter |
| Forspændt tråd | 5,0 – 12,0 mm | Lav afspænding, høj flydespænding |
| Pigtråd, kædeled | 1,0 – 3,5 mm | Belægningsvedhæftning, bøjelighed |
| Højstyrke negle | 1,2 – 4,5 mm | Hårdhed, konsekvent overskriftsadfærd |
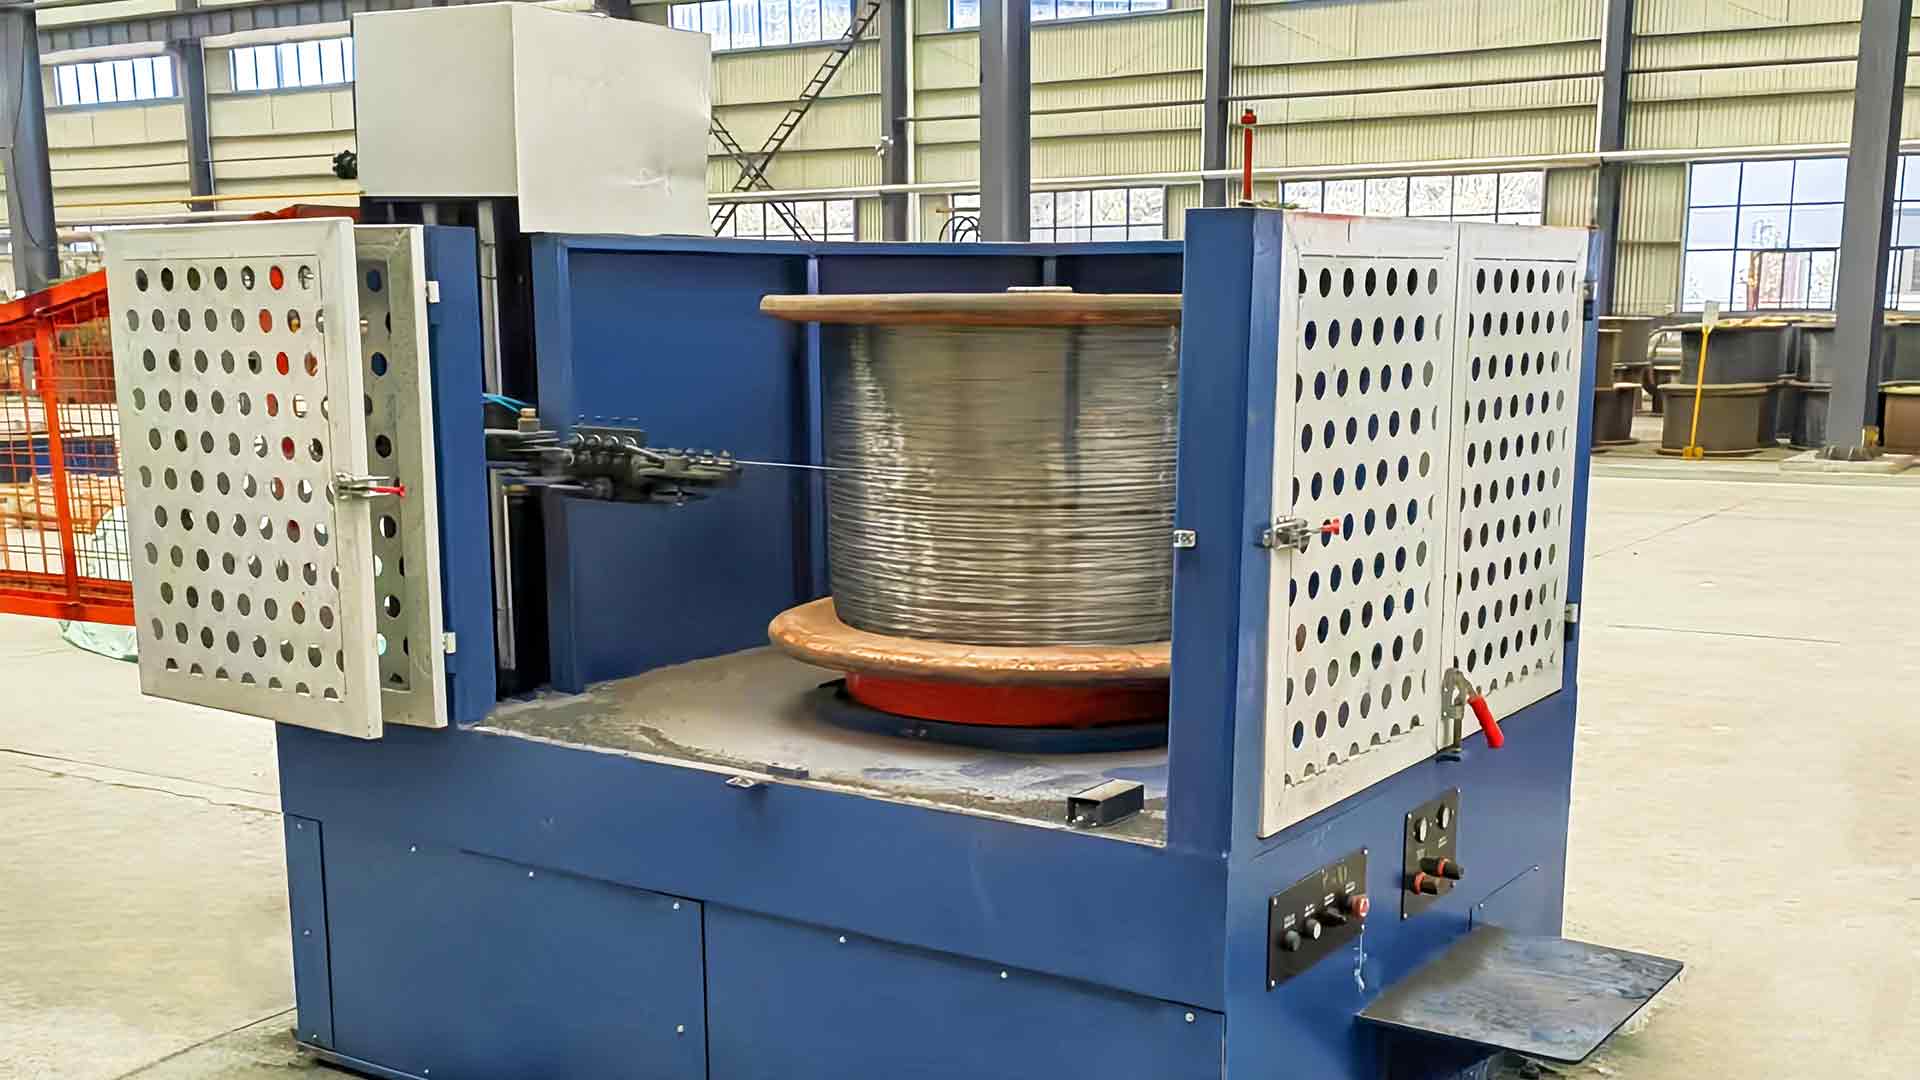
Til fjederproduktion er line-tegnemaskinen det mest almindelige svar. Dens formkassearrangement og kapstankøling påvirker direkte afkulning og overfladerevner. En maskine som denne LZ600 integrerede direkte trådtrækningsmaskine er ofte specificeret til denne driftsklasse, fordi det inline-layout holder passageaksen lige fra udbetaling til optagning.
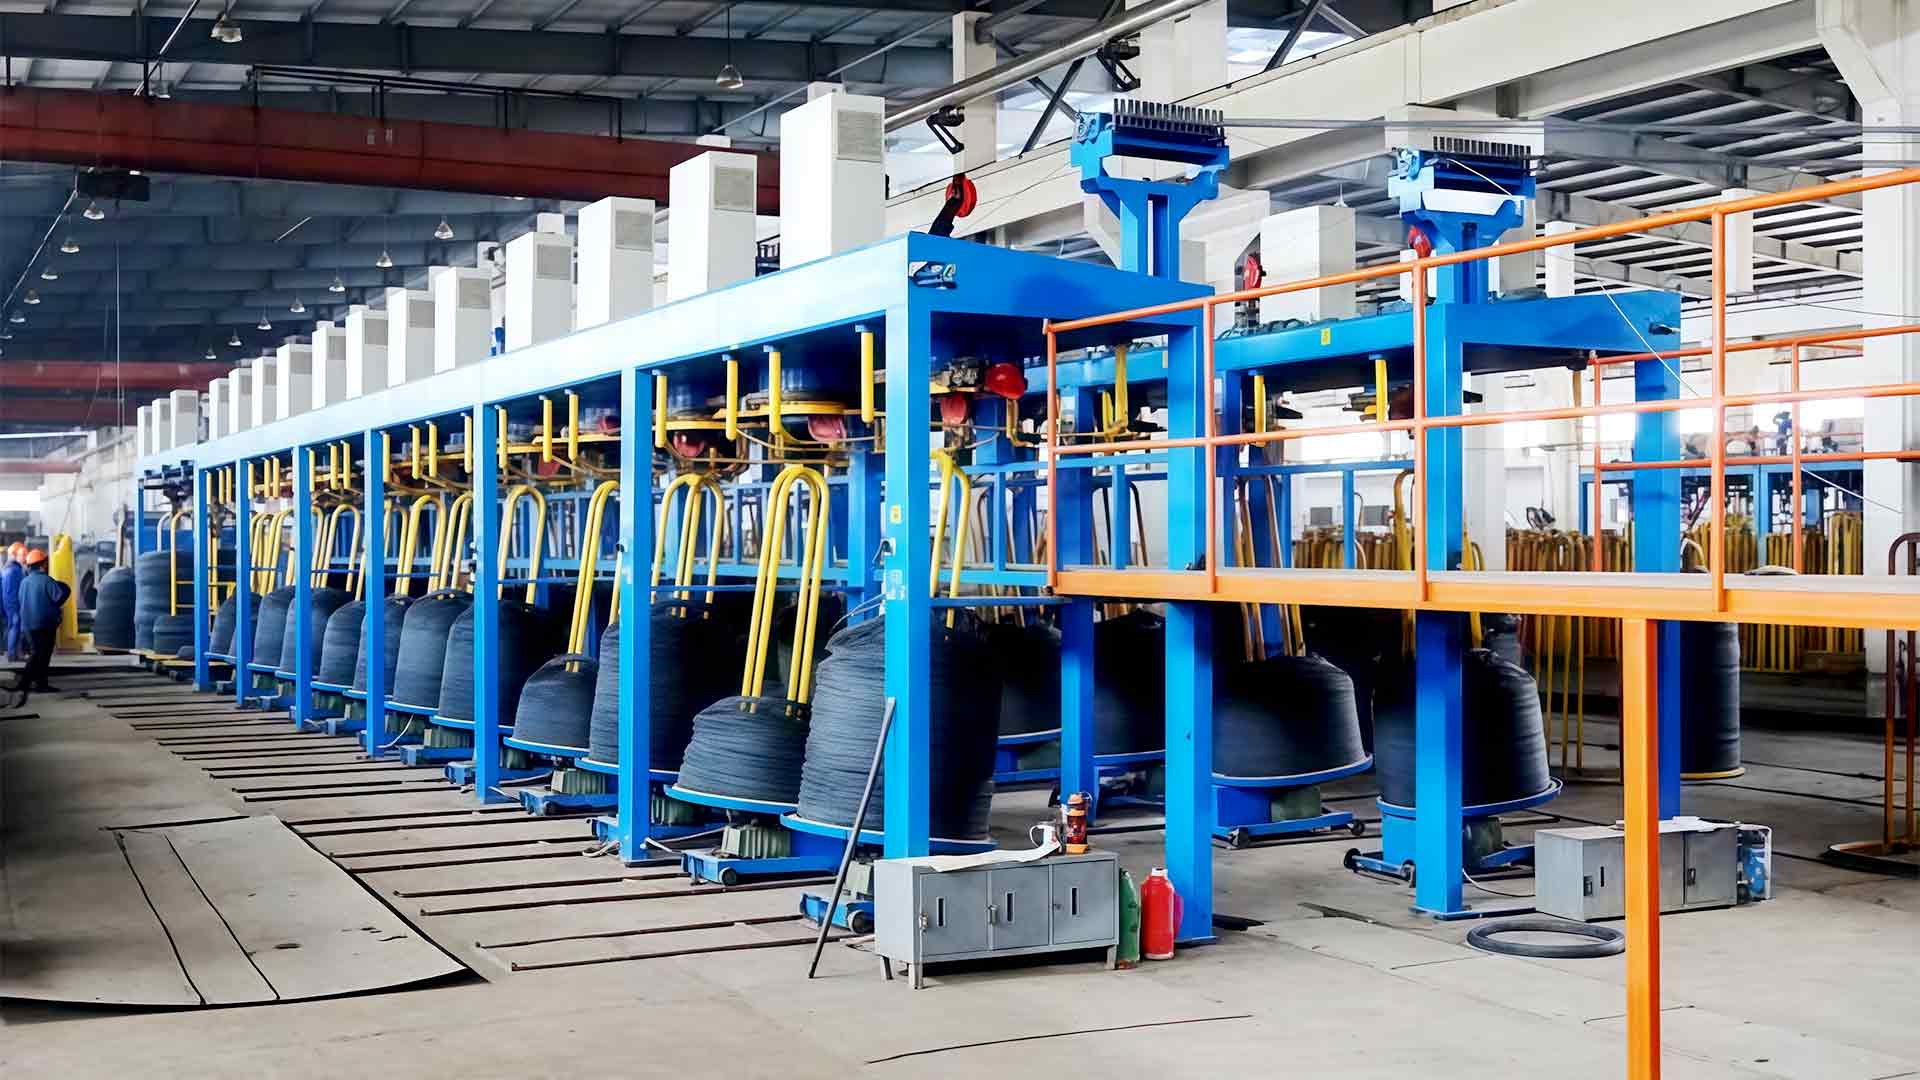
Ståltovsproducenter foretrækker normalt en omvendt maskine til store spolevægte. En højhastigheds inverteret trådtrækningsmaskine trækker tråden af kapstanen lodret, så den kan samle sig i tunge spoler uden et separat opviklingshoved. Det reducerer nedetiden under spoleskift og bevarer ledningens torsionskvalitet.
Producenter af hegn og søm har måske ikke brug for den hurtigste linje, men de har brug for en maskine, der tolererer små variationer i indgående stangkemi. Vådtrækning med en vandtankmaskine bruges lejlighedsvis til fingalvaniseret tråd, men tørtrækning med en lineær eller remskivemaskine forbliver standarden for applikationer med højt kulstofindhold over 1 mm.
"I praksis definerer applikationen maskinen. En fjederproducent bekymrer sig om overfladefejl; en rebproducent bekymrer sig om vridningskonsistens. Den samme tegnemaskine kan heller ikke ignorere."
Tilpasning af maskintypen til applikationen
At vælge mellem lineære, omvendte, remskive og vandtankmaskiner er ikke et spørgsmål om mærkepræference. Hvert layout ændrer ledningsbanen, køling og spolehåndtering.
| Maskintype | Trådsti | Egner sig bedst til | Høj-carbon egnethed |
|---|---|---|---|
| Tør i lige linje | Horisontale, på hinanden følgende matricer | Fjedre, nails, precision wire | Høj — god afkøling og ligehed |
| Omvendt lodret | Opad over en lodret kapstan | Rebstreng, tunge spoler | Høj — stor spolevægt, lav torsion |
| Remskive | Viklet rundt om flere remskiver | Generelle formål, lavere hastighed | Medium — afkøling er begrænset |
| Vandbeholder våd | Nedsænkede kapstaner, flydende smøremiddel | Fintråd under 1 mm | Nedre — grænse for vådt smøremiddeltemperatur |
Inden for disse typer skal maskinens størrelse og motoreffekt matches til indløbet og færdige diametre. En maskine designet til et 6,5 mm indløb kan normalt trække ned til 1,5 mm, men at nå 0,5 mm kræver flere gennemløb, strengere køling og ofte en dedikeret anden maskine.
Proces, risiko og den rigtige konfiguration
Udvælgelsen starter med procesruten. For stang med højt kulstofindhold ser den typiske linje således ud: stangudbetaling → mekanisk afkalkning → båndslibning → boraxbelægning og tørring → lineær tegning → spole eller omvendt optagning. Hvert trin påvirker, hvordan tegnemaskinen præsterer.
Disse advarsler er ikke teoretiske. I en line med højt kulstofindhold er omkostningerne ved en knækket tråd ikke kun den skrottede tråd - det er nedetiden for at genvinde linen og udskifte matricen. Ved at vælge en maskine med en større kapstandiameter, hærdet kapstanoverflade og reserveformekasser reduceres disse hændelser.
Tegnemaskinen som en del af en produktionslinje
En anden almindelig sammenhæng er en eftermontering. Mange anlæg ejer allerede en payoff, afkalkningsenhed og take-up. De erstatter kun tegnemaskinen. I så fald er de vigtigste specifikationer kapstandiameteren, antallet af matricer og motoreffekten.
En praktisk sekvens for en højkulstoflinje:
- Stangudbetaling med spændingskontrol
- Mekanisk afkalkning - eller bejdsning for højere overfladekrav
- Båndslibning eller polering
- Borax belægning og tørretunnel
- Ligelinjet trådtræksmaskine
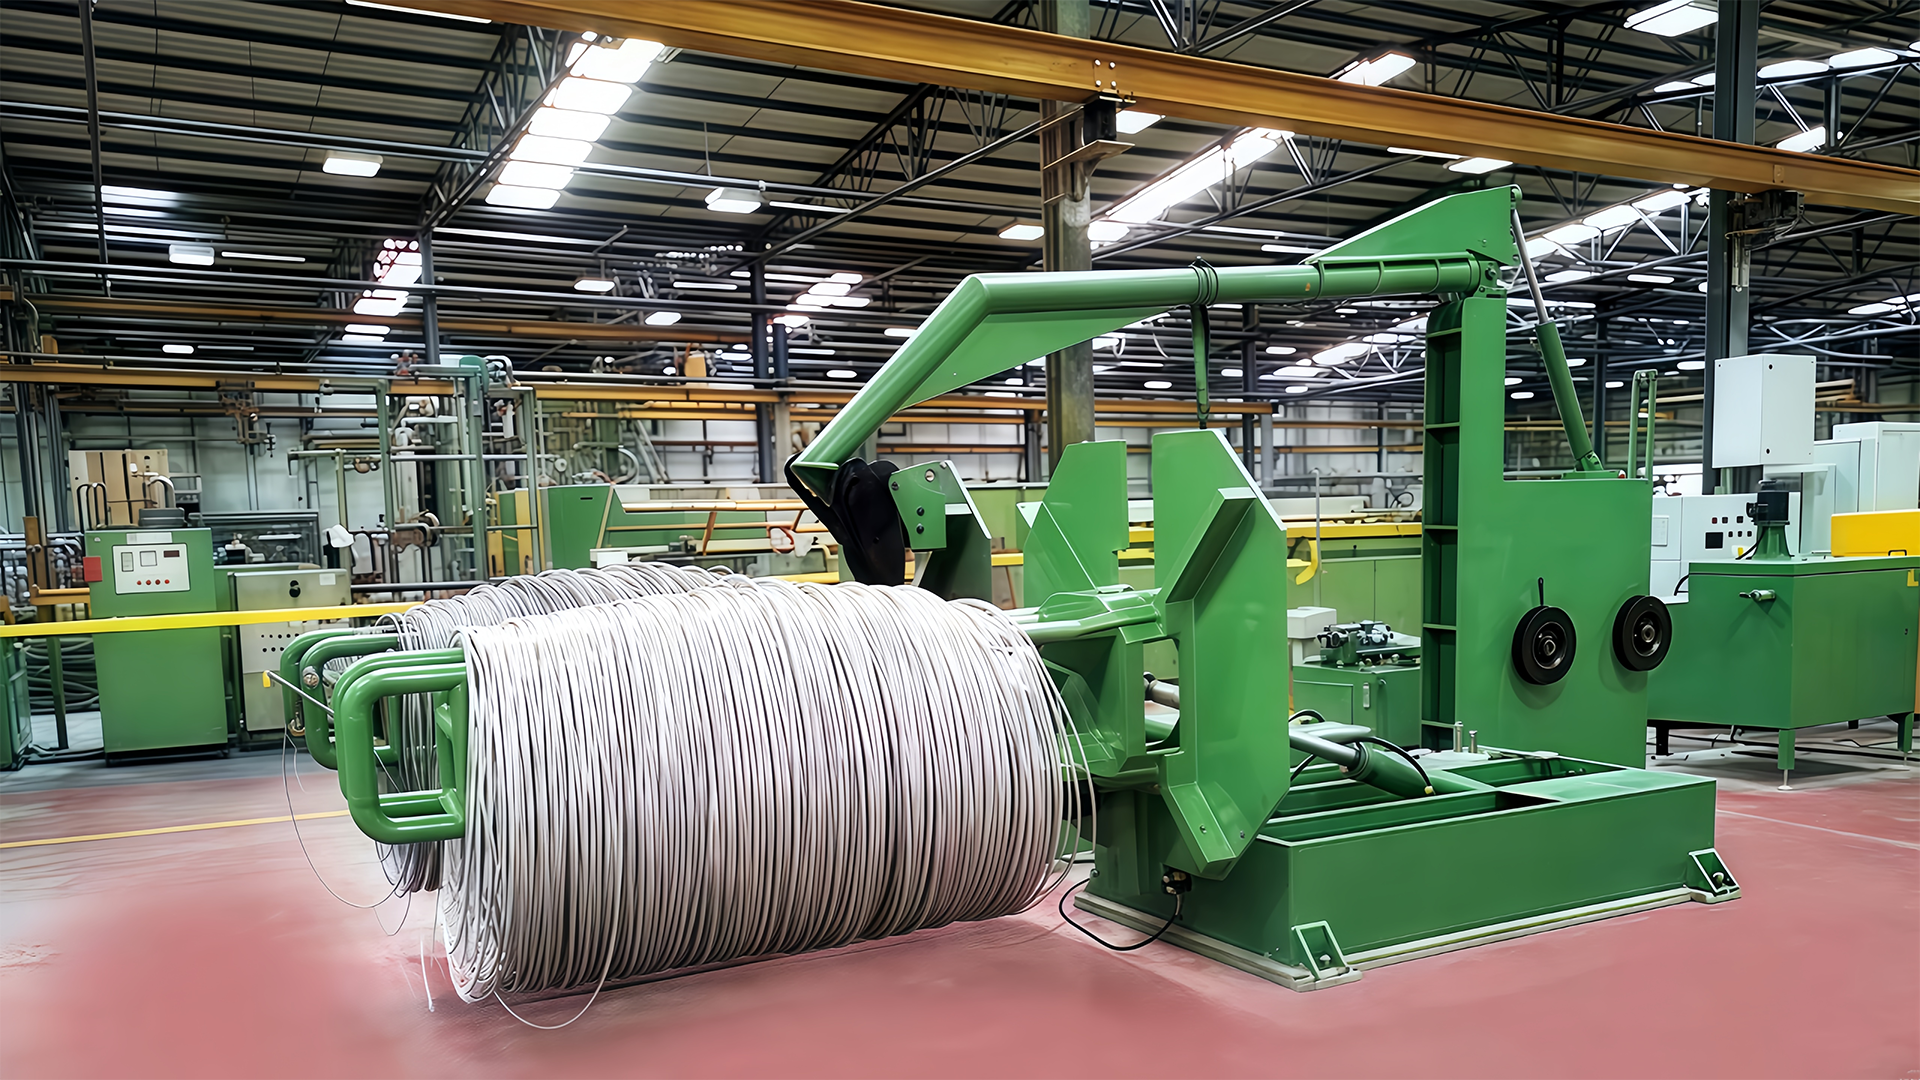
- Take-up: spooler, omvendt blok eller død blok Coller
Vær opmærksom på optagelsesmetoden. For fjedertråd med højt kulstofindhold er spoling almindelig; til rebstreng giver en omvendt optagning med mønsterlægning bedre spolekontrol. Tegnemaskinen skal konfigureres til optrækstypen fra dag ét, fordi spændingsprofilen ændres.
Det retlinede layout foretrækkes, fordi det holder trådaksen fast, hvilket forenkler matricejusteringen og peger den færdige tråd direkte mod optagningen. Vi beskriver driftsprincippet mere i dybden i denne vejledning til princippet om lineær trådtrækningsmaskine. Hvis du planlægger en ny linje, giver det komplette udstyrskatalog for trådtrækmaskiner et overblik over, hvad du skal kombinere.
Overvejelser om indkøb af en højkulstoftrådstrækmaskine
At købe en ståltrådstrækmaskine med højt kulstofindhold er en investeringsbeslutning. Maskinens anvendelse rækker ud over motoreffekt og nominel hastighed:
- Capstan materiale. Hærdet legeret stål med en slebet overflade undgår for tidligt slid.
- Kølesystem. Vandkøling med lukket kredsløb til kapstaner og matriceholdere er ekstraomkostningerne værd.
- PLC og HMI parathed. Almindelige industrielle controllere forkorter operatøruddannelsen.
- Reservedele og forbrugsvarer. Dyser, kapstaner og smørepulver bør være tilgængelige fra en enkelt leverandør.
- Service. Idriftsættelse, træning og fjerndiagnostik betyder mere end leveringsdatoen.
Hvis det er muligt, skal du besøge en produktionslinje, der kører den samme trådserie, som du planlægger at producere. Spørg om den faktiske linjehastighed og dødens levetid. Specifikationsark kan se imponerende ud, men matricens temperatur og spændingsstabilitet viser sig kun under drift.
Anvendelserne af trådtrækkemaskiner med højt kulstofindhold strækker sig fra små fjederspoler til flerstrenget reb og forspændt forstærkning. Den røde tråd er ikke trådens diameter eller hastighed; det er maskinens evne til at håndtere varme og spændinger uden at ofre stålets metallurgiske kvalitet. Match maskinen til din produktfamilie, bekræft konfigurationen af køling og optagelse, og resten af linjen vil følge.