
Trådtegningsteknologi
Funktion af et højt kulstofstål Trådtrækkemaskine
Reduktion er kun overskriften. Det virkelige arbejde foregår på tværs af fem forbundne funktioner, og på højkulstofstål har hver enkelt en snæver tolerance, før ledningen knækker.
En 5,5 mm høj kulstofstang når tegnelinjen med en fin perlitisk struktur og omkring 1.000 MPa trækstyrke. Ni dør senere efterlader den som 1,6 mm ledning ved tæt på 1.900 MPa. Intet blev føjet til stålet; hver ekstra megapascal kom fra koldt arbejde. Maskinens funktion er at påføre det kolde arbejde hurtigt nok til at være rentabelt og skånsomt nok til at tråden overlever det.
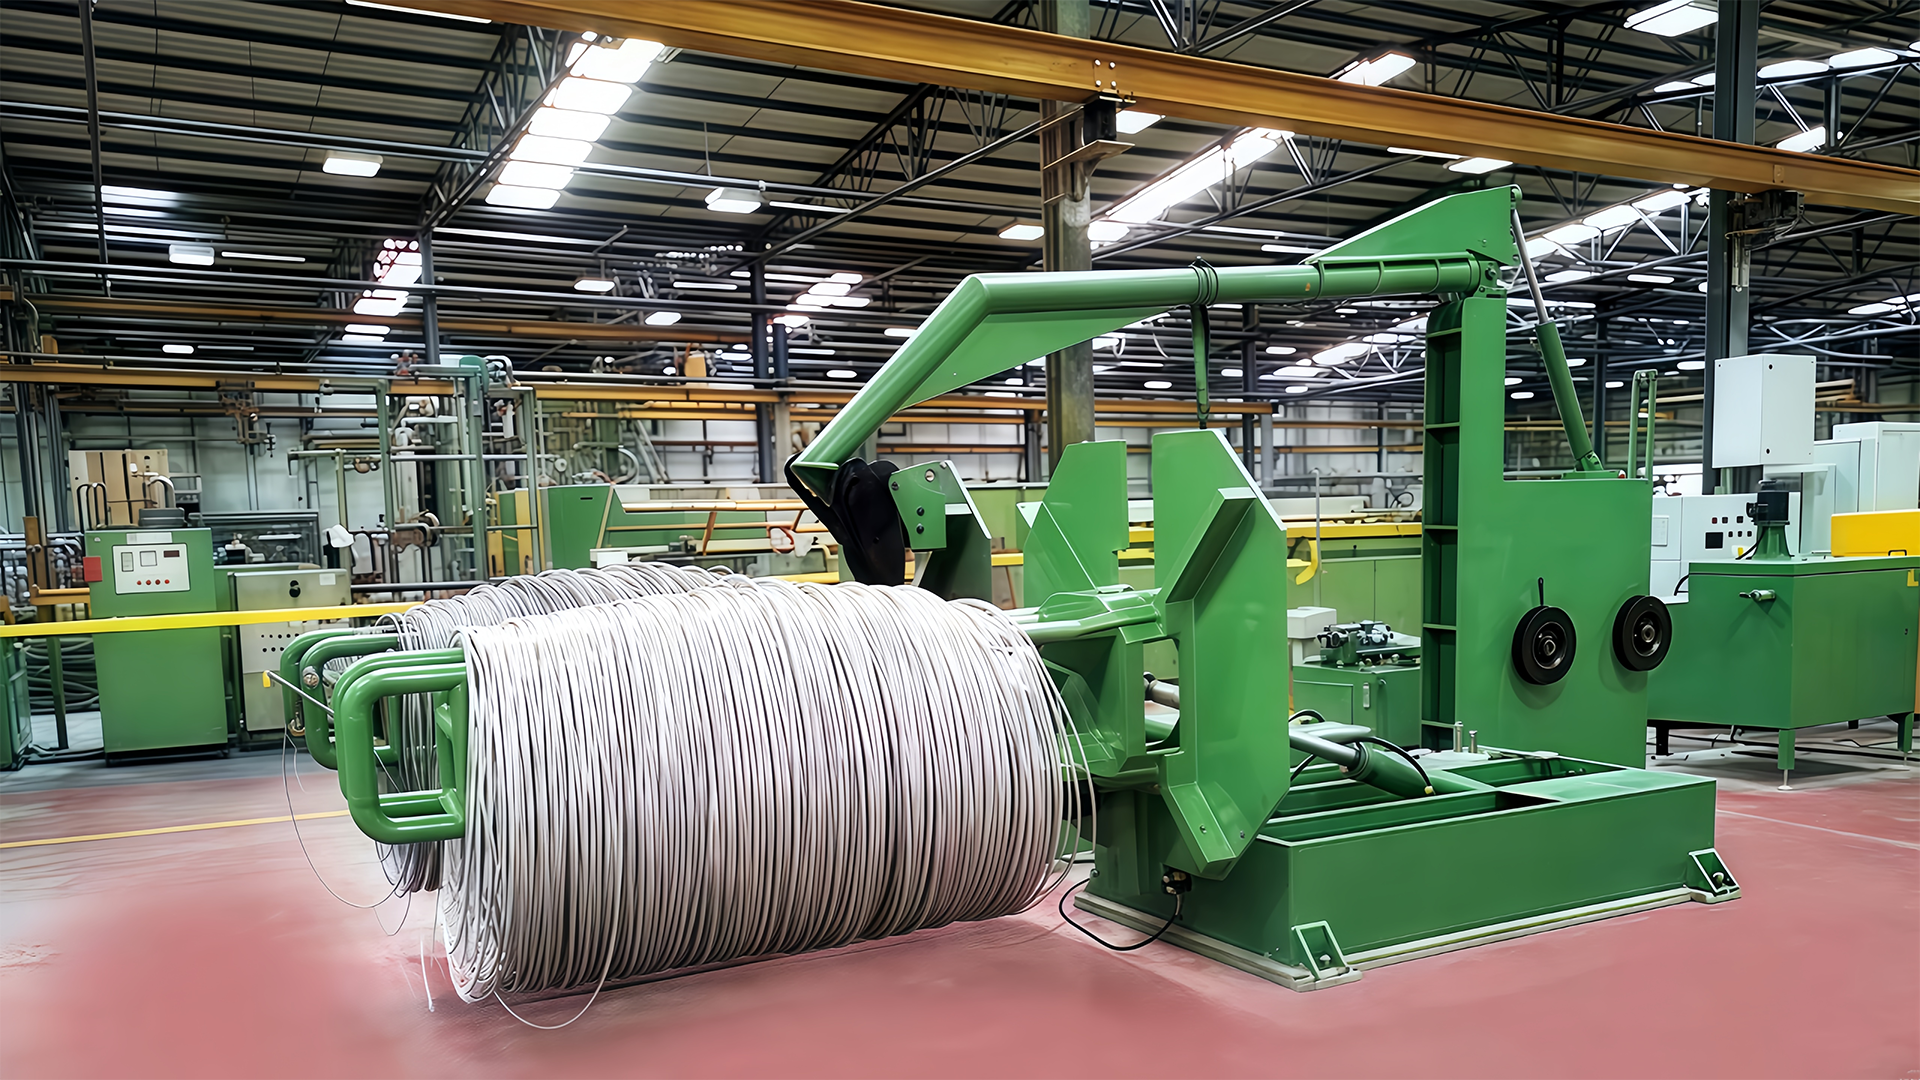
Det er det korte svar. Det praktiske svar er en kæde af funktioner: betal spolen ved kontrolleret bagspænding, træk wiren gennem gradvist mindre støber, bær varme væk fra stempel og støbejern, hold hver trækstang på den rigtige hastighed, så wiren hverken strækkes eller slap, og læg den færdige wire på en spole eller spole uden at beskadige den. Spring over en af dem, og de andre holder op med at betyde noget.
Per-pass reduktion er det antal, der bestemmer alt nedstrøms: matricens levetid, capstan-temperatur, motorstørrelse og pakken, du kan bygge for enden af linjen.
Kernefunktionen, sagt klart
Funktionen af en ståltrådstrækmaskine med højt kulstofindhold er at reducere trådens tværsnitsareal ved at trække den gennem en række matricer, hver lidt mindre end den sidste, mens den kontrollerer spænding, hastighed og temperatur på hvert trin.
To fysiske fakta styrer hele processen. For det første forbliver mængden af metal, der passerer et hvilket som helst punkt i sekundet, konstant, så når arealet falder, skal linjehastigheden stige: en 20 procents arealreduktion ved en capstan betyder, at tråden forlader denne capstan omkring 25 procent hurtigere, end den kom ind. For det andet øger koldt arbejde trækstyrken og sænker forlængelsen. Høje kulstofkvaliteter hærder stejlt, hvilket netop er grunden til, at de laver god fjeder- og trådtråd, og præcis derfor kan maskinen ikke tage et stort bid i en enkelt matrice.
Selve mekanismen er ligetil, og hvis du vil have den mekaniske gennemgang først, dækker vores nyhedssider hvordan en tegnemaskine forvandler råmetal til fintråd . Det, der betyder noget kommercielt, er, at hver funktion nedstrøms arver de fejl, der er begået opstrøms.
Reduktion passerer: Hvor diameteren er vundet
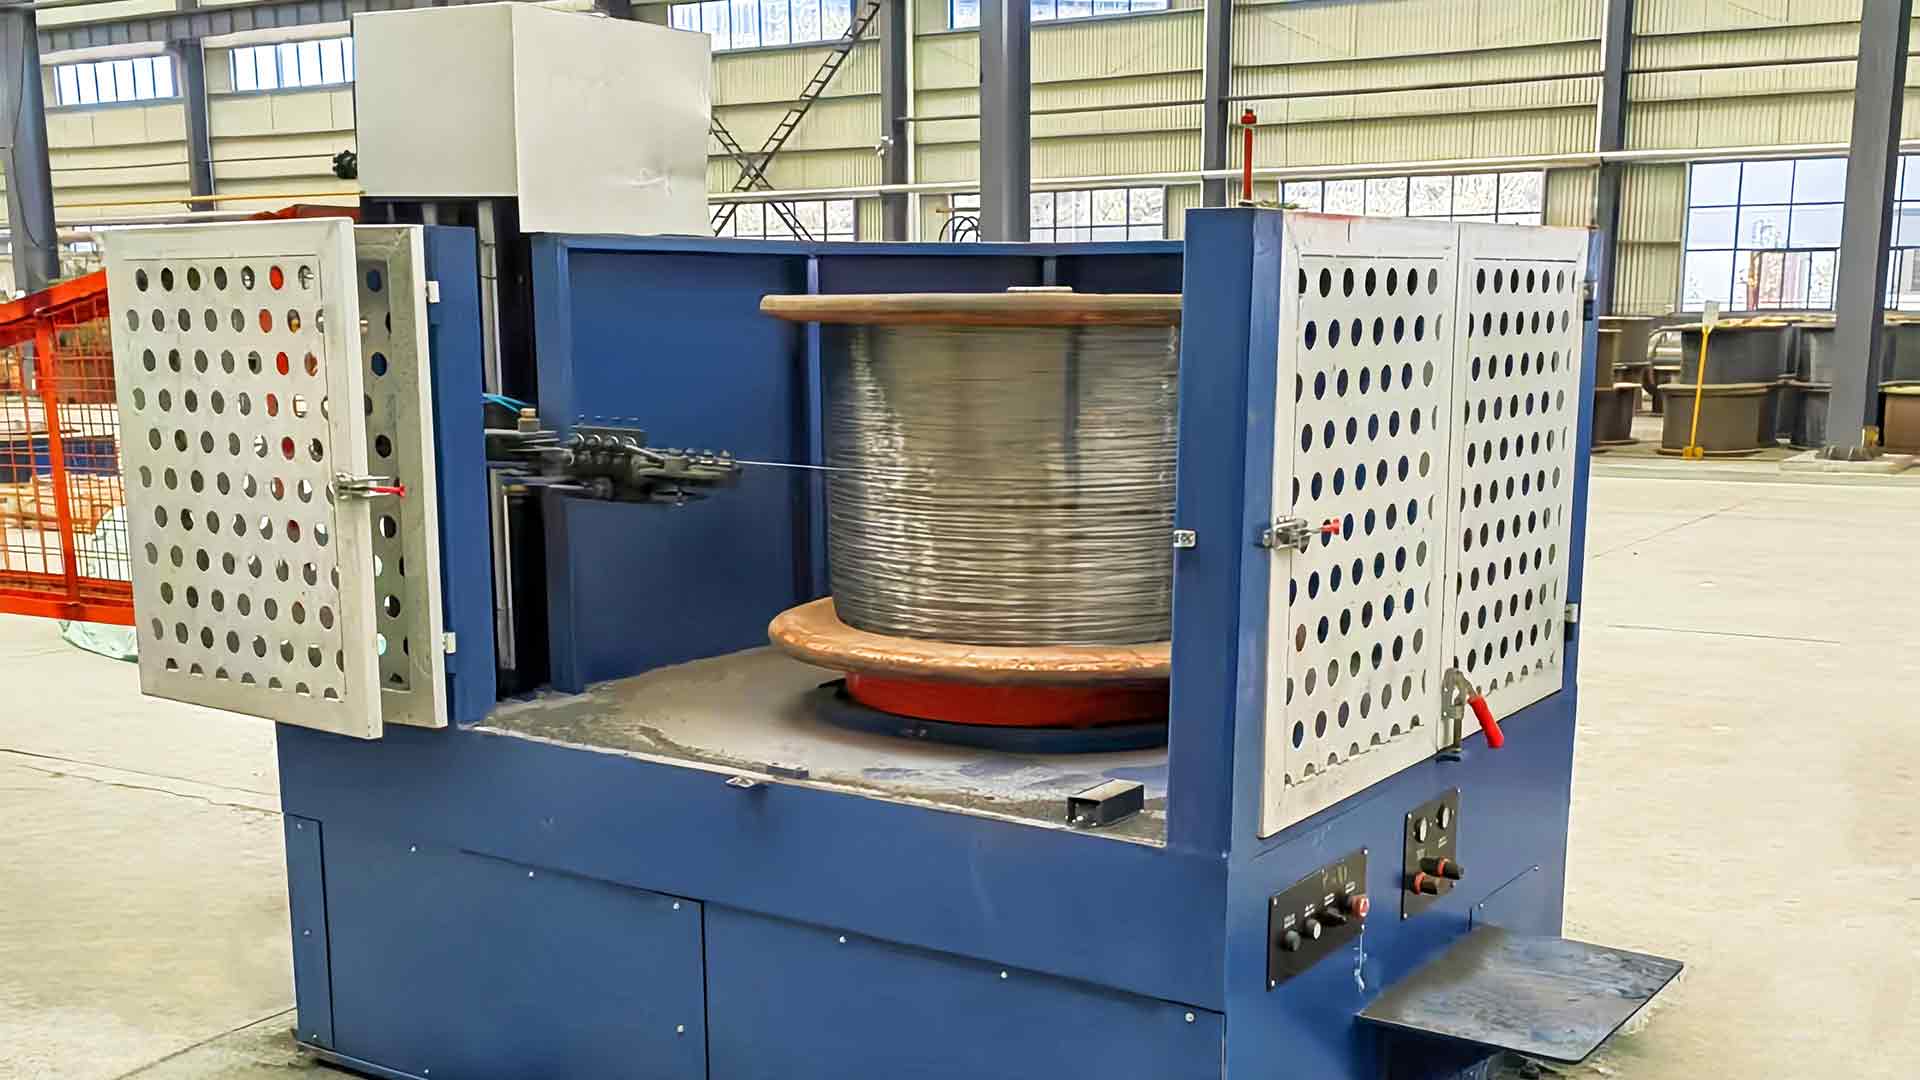
Hver matrice udfører ét job: barberer en kontrolleret mængde område uden at generere en ridse, et ovalt tværsnit eller en overfladerevne. For ledninger med højt kulstofindhold er reduktionen af arealreduktionen typisk mellem 12 og 22 procent, med tungere gennemløb i forenden og lettere efterbehandlinger bagpå. En matrices tilgangsvinkel, lejelængde og hårdmetalkvalitet bestemmer, hvordan metallet flyder igennem det. Et slidt leje viser sig først som diameterdrift på et par hundrededele af en millimeter, derefter som et brud.
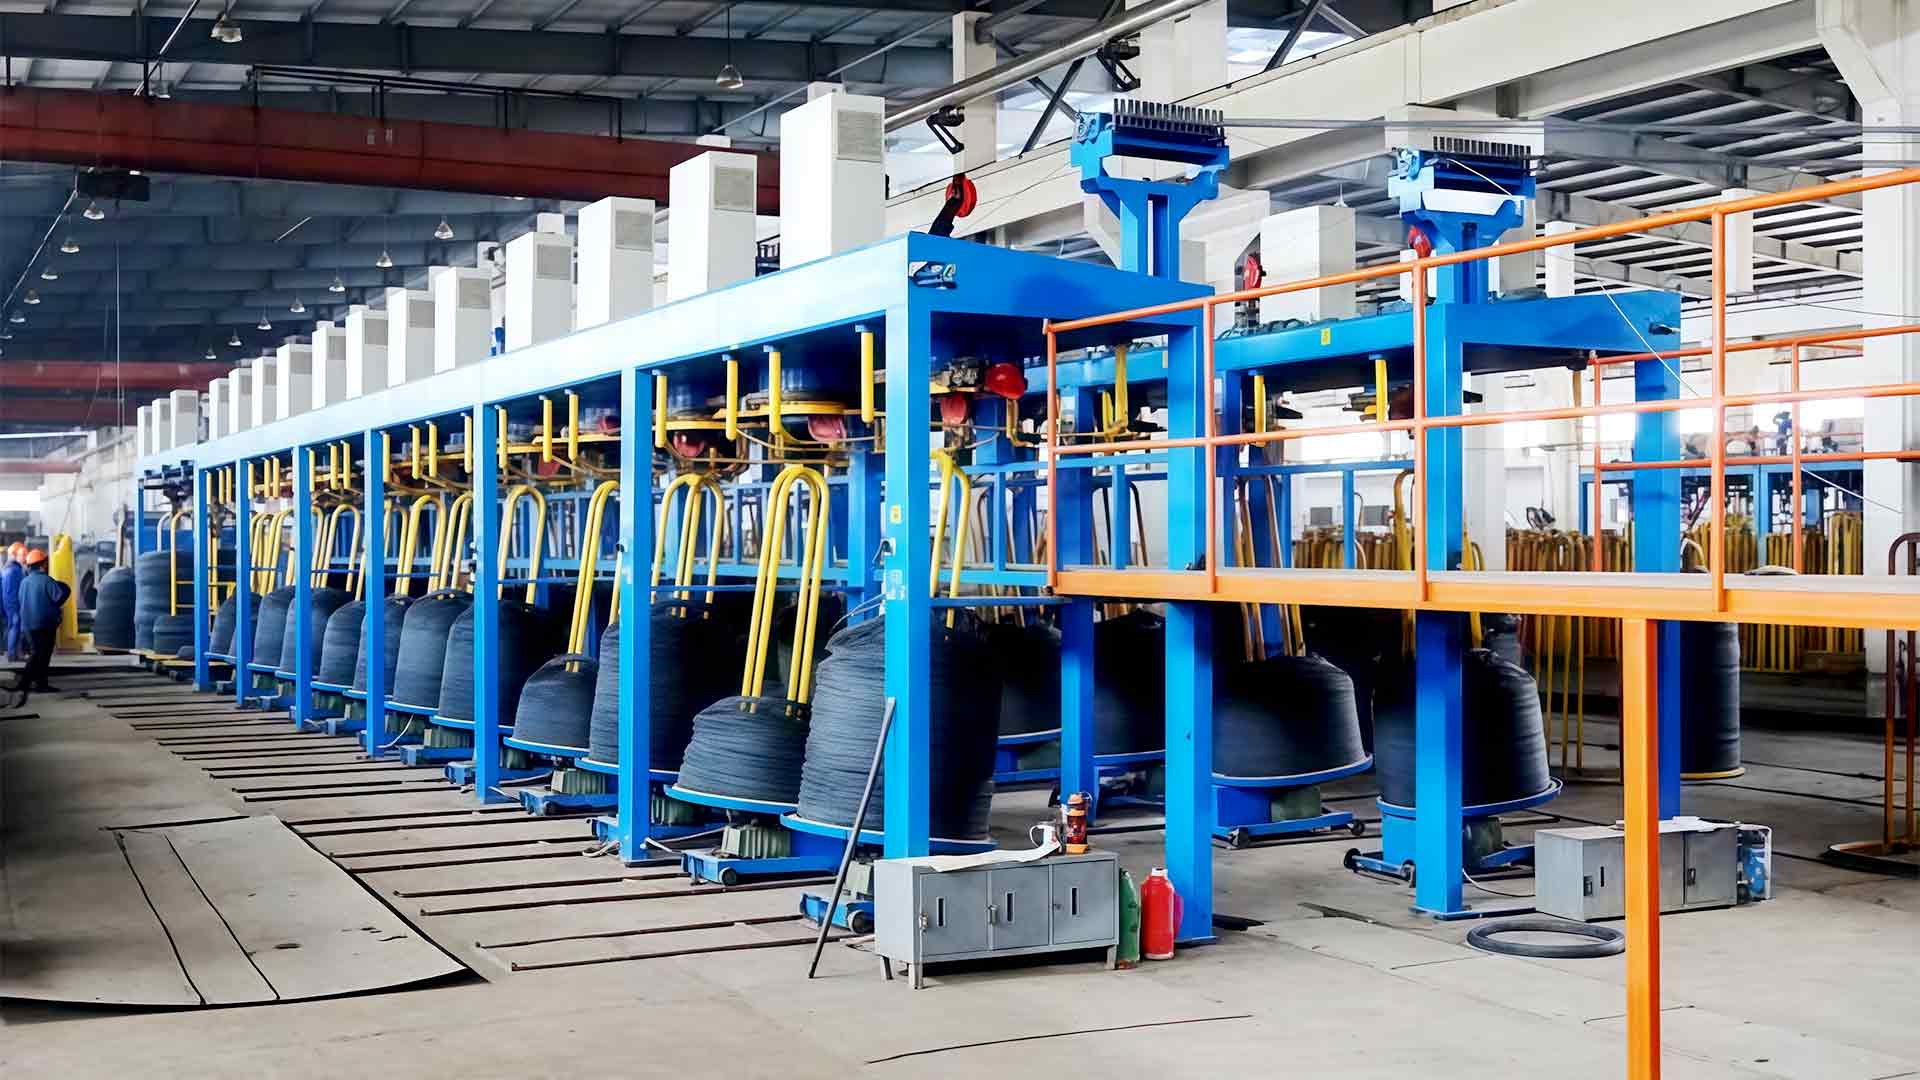
Det er her, drive-arkitekturen betyder noget. Lige-line maskiner, der giver hver kapstan sin egen motor, eller som bruger servo-direkte drev, holder hastighedsforholdet mellem tilstødende kapstaner næsten nøjagtigt, så ledningen virkelig trækkes frem for at trækkes. Maskiner med en enkelt motor og mekanisk slip mister den præcision, når remme og remskiver slides, og symptomet er inkonsekvent forlængelse fra spolens hoved til hale.
Køling og smøring: Hvor brud forhindres
Næsten alt det mekaniske arbejde, der er lagt i tegningen, omdannes til varme, og det vises præcis, hvor skaden ville: ved matriceboringen og ved kapstanoverfladen. Tråd med høj kulstof når matricetemperaturer, der nedbryder almindelige smøremidler, selv ved beskeden reduktion. Derfor har linjen brug for vandkølede matriceholdere, vandkølede capstaner og et sæbepulver valgt efter smeltepunkt og filmstyrke frem for pris pr. kilogram.
Smøresvigt er sjældent dramatisk. Det ligner en lidt kedeligere overflade, så let scoring, så en terning trukket ud af tolerance uger for tidligt. På højkulstoftråd kan overgangen fra acceptabel til knækket ske inde i en enkelt spole, hvorfor kølevæskeflow og sæbeforbrug er værd at tjekke hvert skift frem for hver måned.
Die kvalitet er den anden halvdel af ligningen. Karbidkvalitet, borepolering og kappekoncentricitet bestemmer, hvor jævnt trækbelastningen fordeler sig over kontaktbuen, og derfor hvor længe matricen overlever, før diameteren driver.
Take-up og spooling: Hvor pakken er besluttet
Alt opstrøms går til spilde, hvis tråden kommer på spolen med slappe lag, krydsede omslag eller en indbygget ottetalsfigur. Optagningen skal holde en let, konstant spænding over hele pakken, følge trækhastigheden, mens spolen fyldes, og stoppe uden at rykke i wiren. Tråd med høj kulstof har lidt forlængelse tilbage til at absorbere et hug, så en dårligt indstillet danser eller akkumulator koster dig normalt hele spolen.
Maskinformat ændrer, hvordan dette gøres. Spoleopsamlingsdragter passer til ledninger, der automatisk føder nedstrøms ledninger, mens omvendte og blommeoprullere producerer spoler til batchbehandling og forsendelse. På finere størrelser giver en elefantsnabelvinder en strammere, mere jævn pakke med færre manuelle indgreb.
Højt kulstof versus lavt kulstof: Hvad ændrer sig faktisk
Maskinen ligner en line med lavt kulstofindhold. Det gør indstillingerne og det understøttende udstyr ikke.
| Parameter | Lavt kulstofindhold (0,08 til 0,25 procent C) | Højt kulstofindhold (0,60 til 1,00 procent C) |
|---|---|---|
| Typisk indgående stang | 5,5 til 8,0 mm | 5,5 til 6,5 mm |
| Arealreduktion pr. gennemløb | 20 til 30 procent | 12 til 22 procent |
| Består for at nå den endelige størrelse | 3 til 6 | 8 til 14 |
| Opstrøms forberedelse | Normalt ingen ud over afkalkning | Patenteret til fin perlit |
| Kølebehov | Moderat | Kontinuerlige, vandkølede matriceholdere og kapstaner |
| Trækstyrkeændring | Beskeden stigning | Omkring 1.000 MPa til 1.800 eller 2.200 MPa |
| Udgifter til en pause | Kort stop, tråd genvindet | Spolen skrottet eller tråd skåret og svejset af |
Specifikationspunkter, der er værd at skrive ned
Når to maskiner angiver det samme antal matricer og den samme tophastighed, sidder forskellene i detaljerne. Bed om disse skriftligt:
- Capstan kølemetode, og om vandkølede matriceholdere er standard eller tilvalg
- Antal kapstaner, individuelt motordrev eller servo direkte drev og den garanterede hastighedsforholdsnøjagtighed mellem dem
- Nominel diameter på indløbsstangen og den reduktionsplan, som maskinen var designet omkring, ikke et generisk maksimum
- Opsamlingstype, maksimal pakkevægt og spændingsområde, fordi en 500 kg pakke og en 1.250 kg pakke er forskellige projekter
- Udbetalingskompatibilitet med den spolevægt, du faktisk køber, inklusive om der kræves et spændingsudbetalingsstativ eller en flip-type overhead udbetaling
- Reservedele er placeret på matricer, kapstan-ringe og smørepulver, da en line med højt kulstofindhold forbruger alle tre hurtigere end en linje med lavt kulstofindhold
Købere sammenligner lineære trådtræksmaskiner bør bede hver leverandør om at tegne en reduktionsplan mod deres egen indgående stang og færdige diameter. En tidsplan bygget til en andens produkt er ikke bevis for noget.
Hvor ledningen går efter tegning
Ovenstående funktioner er indstillet af produktet, ikke af maskinkataloget. Fælles destinationer med højt kulstofindhold omfatter:
- Fjedertråd til ophæng, madras og industrifjedre, normalt trukket fra 0,60 til 0,80 procent kulstofkvaliteter
- Forspændt betonstreng og PC-tråd, hvor ensartet trækstyrke i længden betyder mere end de sidste 50 MPa
- Dækvulst, slange og båndforstærkningstråd, trukket til fine størrelser med snæver diametertolerance
- Reb og kabeltråd, hvor overfladens tilstand bestemmer udmattelseslevetiden mere end trækstyrke gør
- Hegn og universal carbontråd, hvor tons pr. skift opvejer overfladefinish
Advarselsskilte på butiksgulvet
En linje med højt kulstofindhold annoncerer normalt et problem, før det fejler. Diameterdrift uden hastighedsændring peger på slid på matricen. En stigende capstan-temperatur ved normal udgang peger på kølekredsløbet, ikke på stålet. Forlængelsespredning mellem hoved og hale af en spole peger på spændingskontrol. At læse disse tre signaler korrekt er det meste af det, der adskiller en stabil linje fra en reaktiv.
Kompenser aldrig for en slidt matrice ved at øge spændingen eller linehastigheden. Begge øger belastningen på den næste matrice og forkorter dens levetid i en kædereaktion, der ender med en pause på det mindst passende tidspunkt.
Registrer reduktion pr. gennemløb, intervaller for udskiftning af matrice og capstan-temperaturer for hvert skift. Inden for et par uger vil du have en baseline, der gør afvigelser synlige timer før en spole er tabt.
Funktion er i sidste ende ikke en liste over funktioner på et specifikationsark. En ståltrådstrækmaskine med højt kulstofindhold fortjener sin plads på linjen ved at holde en reduktionsplan stabil for tusindvis af tons: fodring med jævn spænding, køle matrice og capstan, holde hver capstan i takt og levere en pakke, den næste proces kan bruge uden omarbejde. Maskiner, der gør dette, er støjsvage, forudsigelige og nemme at ignorere. Maskiner, der ikke gør det, vil dukke op i skrotrapporten længe før de vises i nedetidsrapporten.