
Egenskaber af rustfrit stål Trådtrækkemaskine Det bestemmer finishen
En mat overflade, et ovalt tværsnit eller en spole, der hærder over sin grænse, kan ikke korrigeres ved optagningen. Det er de maskinegenskaber, der afgør, om rustfri tråd efterlader matriceboksen ren, rund og i størrelse.
I det øjeblik en tegnelinje skifter fra kulstoffattigt stål til 304 eller 316 rustfrit, kommer symptomerne stille og roligt. Tråden kommer lidt mat af kapstanen. Matriceslid, der tidligere var forudsigeligt, accelererer inden for et enkelt skift. Diameteren driver nogle hundrededele af en millimeter, og en spole bliver skrottet af en grund, der aldrig registreres som en maskinfejl.
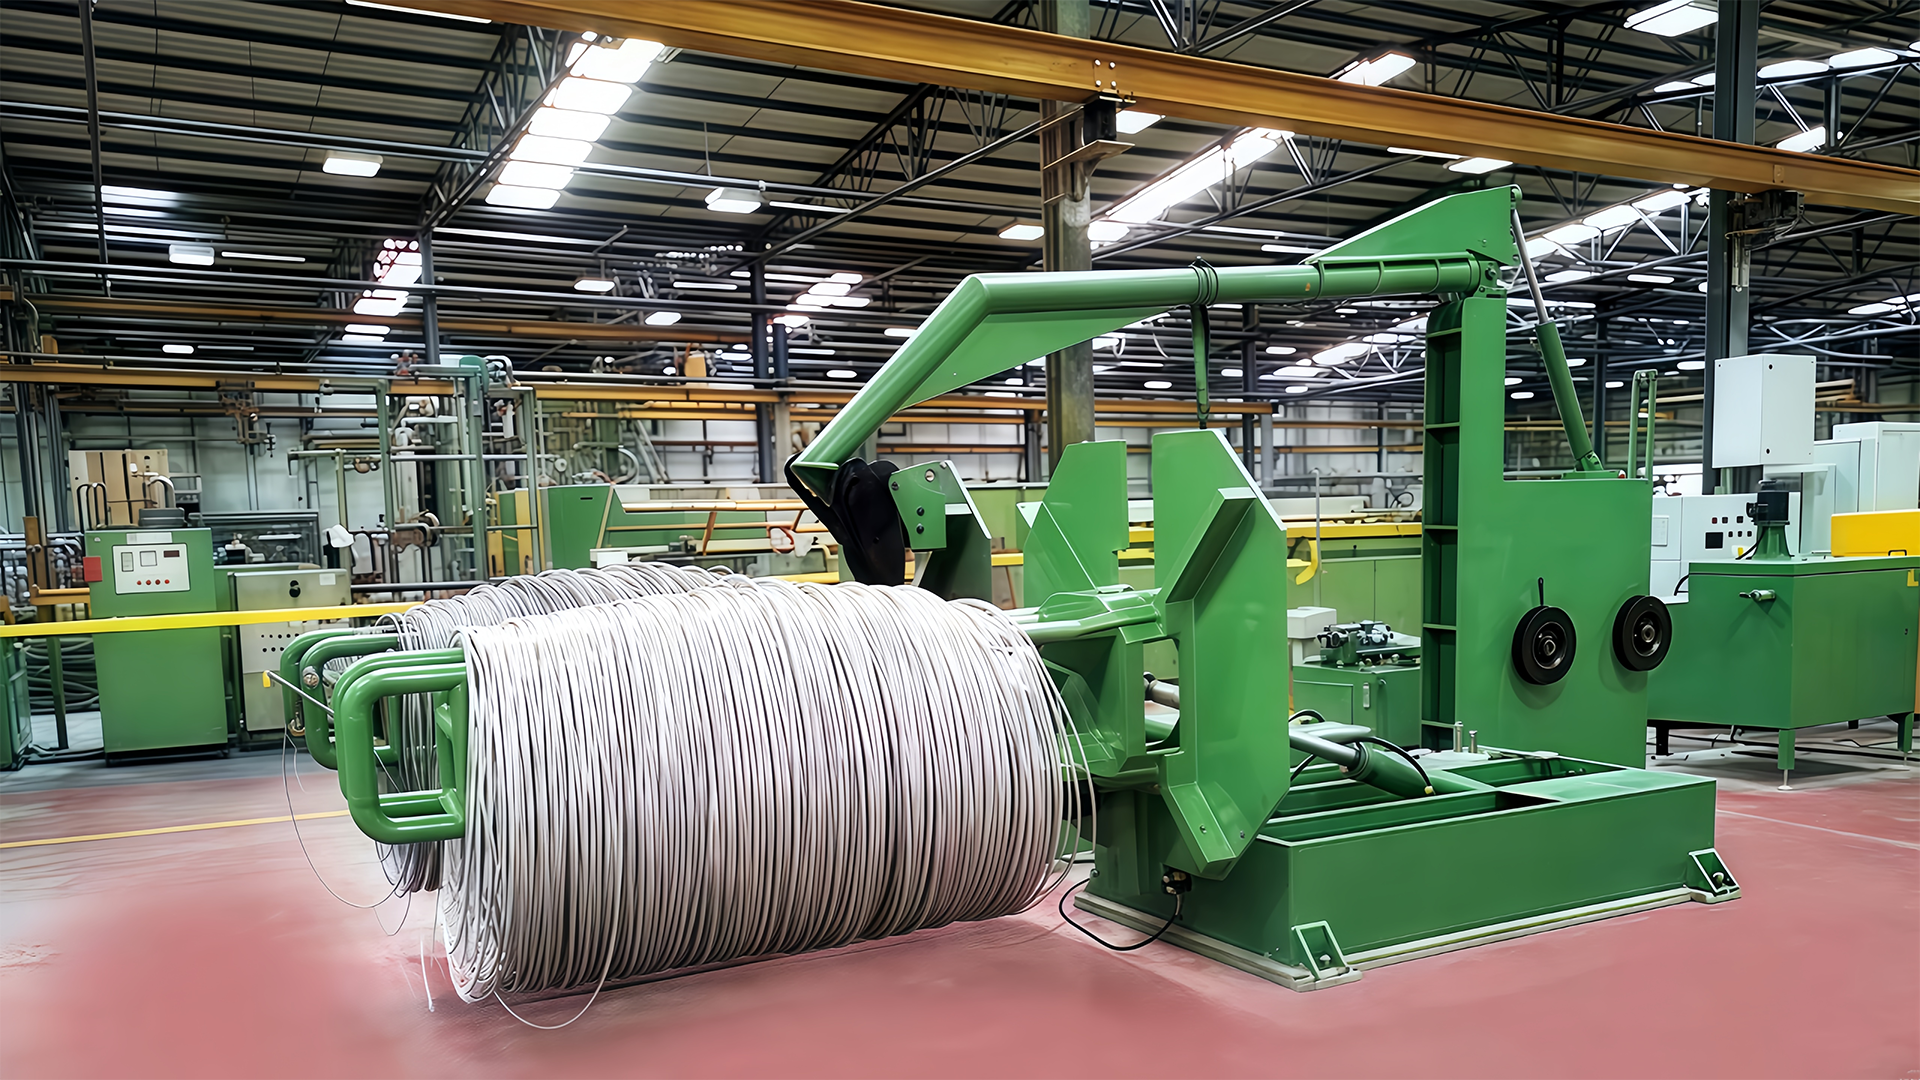
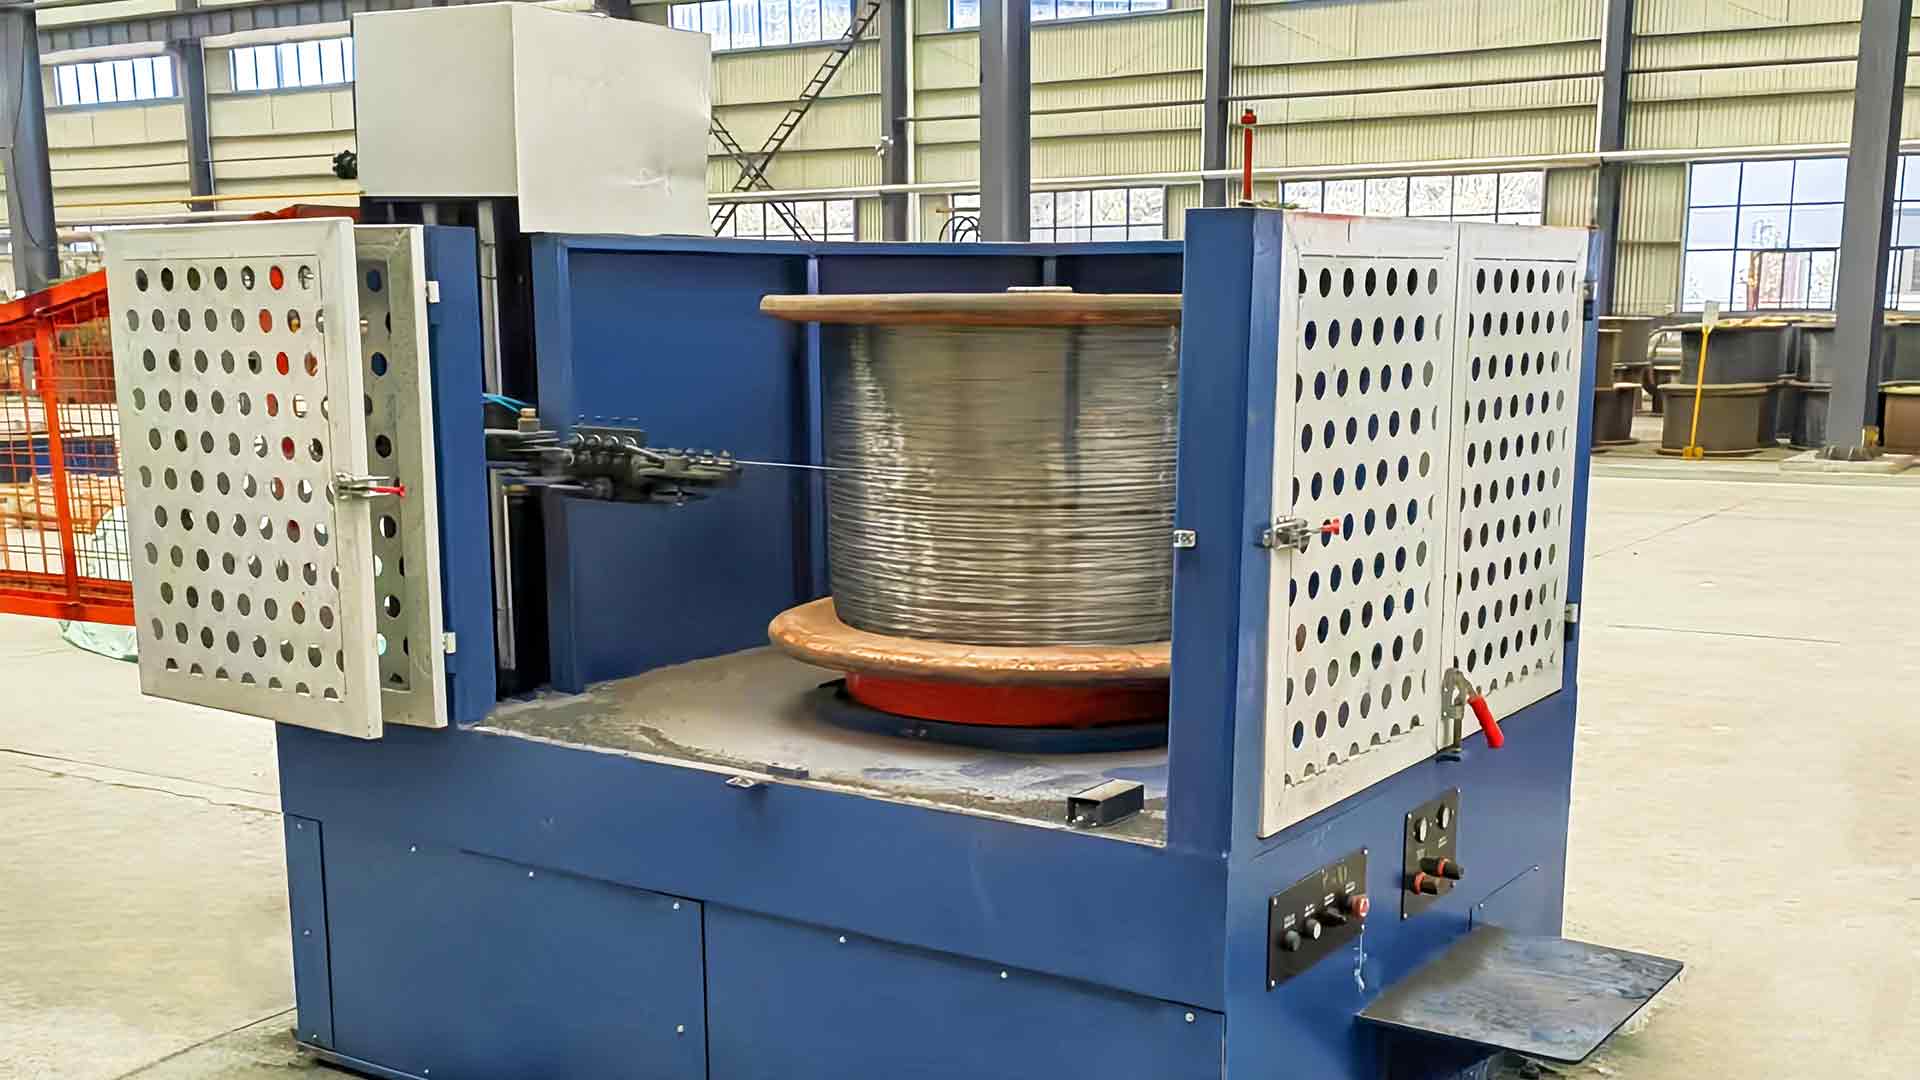
Egenskaberne ved en trådtrækkemaskine i rustfrit stål, der styrer dette, er uglamorøse: neddykket matricekøling, filtreret smøremiddel, kapstanoverflader, der griber uden ridser, og spændingskontrol stabil nok til at holde en hundrededel af en millimeter. Nominel linjehastighed er den sidste variabel, der er værd at optimere, og normalt den første, købere spørger om.
Hvorfor rustfrit opfører sig anderledes inde i formboksen
Rustfrit stål hærder, da det reduceres. Dens modstand mod deformation stiger for hver gang, så en motor, der trækker 1,0 mm lavkulstoftråd uden belastning, vil arbejde på rustfrit stål med samme tykkelse. Det sædvanlige svar er en lettere reduktionsplan: omkring 10 til 18 procent pr. gennemløb for rustfrit stål, mod 20 til 25 procent for lavkulstoftråd.
Lettere gennemløb betyder flere matricer, en længere tegnesekvens, mere varme fordelt langs maskinen og langt mindre tolerance for alt, der forstyrrer justering eller smøring. En håndfuld maskinfunktioner bærer det meste af denne belastning.
| Krav | Maskinfunktion, der besvarer det | Hvad skal verificeres |
|---|---|---|
| Varme ved matricen | Vådtrækning med nedsænkede matricer i en vandtank | Tankvolumen, flow pr. dyse, temperaturbånd |
| Overflade finish | Poleret hårdmetal matricer, lille reduktion pr. gennemløb | Beståelsesplan, antal terninger, tilgangsvinkel |
| Smøremiddel tilstand | Recirkulerende emulsion med filtrering og afkøling | Filterklassificering, sumpkapacitet, varmeveksling |
| Spændingsstabilitet | Danser- eller akkumulatorstyring med hurtig drejningsmomentrespons | Spændingsnøjagtighed ved hastighedsændringer |
| Spole kvalitet | Nøjagtig travers og stiv spolemontering | Repeterbarhed i kryds, spoleløb |
| Pause restitution | Trådbrudsdetektering med hurtig opbremsning | Standsningstid, længde af kasseret ledning |
Wet Drawing Geometri, Die Cooling and Lubricant Flow
Under ca. 1,2 mm trækkes rustfri tråd næsten altid våd. Dyserne sidder nedsænket i en emulsion, der transporterer varme ud af reduktionszonen, smører kontaktområdet og skyller metalpartikler fri af matricen. Tørtegning kan fås til at virke på tungere rustfrit stål, men forskellen viser sig normalt i overfladekvalitet og matricelevetid snarere end i hastighedstallet.
Matricetemperaturen er den stærkeste enkelte indflydelse på finish og værktøjets levetid. En vandkølet formkasse holder matriceholderen ved en stabil temperatur og forhindrer siddefladerne i at udvide sig ujævnt, hvilket er det, der giver ovalitet sent på lang sigt. Spørg, hvordan køling når hver matriceposition, ikke kun tanken.
Smøremiddels renhed og temperatur
Når en linje løber våd, bliver emulsionen en procesvæske med en specifikation. Finmetaller, som filtreringen overser, trækkes tilbage gennem matricen og skærer tråden; emulsion, der løber varm, mister filmstyrken præcis der, hvor trykket er højest. Filtreringsklassificering, sumpvolumen, pumpeflow og temperaturkontrol er maskinegenskaber, der skal citeres, ikke vedligeholdelsesopgaver, der skal opdages senere.
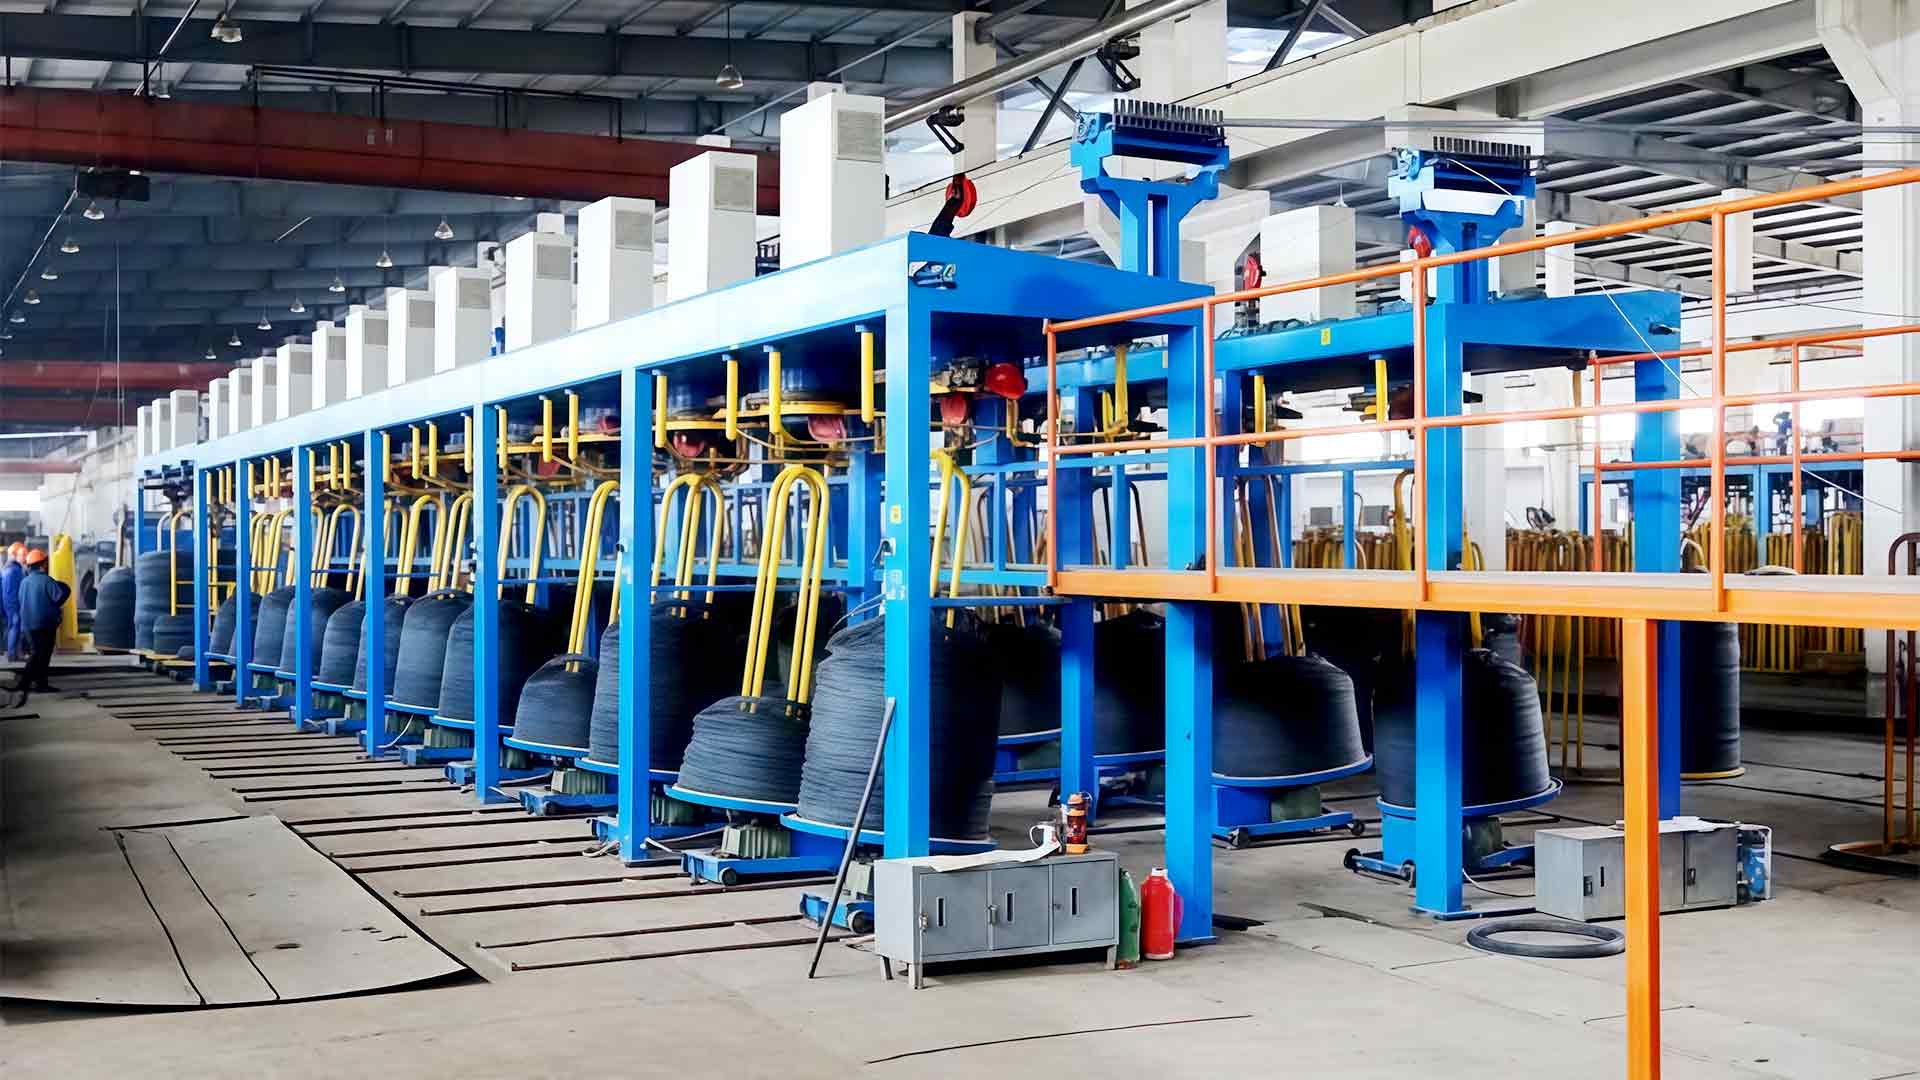
En linje bygget til denne pligt parrer en vandtank trådtrækmaskine layout med et matriceantal valgt for den færdige diameter frem for maskinens teoretiske maksimum.
Dysevalg, reduktionsplan og værktøjstolerance
Dies er den billigste del af ordren og den mest almindelige årsag til en afvist spole. På rustfrit stål vil en matrice, der er geometrisk korrekt til lavkulstoftråd, polere ujævnt, slide på lejet og begynde at efterlade et svagt spiralmærke, som kunden ser under en lup.
- En tilgangsvinkel, der matcher den reduktion, der er taget i det pågældende forløb, så arbejdet udføres i kompression i stedet for ved lejet.
- En lejelængde lang nok til at dimensionere wiren og kort nok til at undgå friktionsvarme.
- En poleret boring, fordi ruhed indført ved matricen overføres til trådoverfladen med det samme.
- Korrekt placering i holderen; en matrice, der sidder en brøkdel af aksen, vil trække tråden ovale.
- En plan for genslibning og reservedele, da rustfrit stål slider værktøj hurtigere end kulstoffattig tråd med samme tykkelse.
Hvis en leverandør ikke kan fortælle dig, hvilken pasplan maskinen blev tilbudt med, er antallet af terninger i tilbuddet et gæt.
Pay-off, spænding og take-up: Hvor konsistens vindes
Defekter introduceret før den endelige matrice er permanente, men det samme er defekter introduceret efter den. En optagning, der trækker ujævnt, eller en udbetaling, der lader den indkommende ledning bølge, når en spole vikles af, viser sig som diametervariation, løse lag og en spole, som kunden ikke kan køre med konstant hastighed.
Spændingskontrol vurderes bedst gennem en hastighedsændring. Acceleration fra 200 til 600 m/min og tilbage bør ikke flytte trådspændingen nok til at flytte diameteren uden for tolerancen, og svaret er synligt i de første hundrede meter af en prøvespole.
Spole Geometri og Travers
Traverse pitch og spoleløb betyder mere på fint rustfrit end på tungere carbontråd. En spole viklet med overlappende lag betaler sig i bølger ved næste proces, og tegnelinjen får normalt skylden. Spørg hvordan optagningen passer til din spoletype, og tjek at maskinen stopper rent i stedet for at trække i wiren efter en pause.
Den samme logik gælder, når du dimensionerer oprulleren: denne guide til valg af optagningsmaskine dækker spoletyper, spændingstilpasning og effektivitetstallene, der betyder noget.
Betjeningselementer, låse og de tal, der er værd at bede om
Kontrolspecifikation er, hvor to maskiner, der ser identiske ud på fabriksgulvet, begynder at opføre sig forskelligt. Variablerne, der skal fastlægges, er den hastighed, hvormed maskinen faktisk er vurderet, drevets reaktion på en belastningsændring, og hvad der sker i sekunderne efter et ledningsbrud.
Hold øje med dette: en anført linjehastighed målt med en kort dysesekvens eller uden finishmatricen monteret. Tilføj de passerer rustfrit virkelig har brug for, og den reelle hastighed kan falde med en tredjedel, hvilket ændrer økonomien for hele linjen.
Skriv disse på skrift inden ordren bekræftes:
- Nominel hastighed ved den sidste terning, med den fulde rustfrie pas-plan monteret.
- Kapstandiameter, overfladefinish og kølearrangement.
- Emulsionsflow pr. dyseposition, sumpvolumen og temperaturkontrolområde.
- Filtreringsvurdering og hvor ofte elementer udskiftes.
- Spændingsnøjagtighed og adfærd under acceleration og deceleration.
- Bremsetid efter en pause, og længden af wire skrottet hver gang.
- Motorklasse og drevtype pr. kapstan.
Matcher maskinen til den ledning, du faktisk sælger
Rustfrit dækker en lang række produkter, og tegnemaskinen, der passer til 4 mm fastgørelsestråd, er ikke den, der passer til 0,15 mm flettetråd. Den færdige diameter bestemmer tegnemetoden, antallet af matricer og optagningen.
- Fjeder-, reb- og slangeforstærkningstråd i området 0,2 til 1,0 mm trækkes vådt, med en lang dysesekvens og lysgennemløb.
- Trådnet og vævetråd har brug for rundhed og en ensartet overflade mere end det kræver maksimal hastighed.
- Kabel- og flertrådede ledere er følsomme over for spændingsstabilitet, fordi diametervariationer opstår igen på strandingsstadiet.
- Fastgørelseselementer, skruer og formede dele trækkes normalt fra tungere rustfri stang, hvor tørtrækning og kapstankøling dominerer.
- Svejsetråd tilføjer renhedskrav, hvilket sætter filtrering og smøremiddelkemi tilbage i centrum af beslutningen.
På tværs af alle disse forbliver funktionerne ovenfor de samme. Kun vægten skifter: matrice og kølegeometri til fin wire, spænding og optræk til wire, der er spolet, drev og kapstandesign til tungere stang.
Trådtrækning i rustfrit stål er mindre tilgivende end tegning med lavt kulstofindhold, og årsagen er metallurgisk snarere end mekanisk. Arbejdshærdning, varme ved matricen og overfladefølsomhed gør små designbeslutninger til synlige defekter på spolen.
De funktioner, der er værd at betale for, er neddykket matricekøling, et filtreret og temperaturkontrolleret smøremiddelkredsløb, præcist justerede værktøj og holdere, ægte spændingskontrol og en opsugning, der er tilpasset den spole, dine kunder faktisk kører. Alt andet, inklusive overskriftshastighed, er sekundært.
Godt tegn: en leverandør, der spørger efter din materialekvalitet, endelige diameter og spoletype, før du angiver en hastighed. Den samtale er den korteste vej til en maskine, der tegner rustfrit godt, og den adskiller normalt en linje, der holder tolerance, fra en, der justeres hvert skift.