
Maskinapplikationer
Anvendelser af den omvendte lodrette trådtrækmaskine
Hvorfor tromlen sidder over operatøren, hvor det layout betaler sig selv på et produktionsgulv, og hvilke trådtyper der helt hører hjemme på en anden maskine.
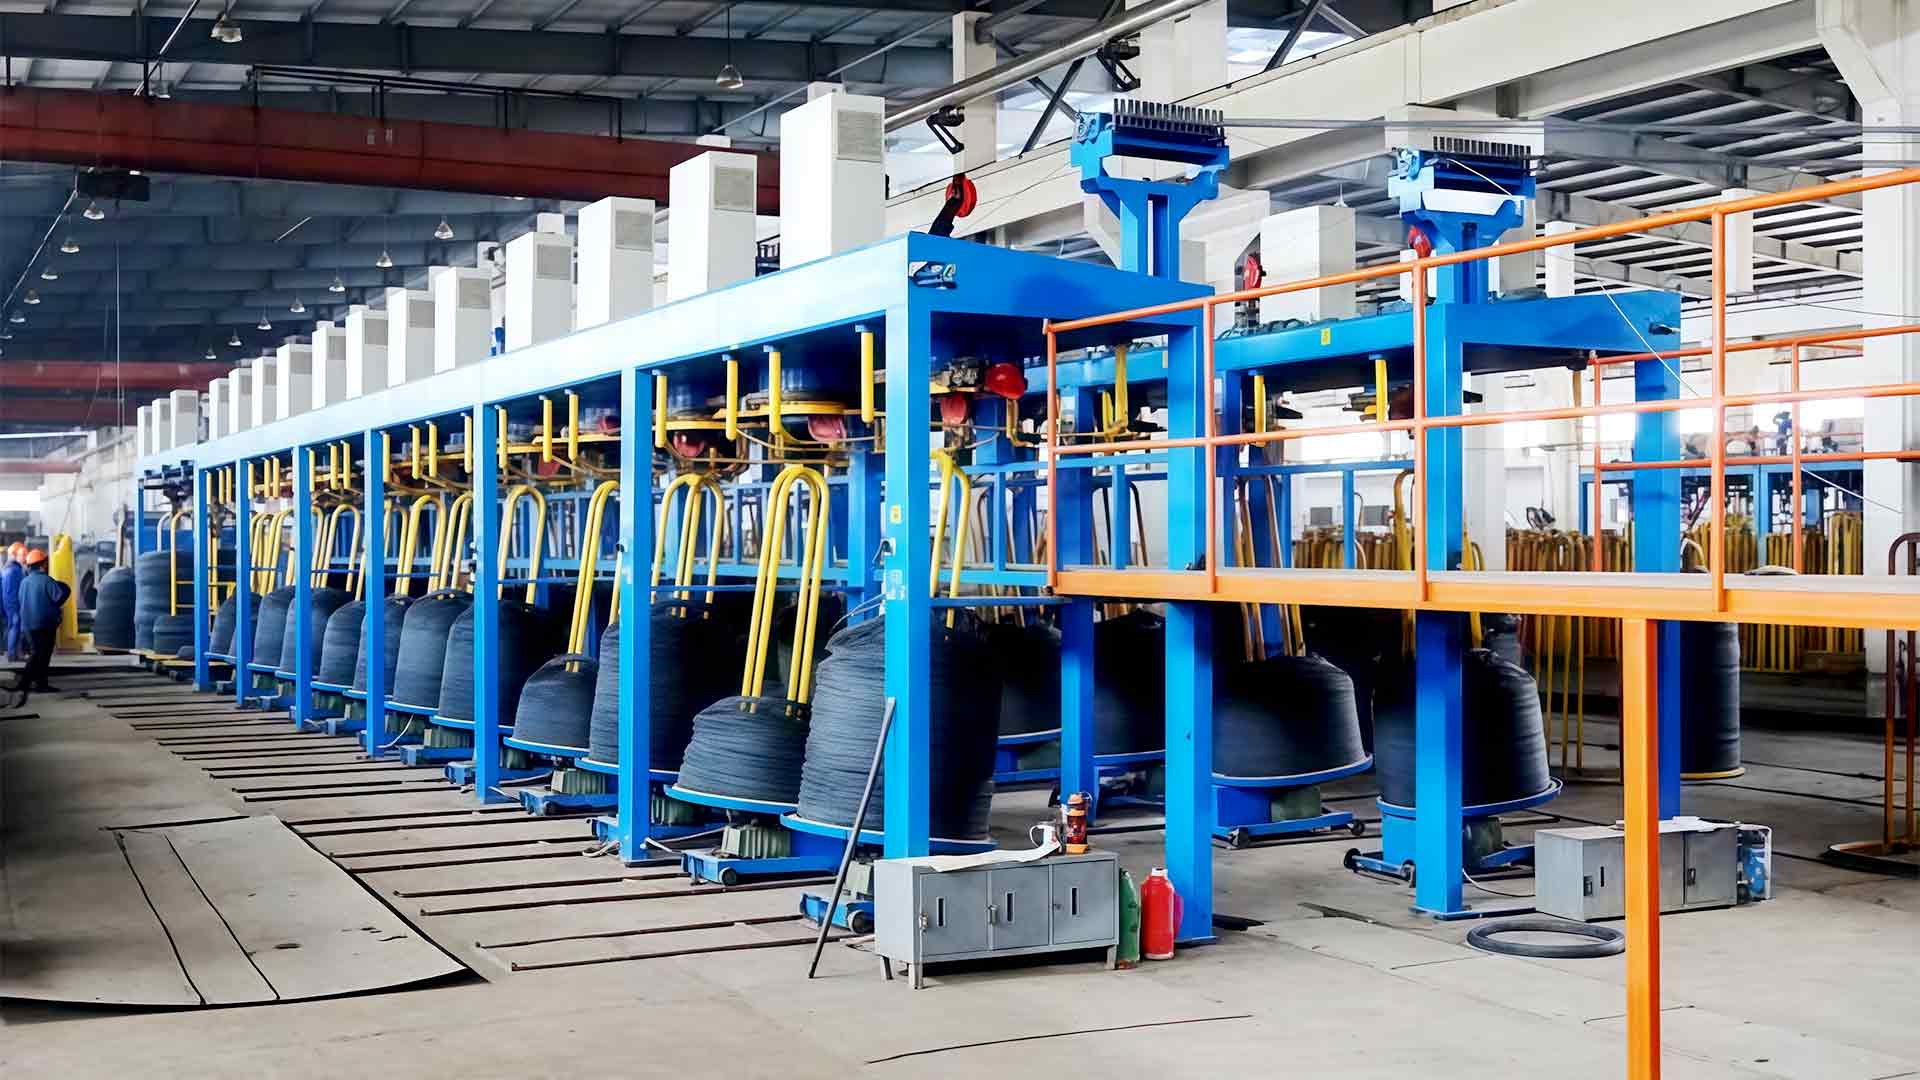
Spørg enhver, der kører en stang-nedbrydningslinje, hvad der virkelig begrænser output, og svaret er sjældent tegnehastighed. Det er spolehåndtering. En valsetrådsspole, der skal løftes, skrues og tømmes i hånden, vil begrænse produktionen længe før kapstaneren når sin nominelle hastighed. Den omvendte lodrette trådtrækmaskine eksisterer for at fjerne den flaskehals: matriceblokkene og kapstanerne sidder over arbejdspositionen, tråden forlader den endelige tromle på en næsten lodret nedadgående bane, og optagningen står i gulvniveau nedenunder.
Det korte svar først: inverterede lodrette maskiner er bedst, hvor inputtet er tung valsetråd, outputtet er en mellem- eller medium gauge, de færdige pakker er store, og bygningen er kort på gulvet, men høj nok til at arbejde lodret. De er det forkerte svar for meget fine tråde, for materialer, der har brug for fuld våd nedsænkning, og for små partier, der ikke kan retfærdiggøre fundamentsarbejdet. Alt nedenfor forklarer, hvor disse grænser går.
Hvad betyder omvendt vertikal på et rigtigt produktionsgulv
På en konventionel lineær maskine bevæger wiren sig vandret gennem en række af kapstaner og bevæger sig derefter sidelæns ind i en spooler. På en omvendt lodret maskine stables tromlesekvensen over operatøren, og wirebanen drejer nedad ved sidste gennemløb. Optagningen, hvad enten det er en spole, en blommeblomstformer eller en elefantsnabelvinder, samler den færdige wire under tromlen i stedet for ved siden af den.
Tre konsekvenser følger, og de driver næsten enhver ansøgningsbeslutning:
- Tråden falder ned i sin pakke. Tyngdekraften assisterer den sidste del af stien i stedet for at bekæmpe den, så der er mindre bøjning i siden og færre styrekontakter mellem den sidste terning og optagningen.
- Fodaftryk pr. ton output krymper. En vertikal maskine optager en brøkdel af gulvlængden af et sammenligneligt lineært layout, hvilket betyder noget, når en line skal presses ind i en eksisterende bugt.
- Spolehåndtering bliver en lodret opgave. Udbetaling på højt niveau og udledning nedefra er effektive, men de forudsætter, at bygningen har frihøjde og løfteudstyr til at understøtte dem.
Den samme logik løber gennem hele familien af inverterede trådtræksmaskiner , fra enkeltkanalsenheder bygget op omkring en ren trådbane til multi-pass maskiner, der bærer en fuld reduktionssekvens på en enkelt ramme.
Hvor omvendte vertikale tegnemaskiner tjener deres plads
Stangnedbrud og first-pass reduktion
Den klassiske applikation er den første trækning efter stålværket. Valstråd ankommer i tunge spoler, og maskinen skal reducere den til en brugbar mellemmåler uden at bede operatøren om at håndtere pakken ved hver ændring. En lodret maskine føder stangen fra en udbetaling på højt niveau, trækker den ned gennem stablede dyseblokke og udleder nedenunder - en sekvens, der passer til spoler, der er tunge nok til at udelukke en vandret spooler.
Fordi den færdige pakke er bygget under tromlen, er stangnedbrud også dér, hvor nedstrøms logistik er enklest: spolen er allerede placeret til transport til næste maskine i stedet for at kræve en sidelæns overførsel fra en spooler i hovedhøjde.
Kulstoffattigt stål til søm, mesh og bindetråd
De fleste kulstoffattige tråde ender i et andet produkt - søm, svejset mesh, pigtråd, bindetråd - og hver af disse downstream-maskiner er følsomme over for diametertolerance og overfladetilstand. Tråd, der varierer i gauge, vil blokere en søm-matrice eller kaste en mesh-væv ud af register, så konsistens betyder mere end tophastighed. Inverterede lodrette maskiner, der kører kontinuerligt med hastighed, med konstant drevafkøling og stabil matricesmøring, passer til den slags volumenarbejde.
Hvor tråden er bestemt til søm eller mesh, kan det også betale sig at planlægge tegnelinjen og formemaskinen som én enhed, fordi en spolestørrelse, der er praktisk for tegnemaskinen, ikke altid er den spolestørrelse, neglepressen ønsker.
Aluminiumsbeklædt stål og anden overfladefølsom tråd
Komposittråd og belagt tråd opfører sig anderledes end almindeligt kulstofstål. Beklædningen er en tynd arbejdsflade, og enhver skarp bøjning, glidende kontakt eller spændingsspids risikerer at markere den. En lodret bane med færre afbøjningspunkter mellem den endelige matrice og optagelsen reducerer denne eksponering, hvorfor beklædte og coatede produkter er blandt de mere krævende kandidater til et omvendt lodret layout. Det samme ræsonnement gælder for tråd, der vil blive belagt eller belagt efter tegning, fordi overfladeskader på dette stadium ikke kan repareres senere.
Høj-output linjer og plads-begrænsede planter
To meget forskellige købere kommer normalt til den samme specifikation. Den første er en producent, der kører lange kampagner, som har brug for stabilt output med minimal operatørindblanding. Det andet er et anlæg, der udvider sig inde i en eksisterende bygning, hvor det er fysisk umuligt at tilføje tyve meter linjelængde, men bugten er allerede høj. Begge er tjent med den samme egenskab ved det omvendte design: kapacitet, der vokser opad i stedet for sidelæns.
Hvordan omvendt vertikal sammenlignes med de andre tegningsruter
Omvendt lodret er en af fire almindelige tegningsarkitekturer. Valget mellem dem er for det meste et spørgsmål om inputstørrelse, outputmåler og hvor meget gulv du har.
| Rute | Typisk input | Output fokus | Trådsti | Gulvbrug | Stærkeste pasform |
|---|---|---|---|---|---|
| Omvendt lodret | Tunge valsetrådsspoler | Mellem til medium gauge | Nedad i en take-up under tromlen | Lille fodaftryk, kræver frihøjde | Stangnedbrud, store pakker, kulstoffattig og beklædt wire |
| Lige linje (direkte) | Valsetråd | Mellem til fint mål ved høj hastighed | Vandret gennem en række kapstaner | Langt, smalt fodaftryk | Stort volumen generel ståltråd |
| Vandtank (våd) | Forudtrukket ledning | Fin og meget fin måler | Nedsænkede gennemløb i smøremiddel | Kompakt | Rustfri og anden tråd, der kræver fuld vådsmøring |
| Remskive type | Grov wire og stang | Mellemmåler ved moderat hastighed | Omkring remskiveblokke | Kompakt, simple foundation | Linjer med lav hastighed, små batch-linjer med lav investering |
Pay-off, tegning og take-up skal specificeres som ét system
De fleste skuffende installationer er ikke tegnemaskineproblemer. De er grænsefladeproblemer. En maskine, der er vurderet til en given hastighed, vil ikke nå den, hvis udbetalingen ikke kan levere tråd med konstant spænding, og den bedste matricesekvens i verden vil stadig bygge en oval spole, hvis optagningsspændingen driver.
En tegnemaskine fejler sjældent på sine egne præmisser. Det mislykkes ved overdragelsen, ved udbetalingen af fodring af det og opsamlingen fra det.
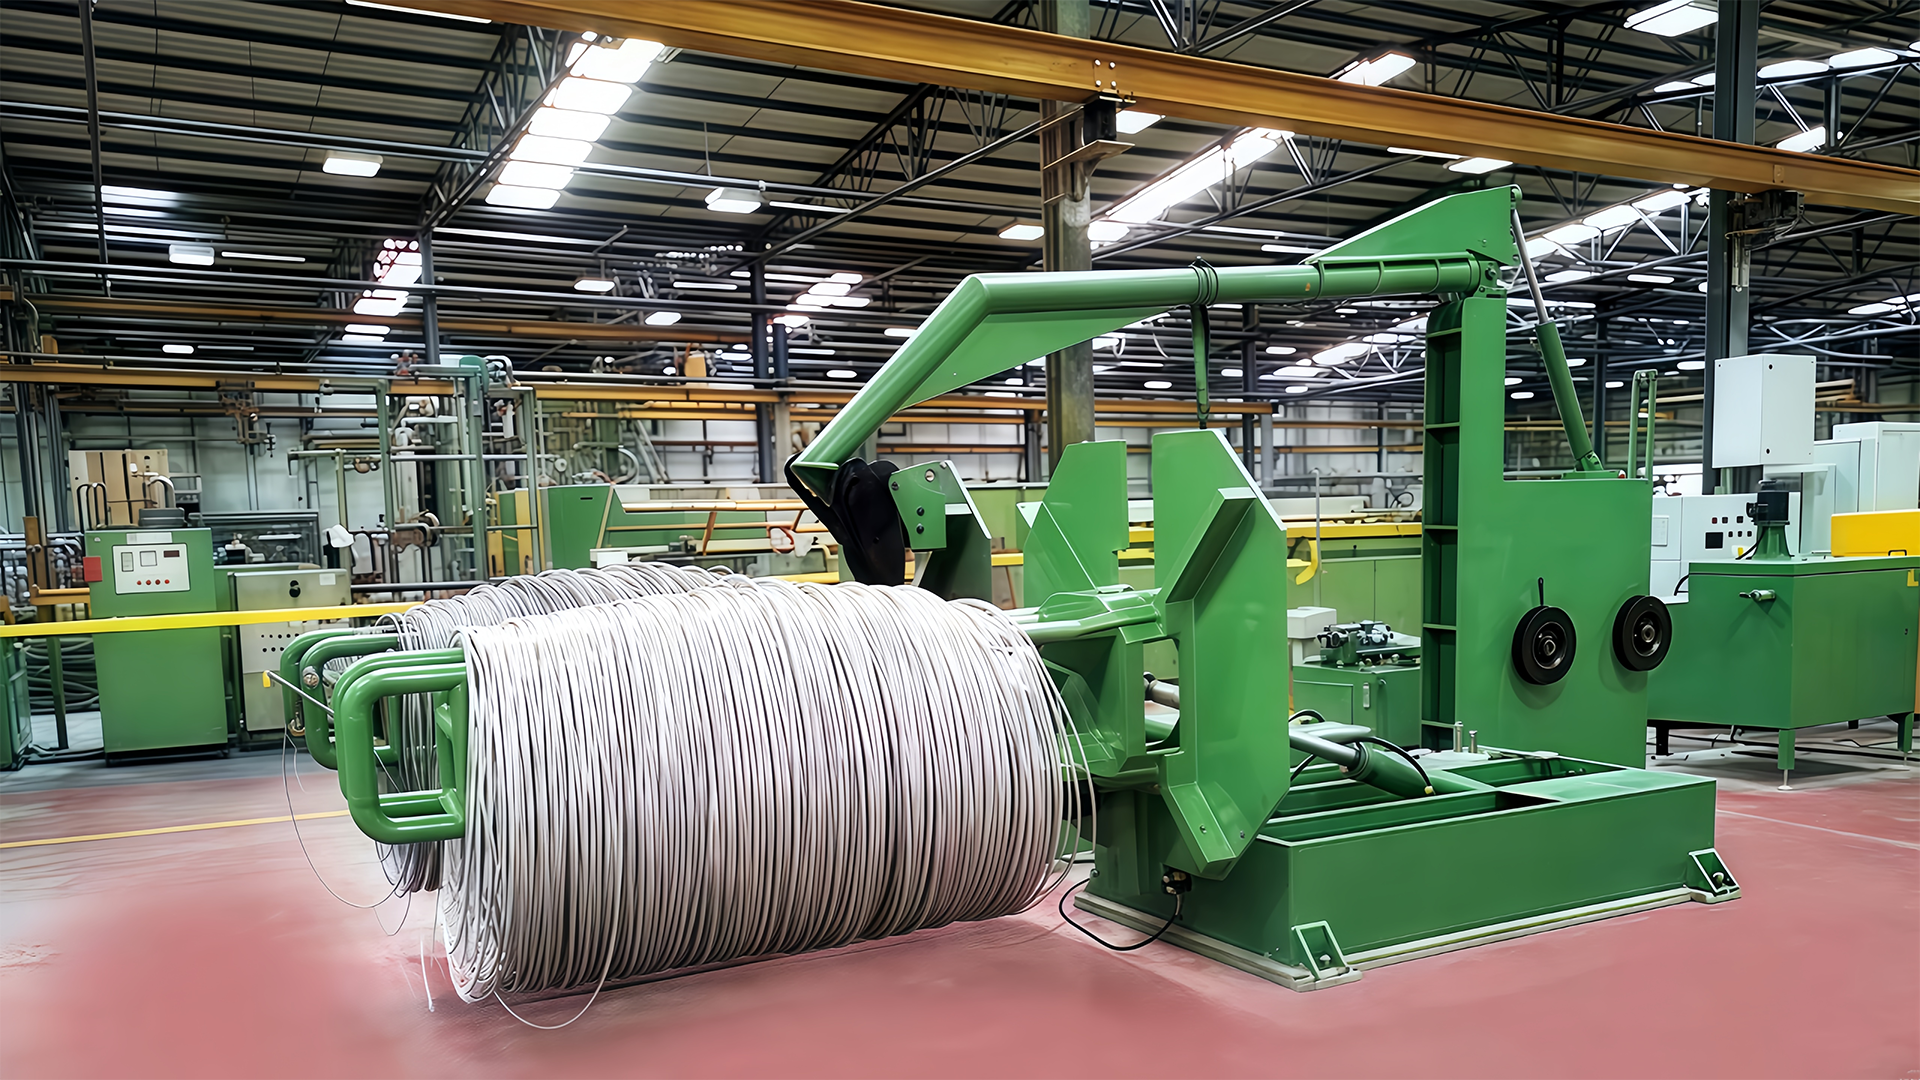
På indgangssiden er det praktiske spørgsmål, hvordan spolen præsenteres. En udbetaling på højt niveau holder tråden kørende i en lige linje med lav friktion ind i den første matrice. A flip-type overhead pay-off maskine tilføjer muligheden for at belaste i gulvniveau og derefter hæve spolen til arbejdsposition, hvilket forkorter læssetiden og reducerer risikoen for spolen skader under håndtering.
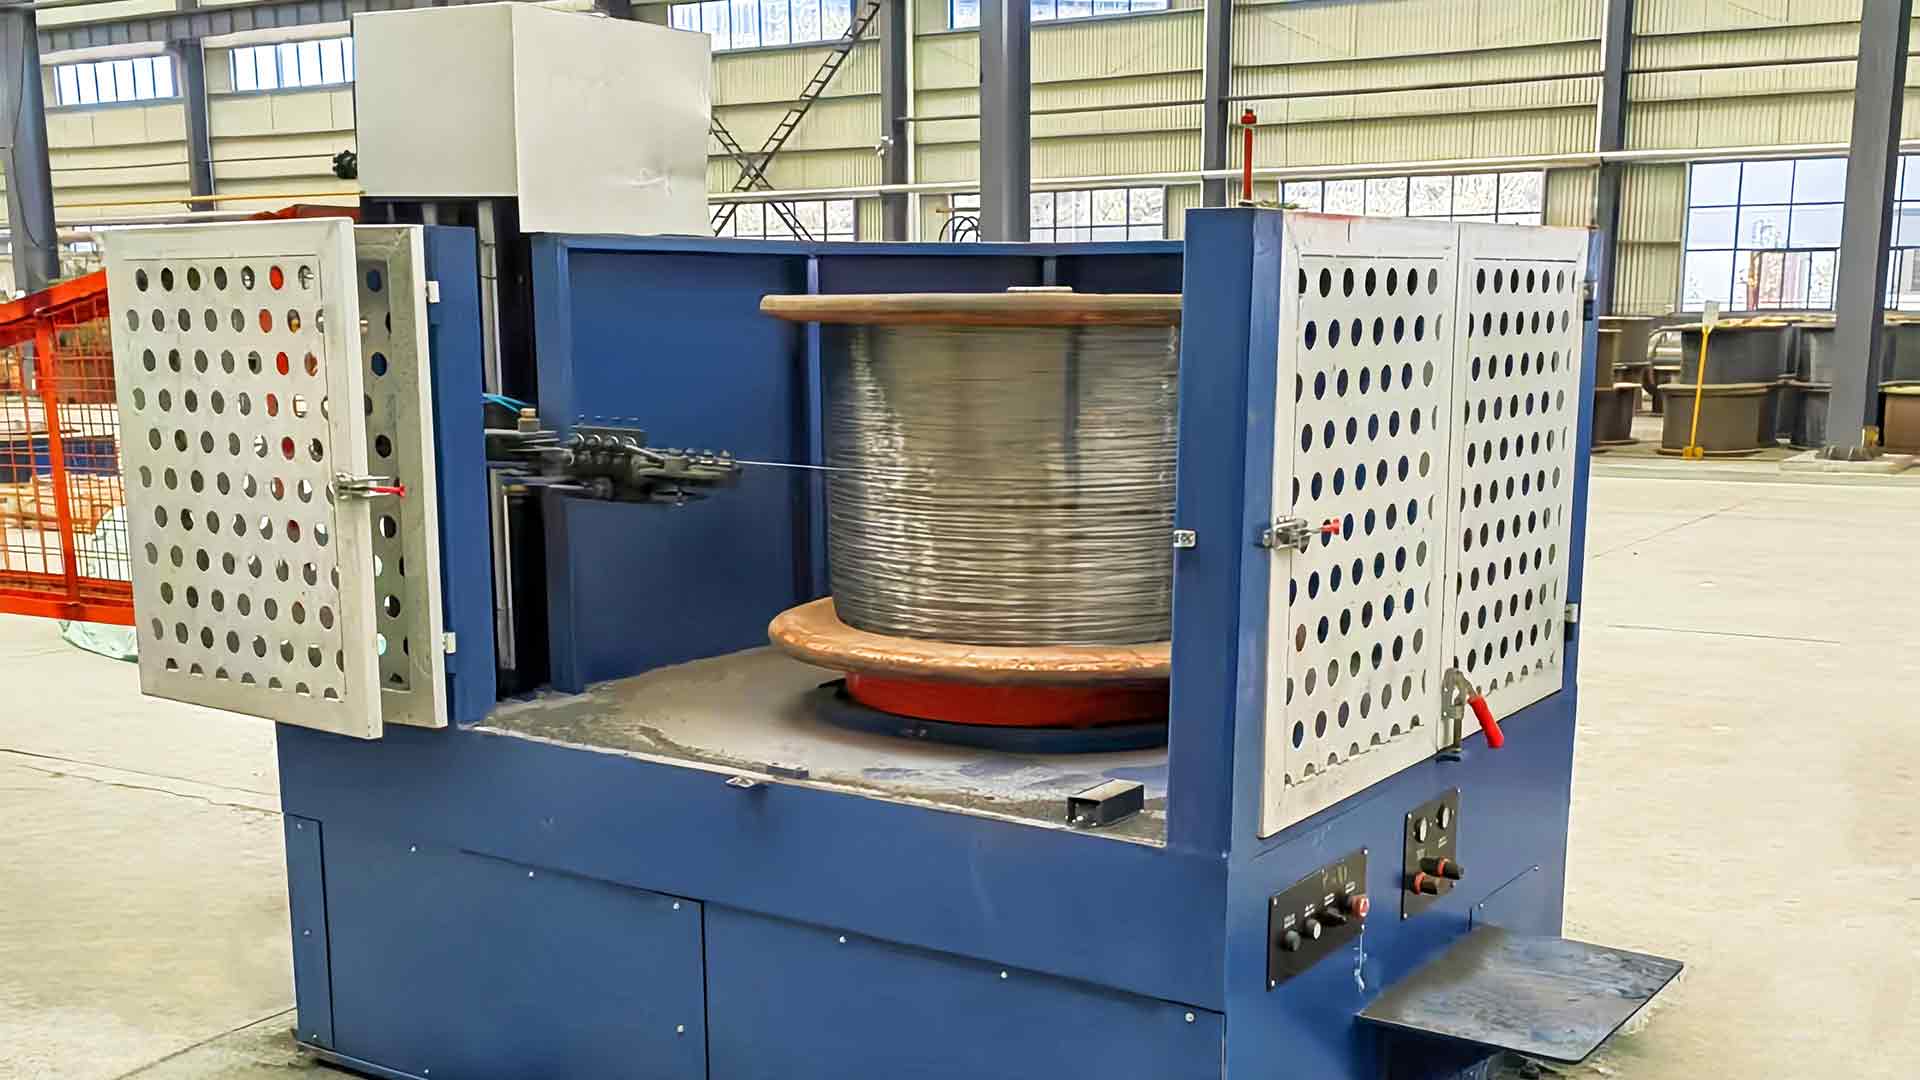
På udgangssiden bestemmer optagningen spolens form, pakkevægt og hvor let tråden vikles af ved næste proces. Tråd til spoleopsamlingsdragt, der vil blive sendt på en transportør; formere og oprullere passer til wire på vej direkte ind i en neglepresse eller en meshvæv.
At matche de tre enheder er, hvor en leverandør med et komplet udstyrssortiment tjener sit hold. Jinding Technology bygger for eksempel tegnemaskiner, pay-off stande, optagningsenheder og det sømfremstillings- og hjælpeudstyr, der følger efter dem, hvilket gør det nemmere at holde en spændingsfilosofi på tværs af hele linjen.
Advarsel En udbetaling, der forsyner tråd med svingende spænding, viser sig som diametervariation, ikke som en synlig fejl ved selve udbetalingen. Hvis den færdige wire driver uden for tolerancen, skal du kontrollere spændingskontrollen, før du justerer matricegeometrien.
Hvad skal du bekræfte, før du afgiver en ordre
De fleste af disse punkter koster ikke noget at kontrollere og en hel del at rette senere.
- Indgangsmateriale og spolevægt. Stangdiameter, spolemasse og spolegeometri afgør, om pay-off kan belastes sikkert, og om en vertikal layout overhovedet er berettiget.
- Målmåler og tolerance. Angiv den færdige diameter og dens tilladte variation, ikke kun reduktionsforholdet; downstream søm og mesh maskiner er langt mindre tilgivende end tegneprocessen.
- Optagelsesformat. Spole, tidligere eller løs spole, plus den pakkevægt den næste proces kan acceptere.
- Bygningsafstande. Frihøjde til pay-off og tromlestaken og et gulv, der kan bære maskinfundamentet og coilhåndteringsruten.
- Smøre- og matriceplan. Tørtrækning med pulver eller vådtrækning med flydende smøremiddel, tilpasset matricerækkefølgen og materialet, der trækkes.
- Overholdelse papirarbejde. CE-mærkning og et ISO 9001-baseret kvalitetssystem er basislinjen for eksporteret udstyr; bekræfte, at de rejser med maskinen.
Info Leverandører, der bygger mere end én tegnearkitektur, vil normalt sige det, når en anden rute passer bedre til dit materiale. Den samtale er værd at have før ordren frem for efter installationen.
Grænser og udvalgsrisici, der er værd at kende
Det omvendte lodrette layout er ikke en universel opgradering. Fin tråd i hundrededele af et millimeter område hører generelt til på vådvandstankmaskiner, hvor tråden er helt nedsænket og smøring og køling fungerer anderledes. Meget små partier retfærdiggør ofte ikke fundamentet og håndteringsudstyret, som en lodret linje kræver; en remskivemaskine vil producere acceptabel wire til langt mindre kapital.
Der er også en skjult afhængighed. Lodrette maskiner forudsætter vertikal håndtering. Hvis spoler ankommer på en lav palle, og anlægget ikke har noget løfteudstyr, bruges den sparede tid ved optagningen blot på udbetalingen.
Fare Konverter ikke en eksisterende vandret tegnelinje til en lodret optagning uden at måle den fulde lodrette frigang og gulvbelastning. En maskine, der passer på papir, kan stadig være ubrugelig, når der først er tilføjet coilhåndteringsudstyr.
Succes Når udbetalingen, tegnemaskinen og optagningen er valgt ud fra de samme spændings- og pakkemål, kører linjen med sin nominelle hastighed fra den første uge og bliver der.
Anvendelserne af den omvendte lodrette trådtrækmaskine sidder i et ret smalt, men værdifuldt bånd: tung stangindgang, mellem- og mellemmåleudgang, store pakker og en plante, der hellere vil vokse opad end udad. Inde i det bånd reducerer layoutet håndteringen, stabiliserer ledningsbanen og forkorter linjen. Udenfor håndteres meget fin tråd, vådsmøring og bittesmå partier bedre og billigere af andre arkitekturer.
Den fornuftige rækkefølge er først at definere materialet, måleren og pakken, derefter vælge den tegnerute, der passer til dem, og derefter matche pay-off og take-up til de samme spændingsmål. Når disse tre beslutninger træffes sammen, holder tegnemaskinen op med at være begrænsningen og begynder at opføre sig som midten af en produktionslinje i stedet for slutningen af en.