
Udstyr til trådtrækning
Fordele ved en højhastigheds trådtrækmaskine: Output, pris og trådkvalitet
En hurtigere linje betaler sig først tilbage, når payoff, dies, afkøling og take-up er bygget til at matche det. Det er her, gevinsterne faktisk viser sig, og hvor de stille og roligt forsvinder.
Tag to planter, der tegner den samme 2,2 mm kulstoffattig tråd til negleproduktion. Den første kører en konventionel remskivemaskine med ca. 8 m/s. Den anden kører en lineær maskine med 15 m/s med lukket spændingskontrol. Det andet anlæg fordobler ikke blot sin produktion, men det producerer 40 til 60 procent mere tonnage pr. skift med det samme antal ansatte, trækker mindre elektricitet pr. ton og sender spoler, der fodrer neglepressen, uden at en operatør står over udbetalingen.
Det er den ærlige version af svaret. Fordelene ved en højhastigheds-trådtrækkemaskine kommer fra, at hele linjen arbejder sammen, ikke fra en kapstan, der drejer hurtigere. Blokgeometri, dysesekvens, køling, smøring, udbetalingsspænding og optagningssynkronisering skal alle dimensioneres til den nye hastighed. Når nogen af dem ikke er det, vender den lovede kapacitet tilbage som matricebrud, glidemærker og uplanlagte stop i stedet for færdig wire.
Hvad høj hastighed faktisk ændrer på butiksgulvet
Når linjehastigheden stiger, bevæger fem ting sig på én gang, og kun den første diskuteres normalt i citatet.
- Output pr. skift. Samme besætning producerer mere færdig tonnage, fordi maskinen ikke længere er begrænsningen.
- Energi pr. ton. Direkte servodrev fjerner rem- og gearkassetab, og motoren forbliver tættere på sit effektive bånd.
- Arbejdsomkostninger pr. ton. Én operatør holder øje med én linje, uanset om den kører med 8 m/s eller 16 m/s, så lønsummen spreder sig over flere kilo.
- Gulvplads pr. ton. Færre spindler og kortere gange for den samme årlige produktion, hvilket betyder noget, når bygningen allerede er fuld.
- Pakkekvalitet. Stabil optræksspænding bygger fastere spoler, og fastere spoler forkorter omskiftninger nedstrøms.
De sidste to punkter optræder sjældent i en tilbagebetalingsberegning, men de er dog ofte det, der overtaler et anlæg til at udskifte to ældre maskiner og erstatte dem med én.
Hvor hastigheden kommer fra
Linjehastighed er en systemegenskab. Fire delsystemer afgør, om figuren på typeskiltet kan bruges i produktionen.
Kørsel og transmission
Et direkte servodrev fjerner remmen og gearkassen mellem motoren og kapstanen. Færre sliddele betyder færre vibrationer, hurtigere acceleration for at indstille hastigheden og stabil hastighed, efterhånden som matricebelastningen ændres gennem skiftet. Gearkassetab forsvinder også fra elregningen, hvilket ikke er en lille sag på en maskine, der kører 6.000 timer om året.
Køling og smøring
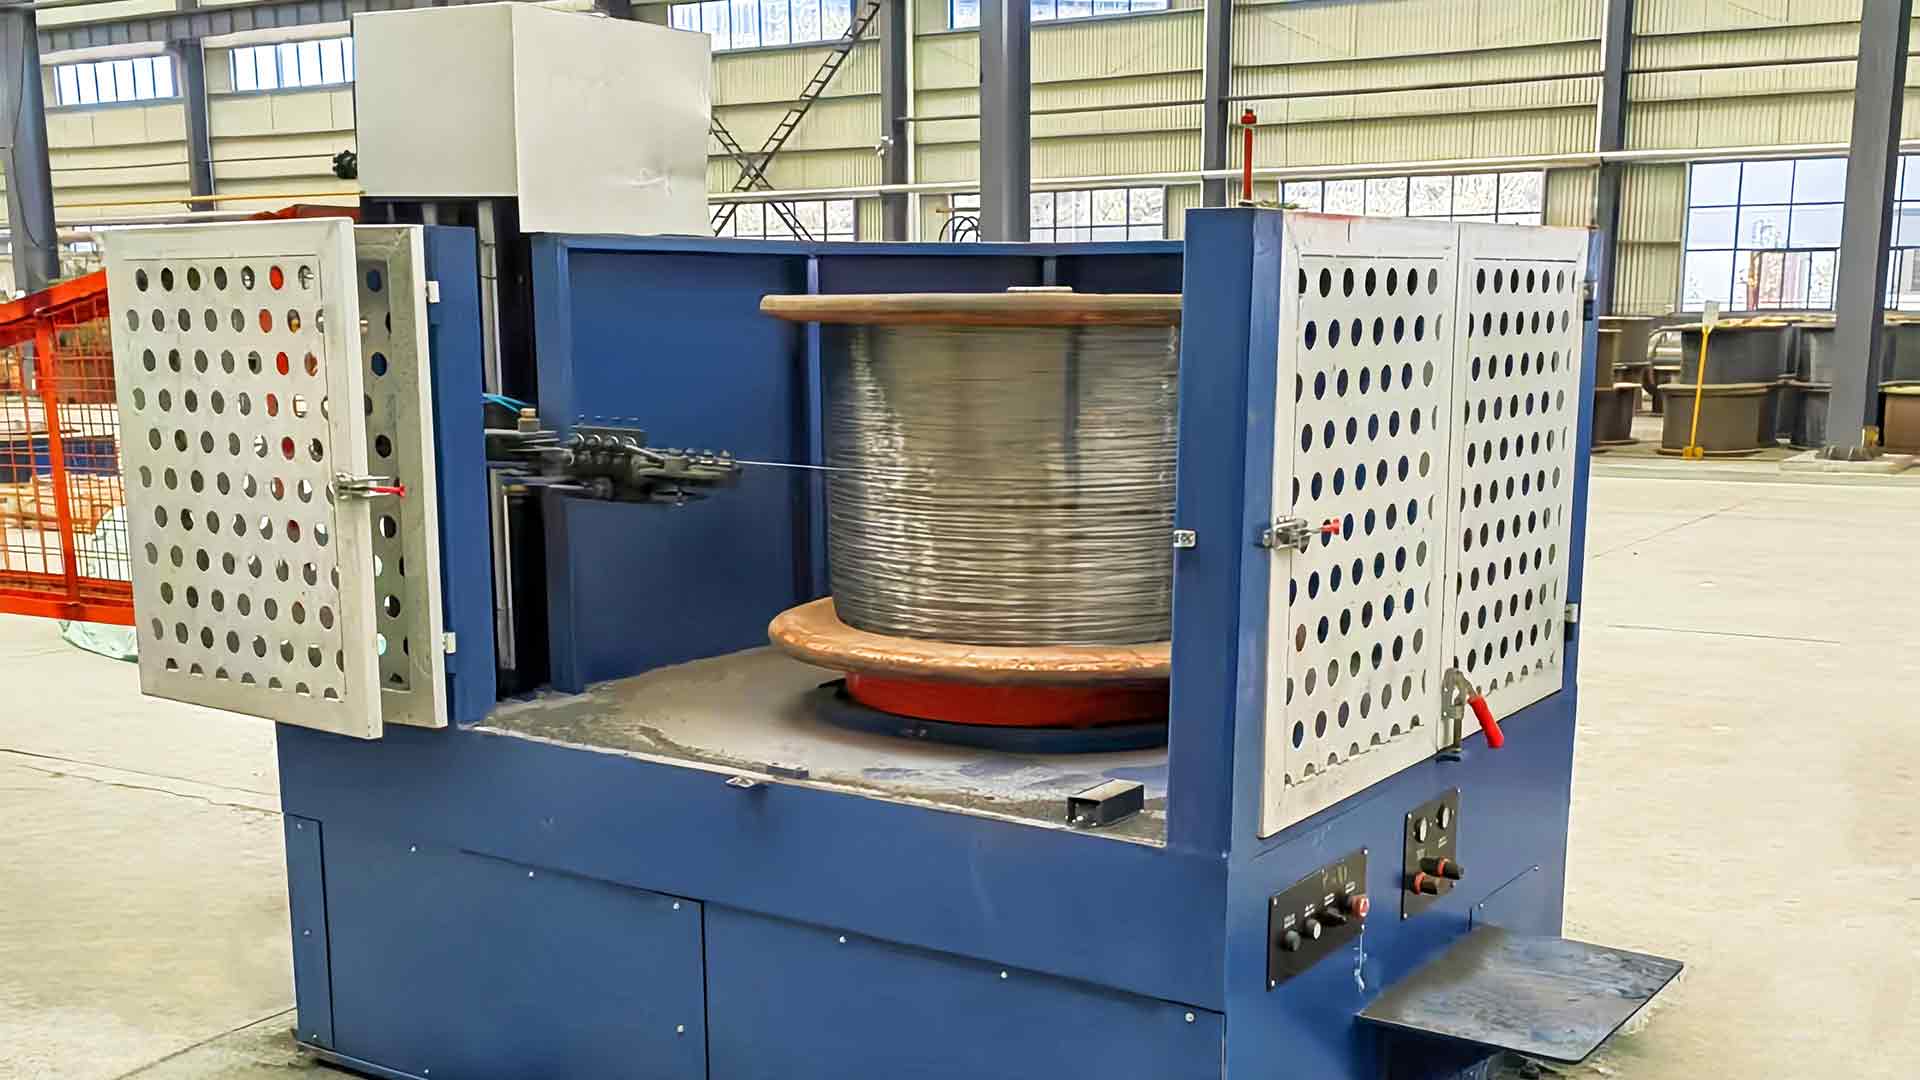
Varmeproduktionen stiger hurtigere end hastigheden. Et matriceprogram, der kørte køligt med 8 m/s, kan skubbe ledningen ud af tolerance ved 15 m/s. Vandbeholderruter håndterer belastningen med oversvømmede dyser og højvolumenfiltrering, mens tørre ruter afhænger af vandkølede dyseholdere og en stabil film af smørepulver.
Dysesekvens og reduktion
Reduktion pr. pas er den stille grænse for hastighed. Hold et gammelt dyseskema og hæv hastigheden, og wiren efterlader den sidste kapstan varm, let oval og med forlængelse, der ikke vil overleve den næste proces.
Udbetaling og optagelse
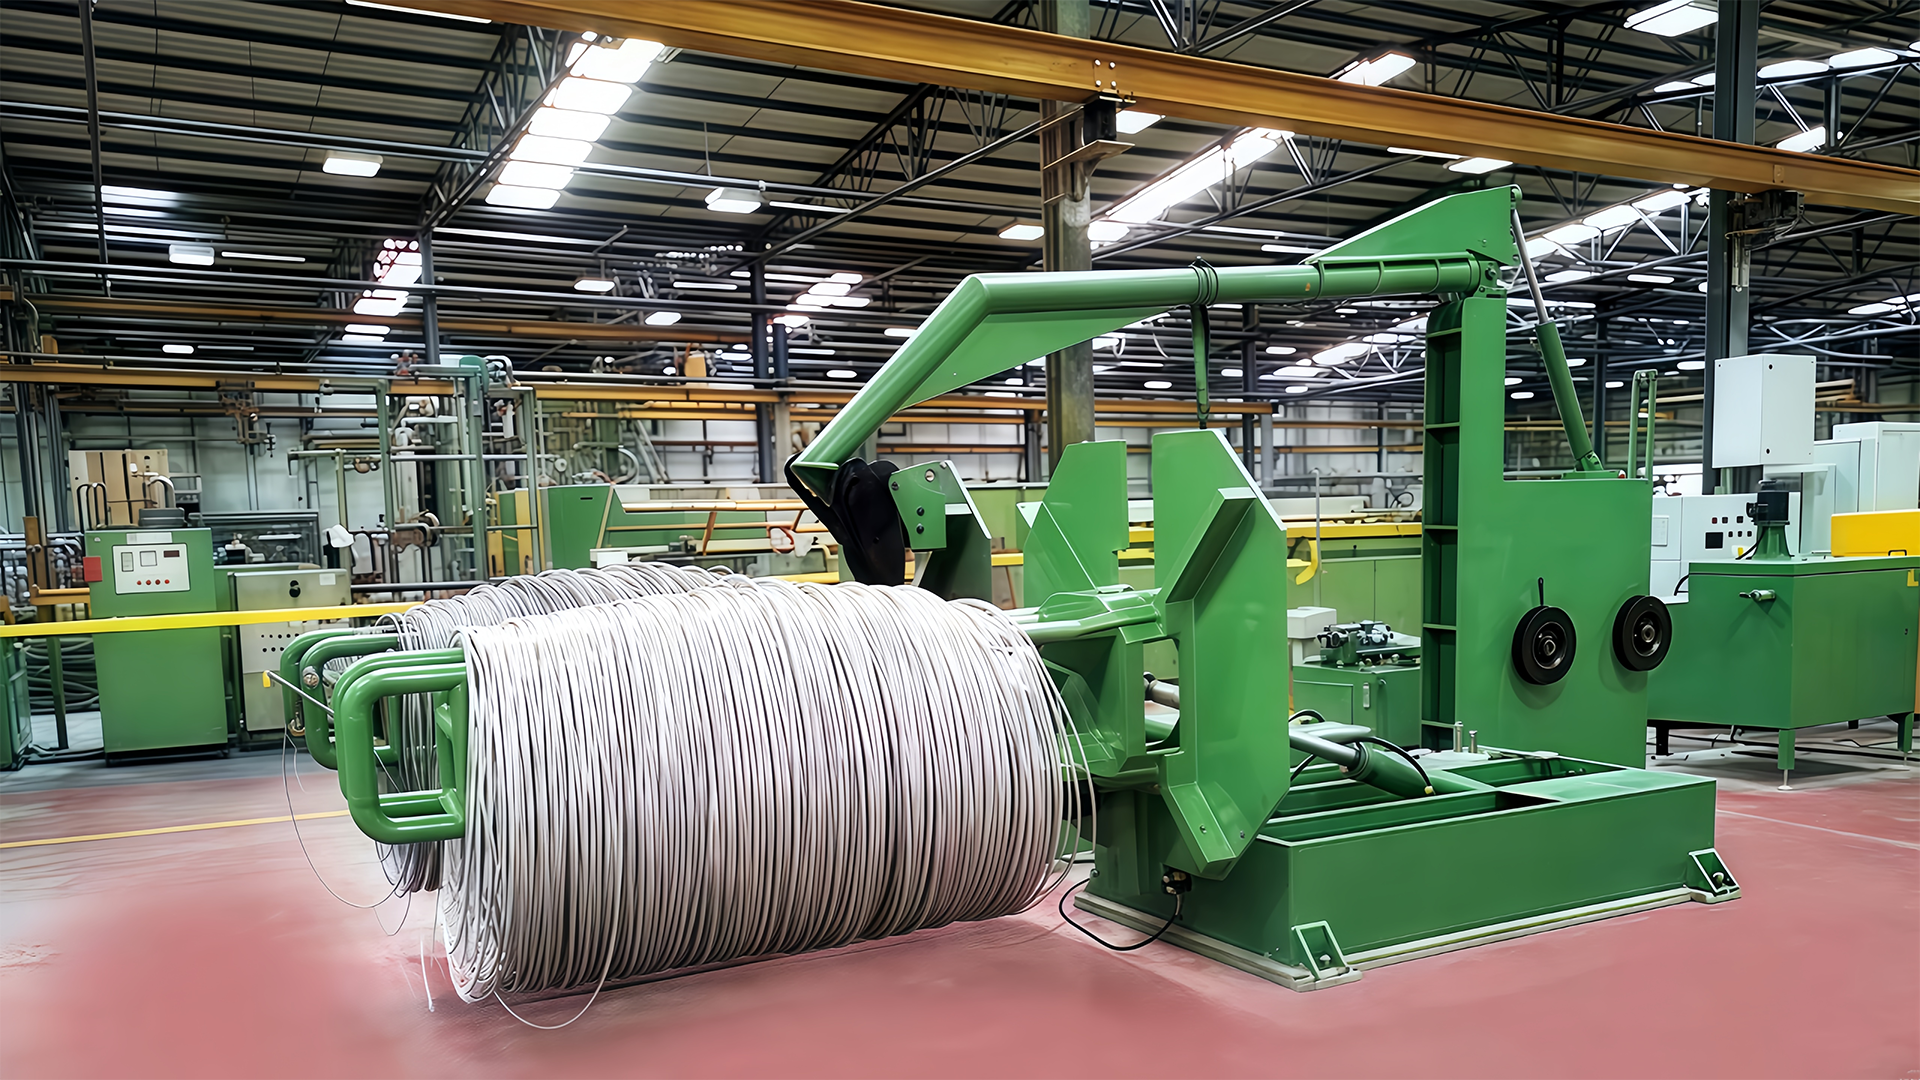
Spændingsspidser ved udbetalingen er den mest almindelige årsag til, at en hurtig linje opfører sig som en langsom. Et udbetalingsstativ med svag spændingskontrol lader wiren gå slap og derefter stramme; blokken reagerer og diameteren vandrer. I den anden ende skal optagningen matche linehastigheden præcist, eller spolen bygger blødt og betaler sig i filtre.
Omkostninger, rute og tilbagebetalingsberegning
En højhastighedsmaskine koster mere end en langsom, så det tal, der betyder noget, er pris pr. færdigt ton frem for fakturapris. Energi, arbejdskraft, matriceforbrug, nedetid og skrot sidder alt sammen inde i det, og de bevæger sig i forskellige retninger afhængigt af tegneruten.
| Tegning af rute | Typisk linjehastighed | Bedst passende ledning | Fordelen, der viser sig først | Hvad skal man se |
|---|---|---|---|---|
| Lav hastighed remskive | 3-6 m/s | Let eftertegning, små partier | Lav kapitalomkostning, tilgivende opsætning | Produktionsloft, arbejdskraft pr. ton |
| Konventionel remskive | 6-10 m/s | Generelt lavkulstofstål | Balance mellem omkostninger og output | Skridningskontrol, matriceslid |
| Lige linje, multi-pass | 10-20 m/s | Søm wire, mesh wire | Højeste output pr. operatør | Kølebelastning, spænding ved opstart |
| Vandtank, våd | op til 12 m/s | Rustfri og fin tråd | Overfladekvalitet og varmefjernelse | Væskehåndtering, filtrering |
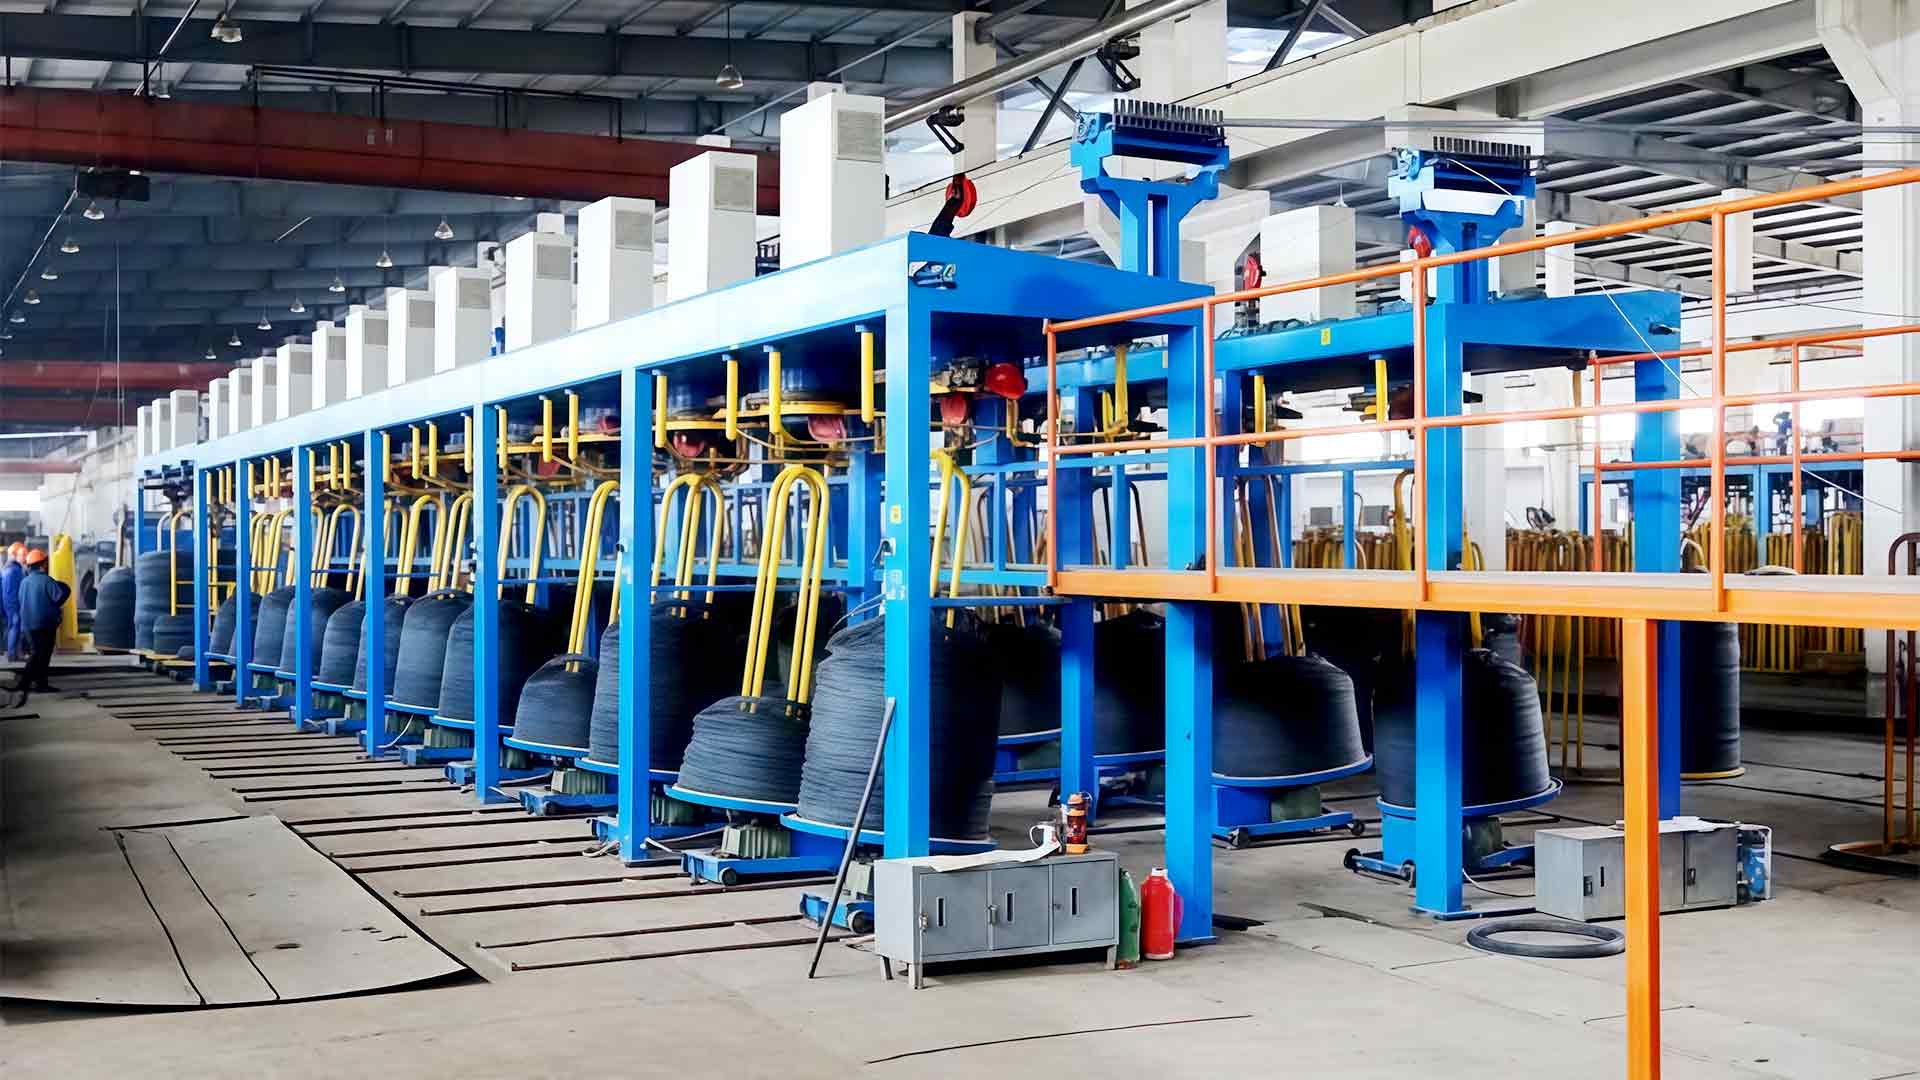
| Omvendt | 8-15 m/s | Stang til medium wire | Kompakt fodaftryk, nem spolehåndtering | Gulvtilstand, spolelogistik |
To cifre afgør tilbagebetalingen. Energi pr. ton falder, når tabene er lavere, og motoren kører tæt på sit effektive bånd. Matrice- og forbrugsvarer pr. ton opfører sig forskelligt: En hurtig linje kan bruge matricer hurtigere i absolutte tal, men prisen pr. ton falder ofte, fordi output mellem matriceskift er højere.
Trådkvalitet og downstream-udbytte
Kvalitetsgevinster fra hastighed er reelle, men betingede. En stabil, hurtig linje med korrekt køling producerer tråd med ensartet diameter og ren overflade. En ustabil hurtig linje producerer skinnemærker, ridser og oval ledning, og den ledning bliver fastklemt ved den næste maskine i stedet for produkt.
Effekten er stærkest, hvor tegning føder en anden proces i samme bygning. Sømmaskiner, netvæve og svejselinjer er indstillet til én trådstørrelse og tåler meget lidt variation. Et diameterbånd, der vandrer med et par hundrededele af en millimeter, koster mere ved stop, end tegnelinjen sparer gennem hastighed.
En tegnelinje, der producerer tråd, den næste maskine afviser, har ikke produceret noget som helst.
Dies er det billigste håndtag her. En poleret hårdmetal matrice med den rigtige tilgangsvinkel, placeret i en matchet vandkølet holder, holder wiren rund og overfladen ren. En slidt matrice gør det modsatte, og ingen mængde installeret drivkraft kompenserer for det.
En indkøbstjekliste for højhastighedslinjer
De fleste skuffende opgraderinger besluttes på tilbudsstadiet, længe før idriftsættelse. Bed om følgende skriftligt.
- Matriceskemaet ved den angivne hastighed, ikke hastigheden alene: reduktionssekvens, matricevinkler og forventet matricelevetid i tons.
- Rampeadfærd. Hvor mange sekunder skal du nå den indstillede hastighed, og hvad sker der med spændingen under den rampe?
- Optagekapacitet mod din faktiske spole: pakkevægt, byggekvalitet, og hvordan det vil betale sig nedstrøms.
- Energidata ved arbejdspunktet, i kilowatt pr. ton, i stedet for motorens mærkeværdi på pladen.
- Køle- og filtreringsdetaljer: vandflow pr. dyseboks, tankvolumen, filtreringsniveau og sommerydelse.
- Forbrugsstoffer og reservedele: matriceforsyning, pulverkvalitet, sliddelesæt og leveringstider.
- En layouttegning kontrolleret i forhold til dit gulv, inklusive frigang til spolehåndtering og vedligeholdelse.
En leverandør, der kan besvare alle syv uden at tøve, sælger normalt en maskine designet til den hastighed, den reklamerer for.
Hvilken hastighed kan ikke rettes
At køre hurtigere end køle-, smøre- og opsamlingsbeholderen understøtter, skaber ikke kapacitet. Det omdanner elektricitet til varme, matriceslid og skrot.
Tre symptomer fortæller dig, at en line bliver skubbet forbi dens afstemte hastighed: Matriceforbrug pr. ton, der kryber opad, diametervariation, der kun vises ved de hurtigste gennemløb, og spoler, der føles faste på ydersiden og bløde nedenunder. Ingen af dem løses ved at tune drevet. I de fleste tilfælde sidder årsagerne i spændingskontrol, afkøling eller matricetilstand og det samme driftsproblemer på trådtrækslinjer dukke op igen og igen på tværs af forskellige maskiner.
Fordelene ved en højhastigheds trådtrækmaskine er et teknisk resultat snarere end en markedsføringspåstand: flere tons pr. skift med samme mandskab, lavere energi pr. ton, mindre gulvplads til samme output og pakker, der opfører sig ved den næste maskine. Hver af disse fordele afhænger af, at linjen er angivet som et enkelt system i stedet for en liste over dele.
Hvis der er en opgradering på bordet, skal du starte fra den ledning, du faktisk trækker, og den proces, den føder, og derefter arbejde baglæns for at få tidsplanen, køling og spændingskontrol. Denne ordre producerer en linje, der når sin angivne hastighed på den første dag i stedet for efter seks måneders tuning. Producenter som f.eks Jinding teknologi byg tegnemaskiner, udbetalings- og opsamlingsenheder, matricer og forbrugsvarer fra det samme katalog, hvilket gør samtalen på systemniveau nemmere at holde.