
Trådtegning i rustfrit stål · Anvendelsesvejledning
Hvor rustfrit ståltrådstrækningsmaskiner tjener deres plads
Medicinske guidekabler, ventilfjedre til biler, arkitektonisk mesh, korrosionsbestandige fastgørelseselementer - hver applikation stiller forskellige krav til overflade, styrke og konsistens. Denne vejledning ser på disse krav, og hvad de betyder for maskinvalg.
En europæisk producent af fastgørelseselementer sporede for nylig et parti af afviste selvskærende skruer til en variation på 0,02 mm i diameteren af den rustfri ståltråd, der går ind i dens kurslinje. I samme måned stoppede en producent af medicinsk udstyr produktionen af guidetråde, fordi mikroridser på ledningen førte forurenende stoffer ind i det endelige produkt. Forskellige industrier, forskellige fejltilstande - men den samme grundlæggende årsag: ledningen var blevet trukket på udstyr, der ikke var tilpasset applikationen.
Trådtrækkemaskiner i rustfrit stål købes sjældent som generiske maskiner. De vælges, når produktionsteamet forstår, at den endelige diameter, overfladeintegritet og mekanisk styrke alle er låst fast i løbet af tegningen. At forstå applikationen er derfor det første skridt til at vælge den rigtige maskinkonfiguration, matricepakke, smøremetode og opsamlingsstrategi.
Hvad bestemmer en trådtrækmaskine i rustfrit stål
Tråd af rustfrit stål kommer ind i linjen som varmvalset stang, sædvanligvis 5,5 mm og derover, og kommer ud som en tråd, der er reduceret i diameter ved en række koldtrækningspassager. Hver passage trækker materialet gennem en wolframcarbid- eller diamantmatrice, omarrangerer kornstrukturen og øger trækstyrken. For austenitiske kvaliteter som 304 og 316 er denne strækhærdning ofte hele formålet med tegningen: fjedre, fastgørelseselementer og strukturelle kabler er afhængige af, at det fungerer inden for deres nominelle belastninger. Den fulde mekanik af processen er forklaret i vores note vedr hvordan en trådtrækmaskine fungerer .
Ud over styrke styrer maskinen fire udgange, der afgør, om tråden passer til dens anvendelse: overfladefinish, som påvirker korrosionsbestandighed og rengøringsevne; dimensionel konsistens langs hele spolen; matricens levetid og smøreadfærd, som sætter driftsomkostningerne; og den rethed eller støbning, der bestemmer, hvor jævnt tråden føres ind i formningsmaskiner.
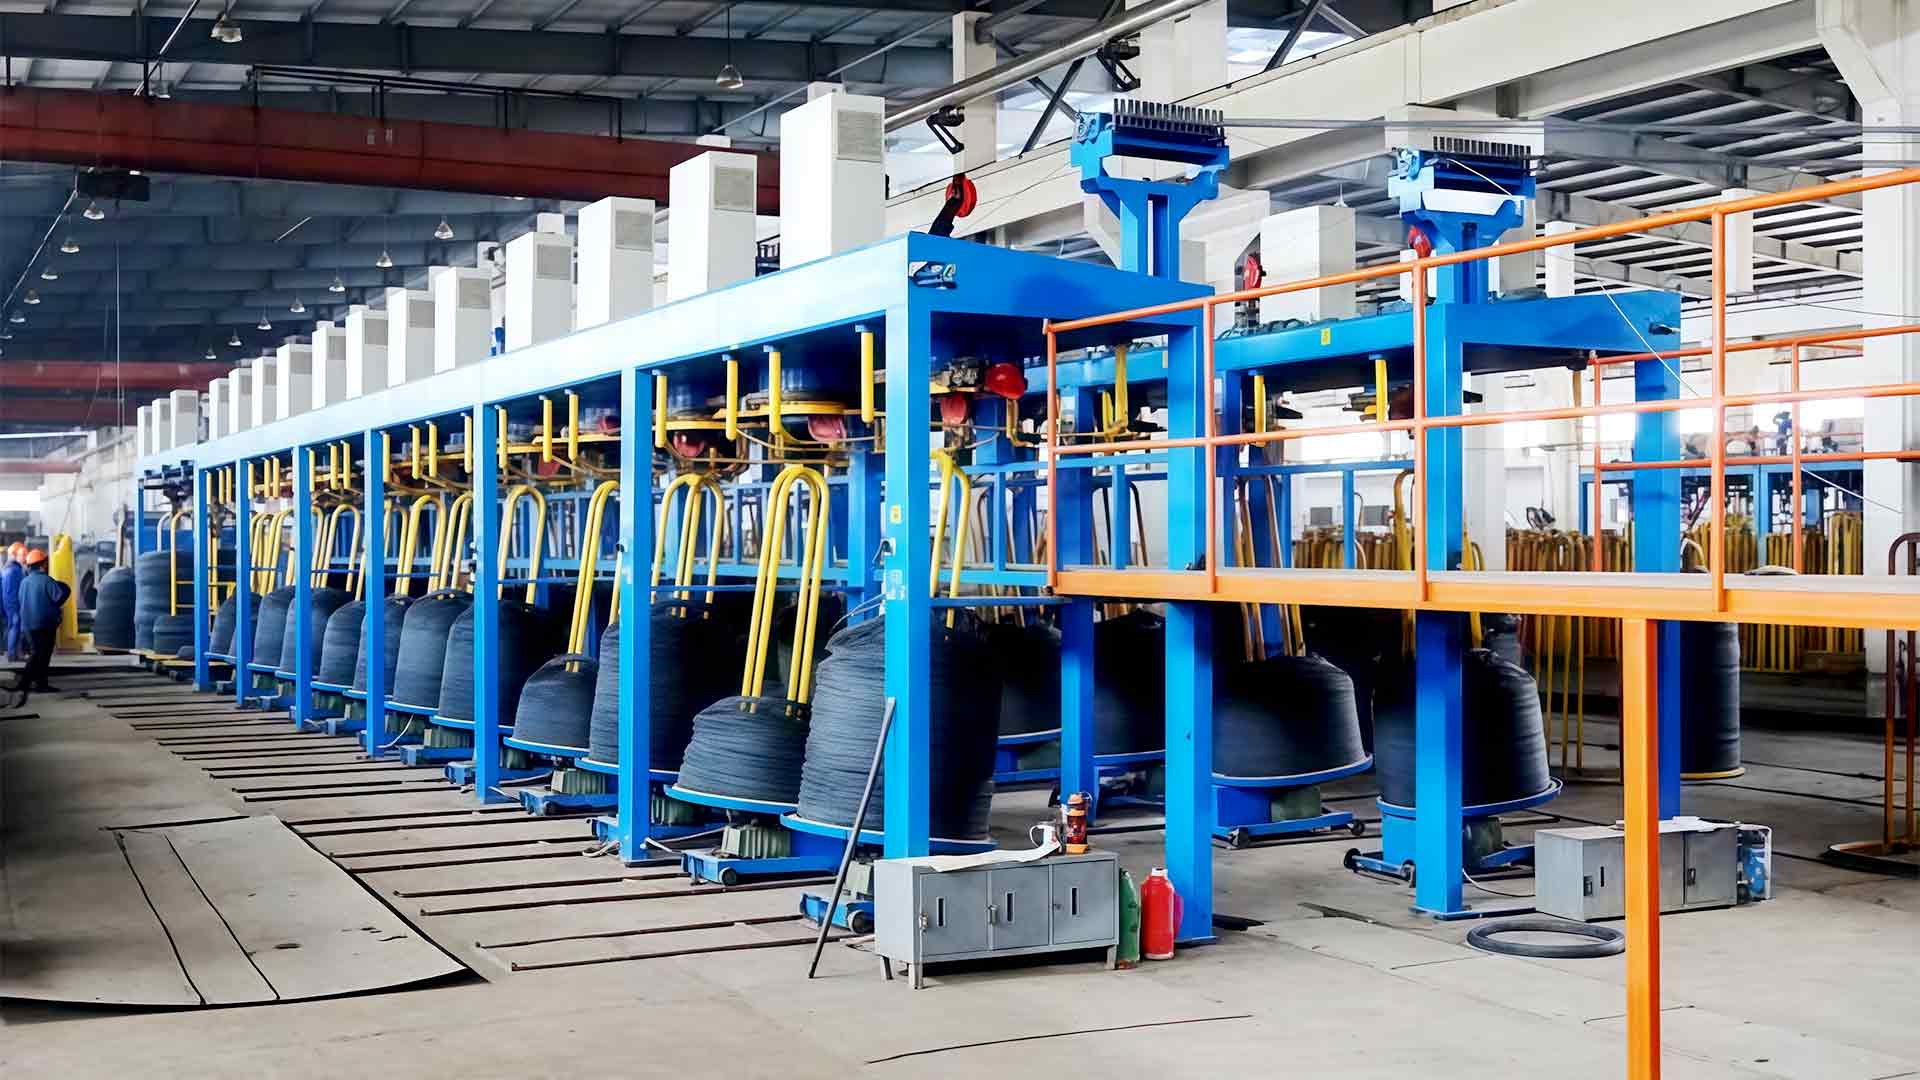
Maskinarkitektur former disse output. Vandtankmaskiner kører tråden nedsænket i smøremiddel og passer til rustfrit ståls tendens til at galde og hurtigt hærde. Tørre lineære maskiner favoriserer højkapacitetsproduktion af større diametre. Inverterede maskiner håndterer tunge spoler og udmærker sig ved stangnedbrud.
En ledning afslører kun sin proceshistorie, når den fejler i marken. Da er tegnemaskinen allerede startet på den næste spole.
Overblik over de vigtigste applikationsfelter
Den samme maskine kan forventes at producere en fjeder, der tåler 200.000 cyklusser, en guidetråd med en spejllignende finish og en konstruktionsbindetråd, der er lavet til at tåle årtiers klorider. Tabellen nedenfor opsummerer, hvordan forskellige brancher prioriterer disse ejendomme.
| Anvendelsesområde | Typiske rustfri trådprodukter | Mest krævende ejendom |
|---|---|---|
| Medicinsk og farmaceutisk | Styretråde, nåle, ortodontiske buetråde | Overflade mikrofinish, dimensionel præcision |
| Automotive | Ventilfjedre, indsprøjtningskomponenter, sikkerhedsfastholdelsesdele | Træthedsmodstand, trækensartethed |
| Byggeri & arkitektur | Kabel, mesh, bindetråd, gelænderstreng | Korrosionsbestandighed, ensartet støbning |
| Befæstelser og hardware | Selvskærende skruer, bolte, nitter | Diametertolerance, smøremiddeloverførsel |
| Rumfart | Styrekabler, aktiveringsfjedre | Styrke-til-vægt-forhold, sporbarhed |
| Mad & forarbejdning | Transportørnet, filtermedier, vejefjedre | Rengøring, korrosionsstabilitet |
Medicinsk tråd sidder i den krævende ende af spektret. Styretråde og nåle tåler næsten ingen overfladefejl, fordi en ridse på wiren bliver en stressforøger og et forureningssted. Vådtrækning med polerede matricer og filtreret smøremiddel er normen i dette segment.
Automotive og fastgørelsesarbejde sidder mellem yderpunkterne. Volumen er høj, og fjenden er inkonsekvens, ikke absolut finish : en lille diametervariation i indgående tråd kan formere sig til tocifrede skrothastigheder i en højhastigheds skærebord. Købere vælger ofte en maskine for dens evne til at holde et snævert tolerancebånd på tværs af en hel produktionsserie.
Tilpasning af maskintypen til din applikation
Forskellige applikationer kræver forskellige maskinarkitekturer, og skillelinjerne er ret stabile i praksis.
Lige-line maskiner trækker wiren gennem en sekvens af gradvist mindre matricer, kapstan for kapstan. De er effektive til mellemstore og store diametre, hvor overfladekravet ikke er ekstremt. Integrerede modeller med afstemte opsamlings- og kontrolsystemer er almindelige for mesh-, lav-kulstof- og generel produktion.
 Integreret direkte trådtrækmaskine til multimetalbearbejdning Denne maskine kombinerer pay-off, trækning, smøring og take-up på én platform, hvilket reducerer manuelle trin og nedetid. Den passer til mesh, hegn og kabelproduktion, hvor ensartet diameter og overfladefinish betyder noget. Se produkt →
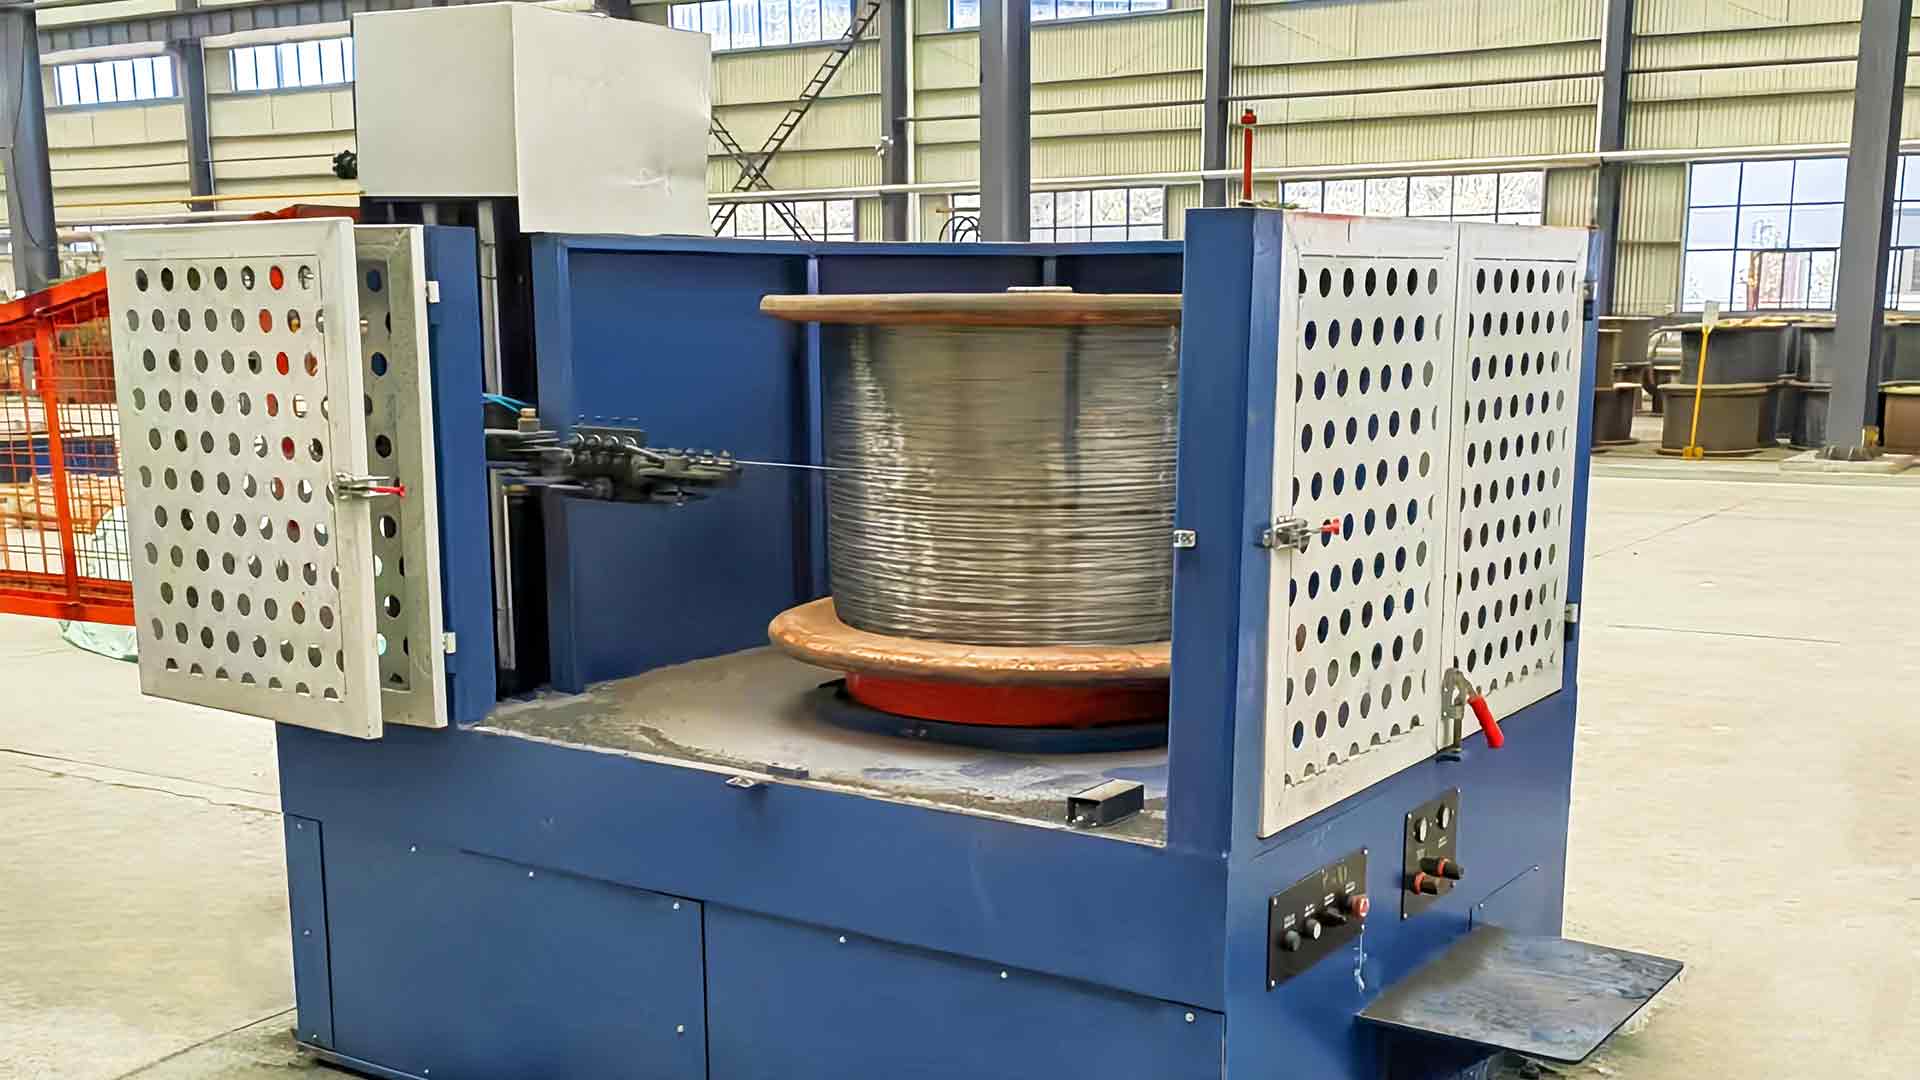
Vandbeholdermaskiner fører tråden gennem neddykkede matricekasser, beskytter overfladekvaliteten og forhindrer den gnidning, som rustfrit stål udvikler ved højere hastigheder. Til fine og mellemstore rustfrie ledninger - rækken bag medicinske, fjeder- og fastgørelseslinjer - våd tegning er den sikreste standard . CL19-1250 rustfrit stål vandtank tegnemaskine er bygget på præcis dette princip.
CL19-1250 Vandtank tegnemaskine i rustfrit stål Denne maskine er designet til vådtrækning af fine og mellemstore rustfrie tråde og bruger en nedsænket tank til at afkøle og smøre tråden, hvilket forhindrer gnidning og sikrer en glat overflade til medicinske, fjeder- og fastgørelsesapplikationer. Se produkt → Inverterede maskiner placerer kapstanen over spolen, hvilket passer til store spoler og stangnedbrud. Remskiver og enkeltblokmaskiner dækker mindre volumenproduktion, hvor fleksibilitet betyder mere end hastighed. Hver familie følger en særskilt proceslogik; den komplet udvalg af trådtræksmaskiner er organiseret omkring de samme distinktioner, så konfigurationer kan sammenlignes uden at blande arkitekturer.
Linjen rundt om maskinen bestemmer reelt output
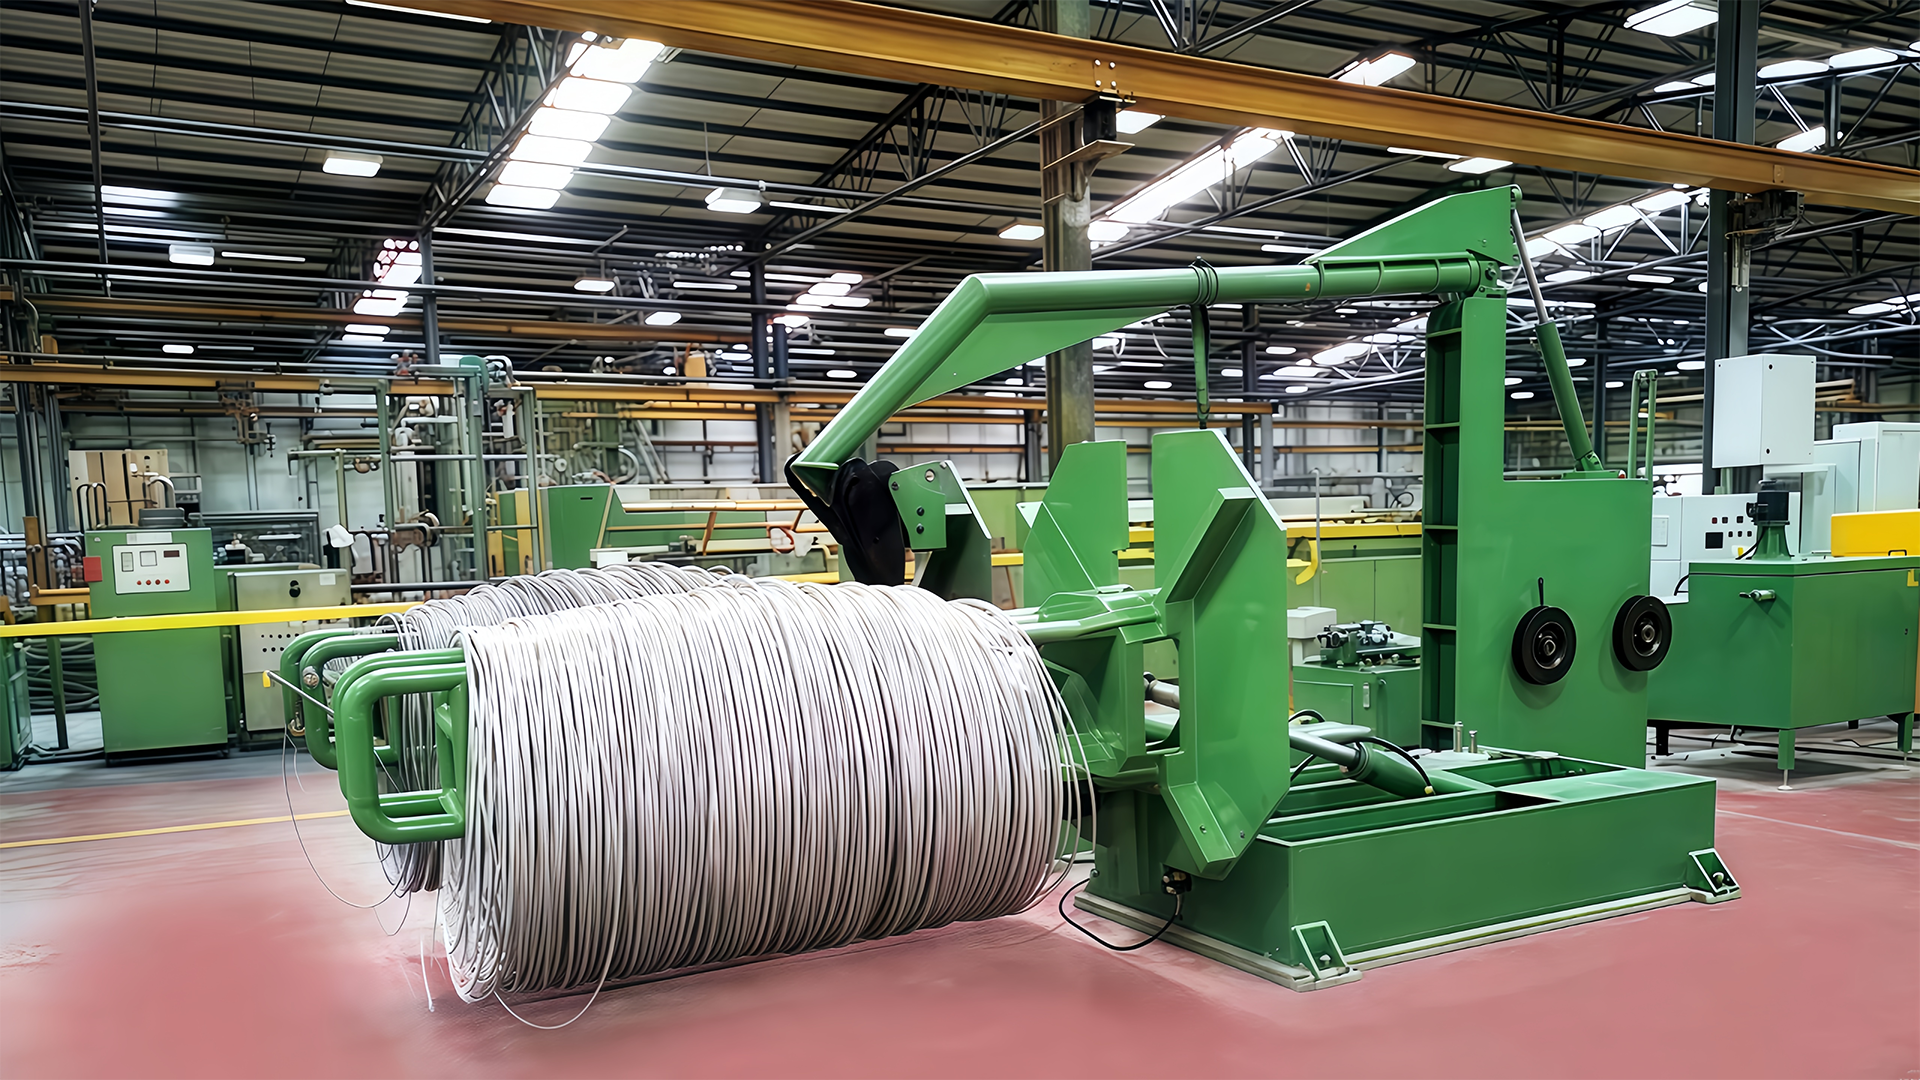
En tegnemaskine fungerer aldrig alene. Udbetalingsstativet føder spolen under kontrolleret spænding, pegemaskinen skaber indgangsprofilen, der fanger i den første matrice, og opsamlingsenheden beslutter, om den færdige wire når den næste proces som en spole, spole eller tromle. En gevinst, der tilføjer spændingsvariation, viser sig som diametersnak ved den sidste terning; en optagning, der lægger tråden dårligt, skaber sammenfiltringer ved kundens formningsoperation.
Matricen og smøremidlet bestemmer, hvor meget reduktion der er mulig på én gang, og hvor længe forbrugsmaterialet holder. Tungsten carbid matricer forbliver standarden for rustfri tegning, fordi de holder deres profil under varme og slid og fejler forudsigeligt snarere end pludseligt. Da rustfri tråd lægger så stor vægt på formen, er behandling af forbrugsstoffer som en eftertanke en pålidelig måde at hæve omkostningerne pr. ton.
Tungsten Carbide Wire Drawing Dies til Rustfri Wire Disse præcisionsmatricer bevarer deres profil under varme og slid, hvilket gør dem til et pålideligt valg til rustfri tegning. Deres forudsigelige slid hjælper med at kontrollere omkostningerne til forbrugsvarer og sikrer ensartede tråddimensioner. Se produkt → Valg af take-up fortjener lige stor opmærksomhed. Spoleoptagninger passer til fintråd, der vil blive udbetalt med hastighed i nedstrømsoperationer; coil take-ups passer til tungere diametre, der går videre som bundter. Hvis optaget ikke kan matche trækhastigheden, er linjens effektive output, hvad end optaget kan absorbere, ikke hvad kapstaneren kan levere.
Praktisk kontrol før du forpligter dig
Ovenstående ansøgninger omsættes til en håndfuld checks, der gælder for de fleste køb. Gennemgå disse, før du sammenligner tilbud.
- Bekræft de materialekvaliteter, du rent faktisk vil tegne - 304, 316, 430, og duplekskvaliteter opfører sig anderledes under koldbearbejdning, og reduktionsplanen og smøresystemet skal matche den mest krævende kvalitet i din blanding.
- Angiv din diameter på indløbsstangen og det færdige ledningsområde. Antallet af udkast, kapstanstørrelser og driftshastigheder kommer alle fra denne spredning.
- Definer den tolerance, som din downstream-proces kan acceptere. Hvis en kurslinje kræver ±0,02 mm, er en maskine, der holder ±0,05 mm, ikke et kup for enhver pris.
- Tjek, at udbetalingen og optagningen er afstemt med tegnehastigheden og spolevægten, så linjen kører som ét system i stedet for som en samling af kompatible dele.
- Spørg om eftersalgssupport i din region: reserveholdere, kapstan-skaller og kontroldele, plus en ingeniør, der kan idriftsætte linjen og træne dine operatører.
Certificeringer vejer også tungt, især når du eksporterer. ISO 9001 kvalitetsstyring og CE-mærkning indikerer, at der allerede eksisterer dokumenterede procedurer og sikkerhedsoverholdelse, hvilket forkorter idriftsættelsen og mindsker risikoen for overraskelser under accepttest.
Ingen universel maskine - kun den rigtige pasform
En trådtrækkemaskine i rustfrit stål bedømmes ud fra et enkelt resultat: om tråden, den producerer, holder kundens proces kørende. En fjederfabrikant, en guidewire-fabrik og en fastgørelsesfabrik vil læse det samme katalog og vælge forskelligt, fordi deres applikationer læser forskellige krav til det samme stål.
Begynd med ansøgningen. Definer materialet, den færdige diameter, tolerancen og den overflade, som slutproduktet kræver. Derfra afslører maskinarkitekturen, linjelayoutet og det understøttende udstyr sig selv. Den rigtige maskine er sjældent den dyreste eller hurtigste; det er den, hvis grænser sidder præcis omkring applikationens behov.