
Fine wire tegnemaskine med annealer: In-line annealing for ensartet wire kvalitet
En fintrådstrækmaskine med udglødning kombinerer højreducerende vådtrækning med kontinuerlig varmebehandling, så tråden forbliver duktil, brudfri og spoleklar fra første meter til sidste.
Overvej en trådmølle at skifte fra 1,2 mm stang til 0,25 mm rustfri ståltråd. Inden for det første skift kommer der fint stålstøv på kapstanerne, og linjen stopper ved optagningen hvert tyvende minut. Tråden ser korrekt ud, indtil du bøjer den: den springer tilbage, revner eller klikker simpelthen. Tegneklodserne gør deres arbejde. Metallet har simpelthen opbrugt sin duktilitet.
Konklusionen er direkte: for fine tråde er annealeren en del af maskinspecifikationen, ikke en tilføjelse. Det ændrer den linjehastighed, du kan opretholde, den spændingskontrol, du har brug for, kølelayoutet og endda antallet af matricer, du kan bruge. Hvis du vil gense det grundlæggende, kan du læse vores artikel om hvordan en tegnemaskine forvandler råmetal til fintråd forklarer fysikken; her fokuserer vi på, hvad der ændrer sig, når en udglødningsstation sidder i samme linje.
Hvorfor Fine Wire har brug for en Annealer i samme linje
Koldtrækning er kontrolleret arbejdshærdning. Hver matrice reducerer tværsnittet og gør tråden stærkere, men mindre duktil. Ved 1,0 mm er dette overskueligt; ved 0,2 mm falder forlængelsen til en lille brøkdel af dens oprindelige værdi. Hård ledning knækker ved kapstanerne, ridser inde i matricerne og nægter at sidde rent på spolen.
En batchovn kan genoprette duktiliteten senere, men den rute skaber en kø: spoler venter på en ovncyklus, oxid skal bejdses af, og de mekaniske egenskaber varierer fra en spole til den næste. En annealer monteret direkte efter den sidste tegneblok fjerner køen helt. Tråden udglødes, afkøles og spoles i én kontinuerlig passage.
Kold tegning leverer den diameter, du bad om - men ikke den duktilitet, du har brug for til det næste trin. Udglødningen giver det tilbage.
Sådan fungerer en in-line annealer
Fine trådlinjer bruger en modstandsgløder. Den bevægelige ledning passerer mellem to kontakthjul, strøm løber gennem selve ledningen, og elektrisk modstand opvarmer den til omkrystallisationstemperatur på en brøkdel af et sekund. Tråden bevæger sig derefter gennem en kølesektion, før opsamlingsspolen modtager den.
Temperaturen styres indirekte. Fordi ledningen bevæger sig, skal strømforsyningen følge linjehastigheden - mere strøm ved højere hastighed, mindre ved lavere hastighed. På en velintegreret maskine følger annealeren kapstanhastigheden gennem PLC'en, så wiren får samme varmebehandling ved 8 m/s, som den gør ved 15 m/s.
Udglødningen placeres efter den sidste kapstan, hvor tråden allerede er tør. Kontakthjul har brug for ren, oxidfri kontakt for at fungere konsekvent. Når de er korrekt vedligeholdt, er resultatet blød nok til at bøje sig gentagne gange og stærk nok til de efterfølgende formningstrin.
| Faktor | In-line annealer | Batch udglødning |
|---|---|---|
| Duktilitetskontrol | Ensartet fra spole til spole | Afhænger af position i ovnbelastningen |
| Overfladetilstand | Minimal oxid, når hastighed og spænding er kontrolleret | Oxid og misfarvning er almindelige |
| Arbejde i gang | Ingen mellem tegning og udglødning | Fuld spoler venter på en ovncyklus |
| arbejdskraft | Ingen ekstra håndtering | Læsning, losning og ovnpleje |
| Kontinuitet | Stang til at spole i én omgang | Separat proces med stop |
Maskinkonfigurationer, der betyder noget for Fine Wire
Fin ledning trækkes næsten altid på en våd maskine - vandbeholdertypen. Dyserne forbliver nedsænket i emulsion, som fører varme væk fra deformationszonen og holder smøremiddel på wiren. Under ca. 0,4 mm er vådtrækning standardruten; uden den afkøling ville tråden blive overophedet inde i matricerne og knække.
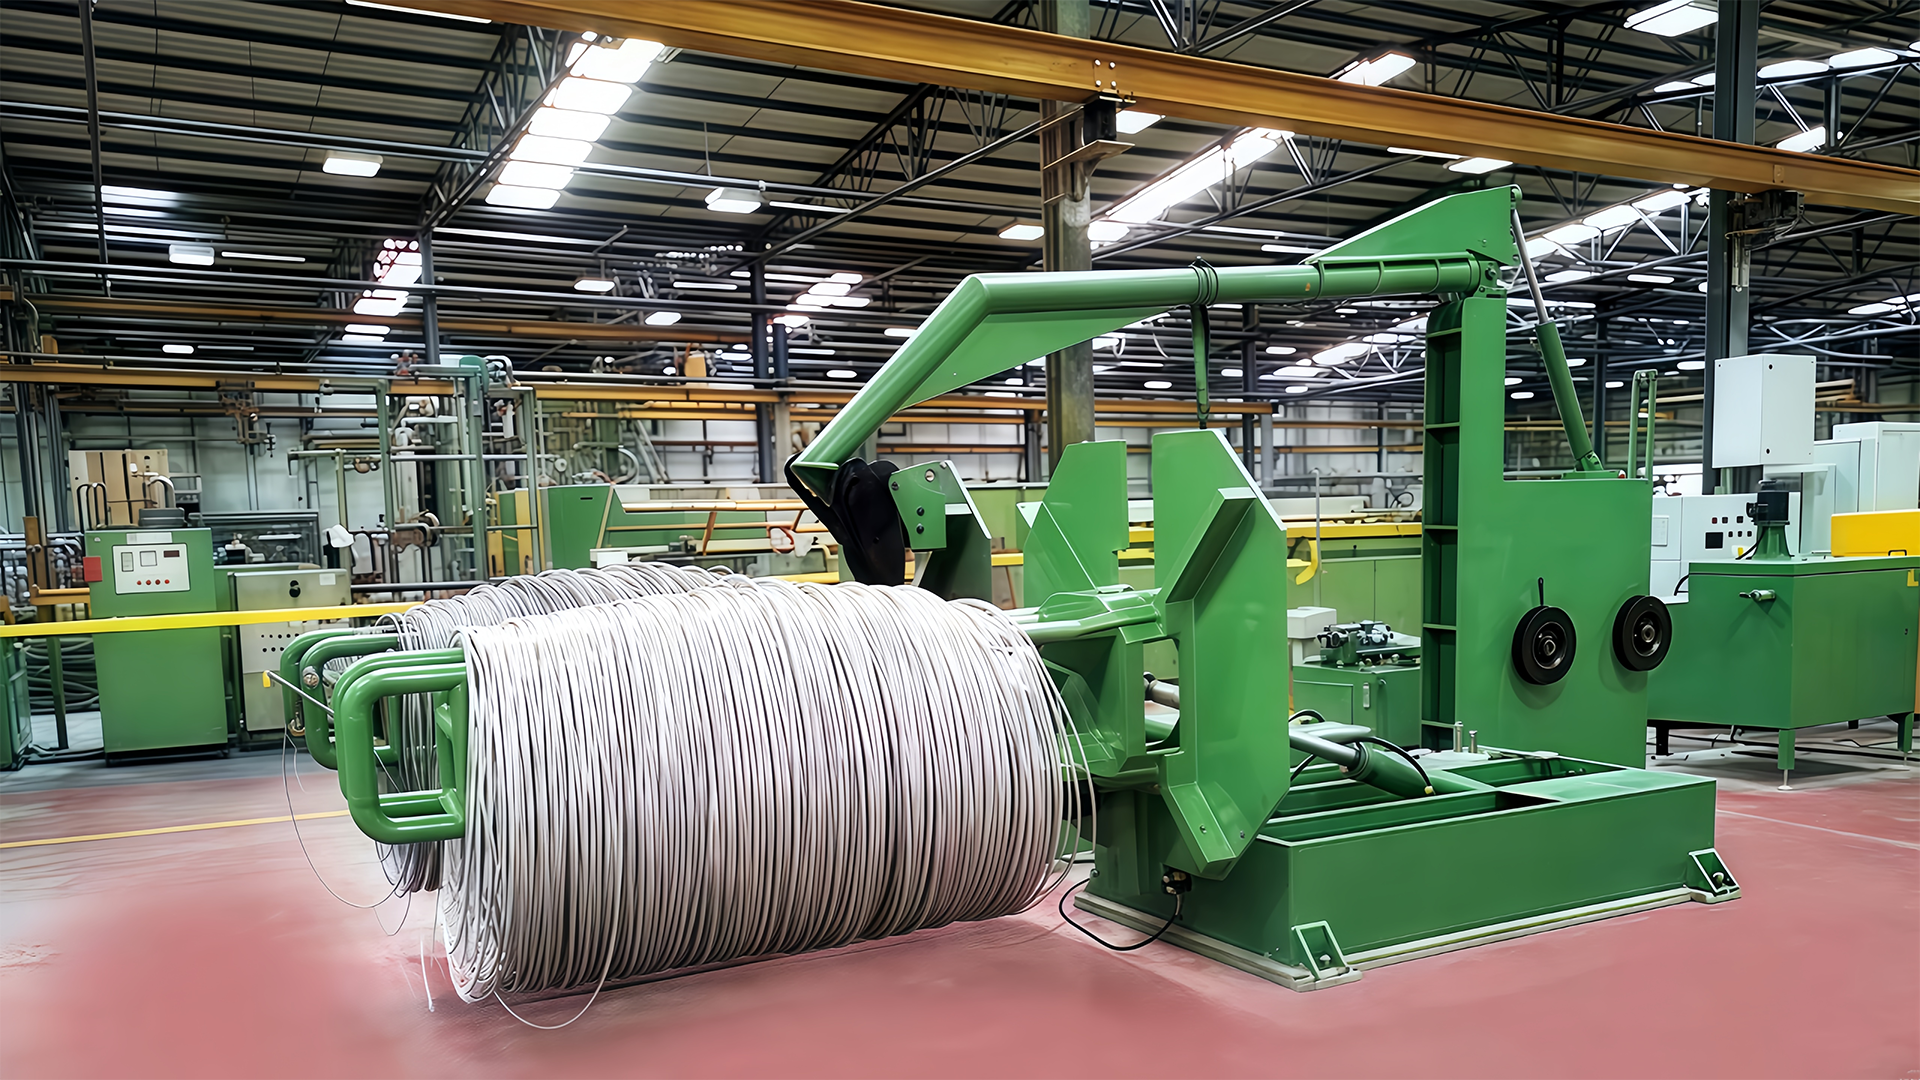
 Vådvandsbeholder Wire Tegnemaskine til Fine Wire Denne maskine håndterer fintrådstrækning under 0,4 mm ved at nedsænke matricer i emulsion til afkøling og smøring. Den passer til den beskrevne linje efter udbetalingsstationen, hvor ensartet køling forhindrer brud og sikrer glat overfladefinish. Se produkt →
En typisk linje løber fra udbetalingsstationen gennem et glattejern, derefter gennem 19 til 23 matricer i vandtankmaskinen, ind i annealeren, gennem et kølerør og til sidst på en opsamlingsspole med danserstyret spænding. Matricetællingen definerer reduktionsplanen; annealerens position definerer, hvor meget belastning de sidste capstans ser - og derfor hvor længe de holder mellem eftersyn.
Spændingskontrol er detaljen, der adskiller en poleret linje fra en frustrerende. Udglødet wire er blødere og strækker sig lidt under spænding, så en optagning, der trækker for hårdt, forvrænger spolen og ændrer den målte diameter. En danserulle eller vejecelle-feedback holder spændingen lav nok til, at wiren forbliver rund, men alligevel høj nok til at vinde tæt.
Hvad skal du kontrollere, før du køber
En fintrådstrækmaskine med annealer er et system, ikke en samling af dele. Start med reduktionsplanen: har maskinen nok matricer til dine input og endelige diametre? Kontroller derefter annealerens effekt i forhold til den maksimale linjehastighed, du vil køre ved den største ledningsstørrelse i dit område.
Under en fabrikstest skal du se fire ting:
- Ensartet forlængelse over en hel spole, fra kernen til de ydre lag.
- Overfladetilstand: ingen udglødningsmærker, ingen formridser, ingen synlig oxid.
- Brudhastighed ved nominel linjehastighed, observeret over flere på hinanden følgende timer, ikke en enkelt spole.
- Temperaturstabilitet af annealeren og kølesektionen efter en lang produktionskørsel.
Spørg, hvordan annealeren er integreret med maskinstyringen. Separate kabinetter kan fungere, men en synkroniseret linje, hvor annealeren følger kapstanhastigheden, er langt nemmere at holde konsistent. Hvis du sammenligner konfigurationer, er vores vandbeholder trådtræksmaskiner side viser de maskinfamilier, der er bygget til denne type proces.
Hvor det betaler sig: Ansøgninger
Fintråd af rustfrit stål - brugt til svejsetråd, vævet mesh, flettet slangeforstærkning og kabelafskærmning - kræver en ren overflade og pålidelig duktilitet. Hvis annealerens temperatur svinger, bliver tråden hård i nogle sektioner og blød i andre, hvilket viser sig umiddelbart under vævning eller stranding.
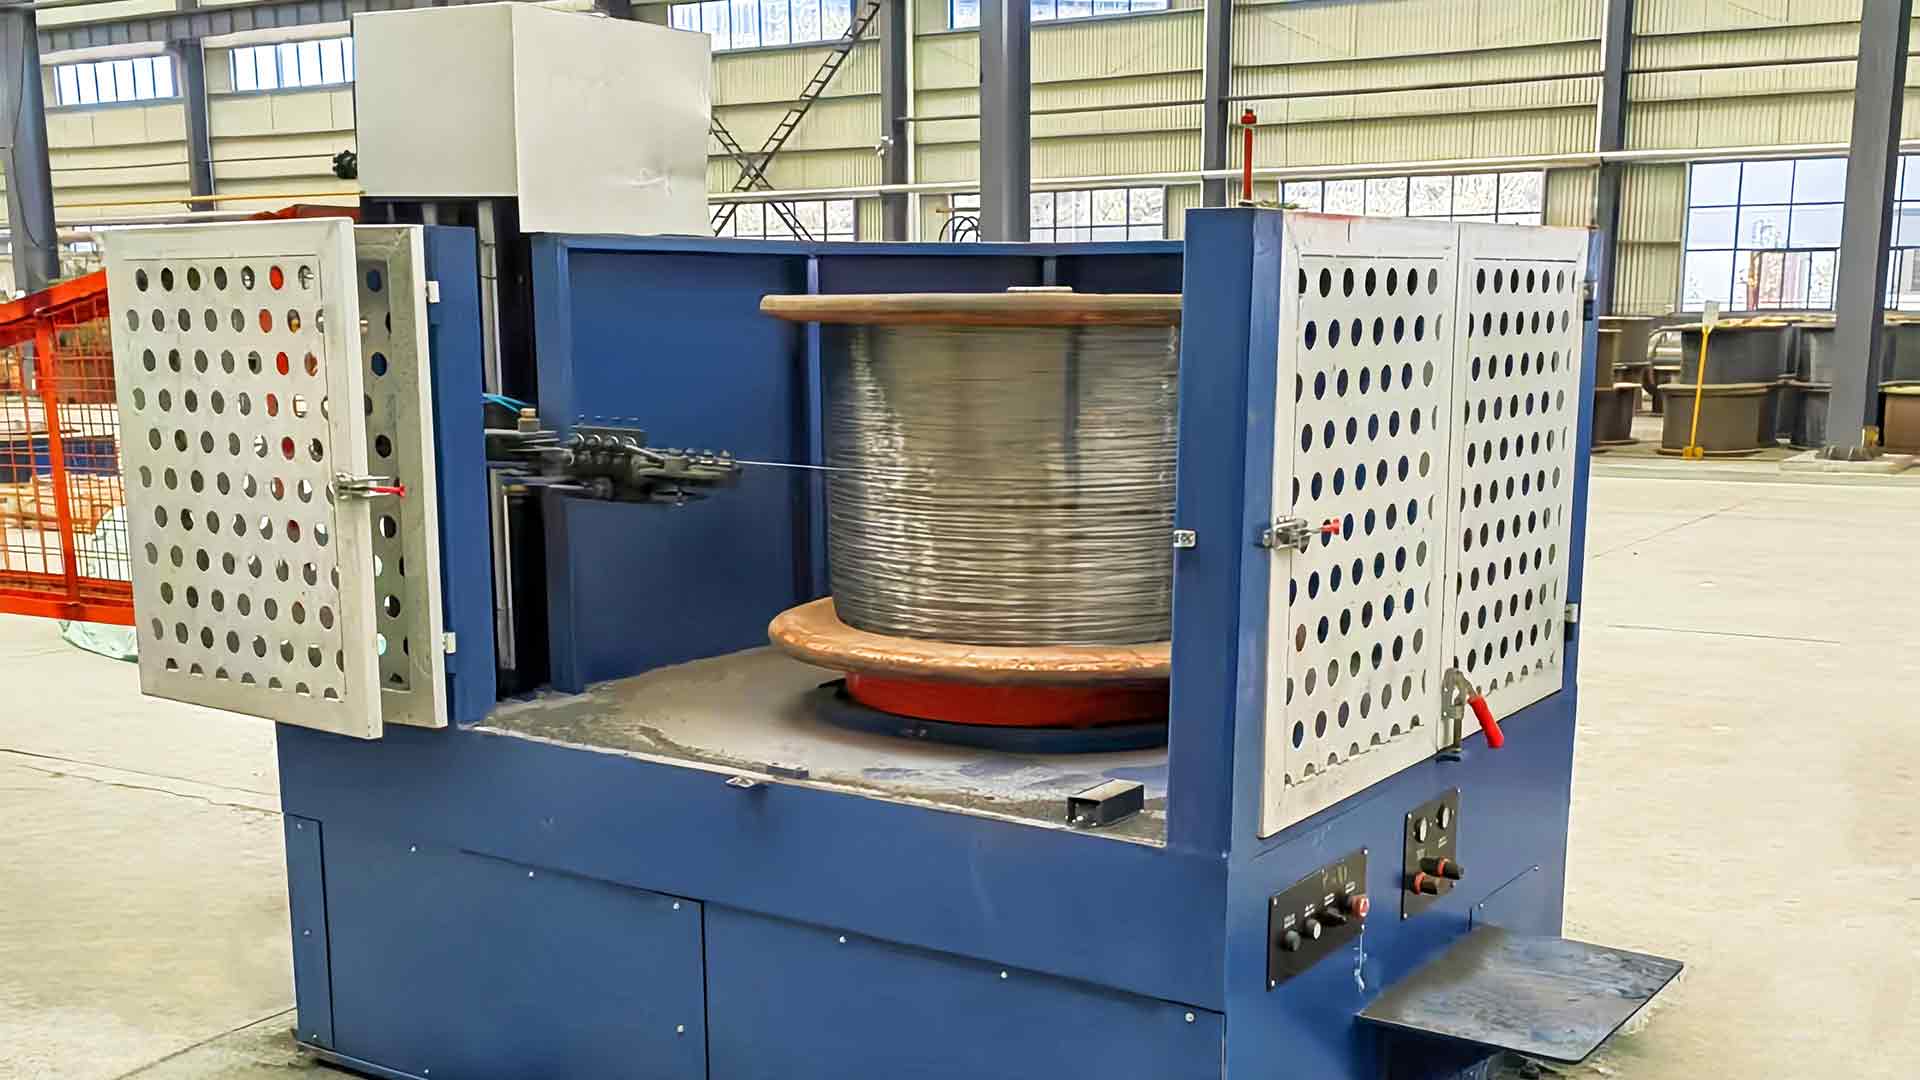
Vandtank tegnemaskine i rustfrit stål Tråd af rustfrit stål kræver kontrolleret udglødning og ren trækning. Denne vandtankmaskine køler og smører det hårde materiale for at minimere friktion og matriceslid, og hjælper med at bevare duktiliteten for ensartet vævning eller stranding. Se produkt → Fintråd af lavt kulstofstål, råmaterialet til søm, bindetråd og generel bindetråd, er en pris pr. kilogram forretning. Hårdttrukket tråd slider formværktøj og modstår bøjning; udglødet tråd lader sømformeren eller netsvejseren køre med sin nominelle hastighed uden tvungne stop.
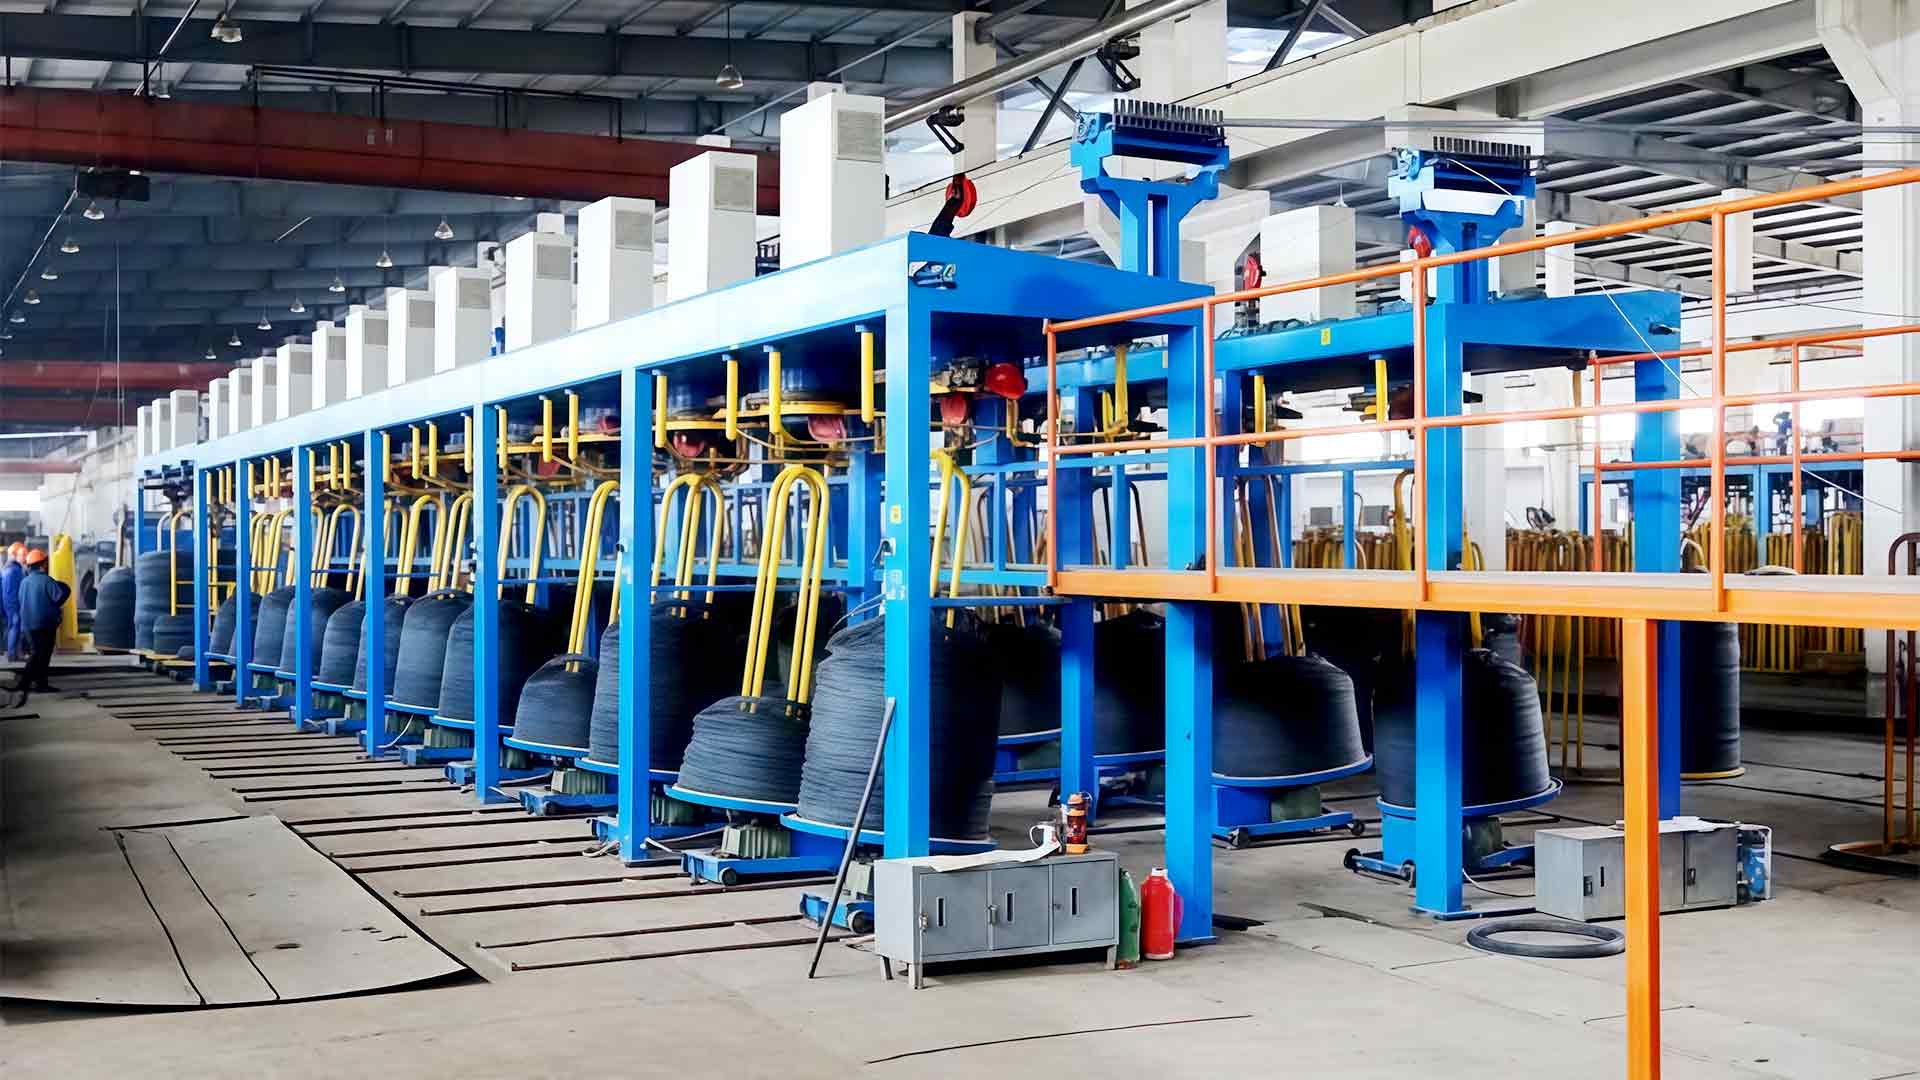
Lavt kulstofstål vandtank wire tegnemaskine Til omkostningsfølsomme ståltråd med lavt kulstofindhold, der bruges til søm og binding, holder denne maskine temperaturen stabil og smører på for at reducere matriceslid. Den understøtter glat trækning og udglødet duktilitet, hvilket muliggør hurtigere formning uden afbrydelser. Se produkt → Aluminiumsbeklædt stål følger samme logik, med én justering: Gløderen skal tilpasses materialets varmeledningsevne, som er forskellig mellem aluminium og stål. Princippet forbliver identisk - genskab duktiliteten, hold overfladen ren, og lad den næste proces køre uden afbrydelser.
Når du evaluerer en maskine, skal du tage udgangspunkt i dine egne produktionstal: inputstangdiameter, endelig trådstørrelse, materialekvalitet og den nødvendige linjehastighed for at nå din månedlige tonnage. Se derefter på linjen som ét system - matricer, capstans, annealer, køling og take-up - i stedet for en liste over komponentnavne.
Hvis leverandøren tillader det, kør en prøve med dit eget stangmateriale. En maskine, der håndterer den stang med den nominelle hastighed, med ensartet forlængelse og en ren overflade, er mere værd end noget specifikationsark. Det er den maskine, der vil producere stille og roligt, dag efter dag.